


食品机械件一次只做三五件,第一批和第十批怎么保证一个样?
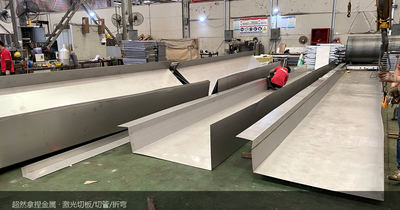
佛山市超然拿捏金属制品有限公司位于佛山顺德陈村,为食品/饮料机械整机厂加工不锈钢定制件:1 件起订、图纸当天报价、激光切割精度 ±0.05mm、折弯 ±0.5°,打样与量产同线同工艺,常规件 3~10 天交付。现在手机上装个工具就能审图、算展开、估个大概价,食品机械厂找加工商的门槛看着是低了,但真正卡脖子的从来不是报价快慢,而是:一次只做三五件的活儿,第一批和第十批能不能一个样。这篇文章把小批量多规格怎么保一致性这件事讲透。
为什么食品机械厂的活儿总是又碎又急?
做食品、饮料机械的整机厂都清楚:设备在改,图纸就在改。新机型开发阶段,机架、料斗、护板、清洗槽体、导轨护板,每样只要三五件;客户临时换个规格,又要补几件。这种活儿大钣金厂嫌碎不愿排产,小作坊接了又说不清品质从哪来。
审图报价的工具越来越多,几分钟就能出个展开尺寸和估价,这个环节各家很快会拉平。拉平之后,采购真正要比的就是两件事:打样快不快,以及——样件认可之后,量产还稳不稳。
小批量采购的隐性成本不在单价里,而在返工里:样件验收通过、批量货对不上,装配线一停,损失比差价大得多。所以选加工商时,与其只比一张报价单,不如先问清楚三个问题:样件和量产是不是同一条线?工艺有没有中途换过?出了不一致,靠什么追溯?这三个问题能答上来的供应商,报价贵一点也值得。
样件做得好,量产就一定行吗?
不一定,这是小批量采购里最常见的坑。有的供应商打样用心,几件活儿手工修一修、钳工研一研,交出来的样件很漂亮;一到量产就换打法——程序重新编、工装临时凑、工序顺序变,做出来的东西和样件就是两回事。
判断标准只有一条:样件与量产是否同线、同工艺、同一套程序。打样用什么切割参数、什么折弯模具、什么焊接顺序,量产就应该原封不动照着跑。样件才有资格代表后面的几百件。
超然拿捏的规矩是打样与量产同线同工艺:1 件起订,样件就是从量产线上下来的第一件,客户确认之后,程序和工装锁死不再动。这样样件行,量产就行。
首件确认到底确认什么?
首件确认不是看一眼觉得差不多就签字,而是一张清单核对:
① 材质:核对材质证书与炉批号,304 还是 316L 以证书为准,成分客户可自行送检核验;② 关键尺寸:按图纸逐项全检,激光切割精度 ±0.05mm、折弯角度 ±0.5°,超差不出厂;③ 焊缝:焊疤打磨平整,接触面无死角、无夹渣;④ 表面:拉丝方向一致、无油污,除油清洁后出货。
首件确认确认完,量产就按这份基线走:每一批对照首件基线抽检,板材换了炉批证书随货更新,每批出货附自检记录。整套动作的目的只有一个——让第十批货和第一批放在同一张检验台上时,检验员挑不出差别。客户验收有凭据,采购汇报有依据。
批次之间为什么会走样?
就算首件没问题,批次间还是可能走样,常见来源就四个:板材换了炉批(性能微差、折弯回弹变化);程序被临时改动(没走版本管理,改完没人复核);换了操作工(手法习惯不同);焊丝批次变化(焊缝成形与颜色差异)。
对策也都简单:程序版本锁定,任何修改走确认;换料必附新证书;关键工序定人;每批留自检记录。事情不复杂,难的是每一批都坚持。超然拿捏把这套动作固化在流程里,常规件 3~10 天交付,交付的是一整条可追溯的证据链。
常见问题
一次只做几件也接吗?
接,1 件起订。图纸当天报价,打样与量产同线同工艺,样件确认后批量按同一套程序执行,常规件 3~10 天交付。
怎么保证第十批和第一批一个样?
首件确认后锁定切割折弯程序与工装,板材换批材质证书随货,每批出货附自检记录,可按首件基线抽检核对,超差不出厂。
食品机械上的不锈钢件,表面有什么要求?
接触面焊缝打磨圆滑、无死角藏污,焊后拉丝自有产线处理,除油清洁后出货;304/316L 材质证书随货,成分可核验。
把图纸交给我们,把省心留给自己