


圆管上开异形孔老是错位?问题多半出在装夹基准上
佛山顺德陈村的超然拿捏金属,激光切管承接圆管 Φ10~220mm、方管/矩形管边长 20~150mm、壁厚 0.5~6.0mm 的下料、开孔、切槽与异形切割,切割精度 ±0.05mm,1 件起订,打样 1~3 天、批量 3~10 天交付。今天聊设备厂工程师常踩的一个坑:圆管上开异形孔,为什么装到整机上老是角向错位。
圆管开异形孔,为什么会切着切着就错位?
方管有四个面可以贴靠定位,圆管没有——夹盘夹紧后,管子转了多少度,肉眼根本看不出来。传统工艺在圆管上开异形孔,问题就出在这里:
- 逐件对线——靠人手在管子上画线对位,每件误差方向都不一样,批量大起来就是参差
- 二次装夹——先下料再开孔,第二次夹持的基准和第一次对不上,孔位整体漂移
- 旋转补偿缺失——程序按管径算旋转角,实际夹持稍有滑动,孔的角度就偏了
- 冲压铣削不划算——开模或做专用工装,小批量摊不下来,交期还长
圆管开孔错位的第一责任往往不在「切」,而在「基准」:管子转过一个角度,所有孔整体跟着转。判定的办法很简单——把装反的件孔位和图纸对一遍:孔到端面的距离是对的,只有角度不对,基本可以判定是角向基准问题,不是孔距加工问题。找对原因,换工艺才有意义。
激光切管怎么把角向定位做准?
激光切管是全自动数控定位:一次装夹完成下料、开孔、切槽,角向由程序控制,不靠人手对线。要把它用好,关键在图纸和装夹两头:
- 角向基准写进图纸——标明以哪条焊缝线、哪个定位孔或基准面为准,我们据此在管端切工艺定位口或激光打点标记
- 一次装夹切完——下料和开孔同一次夹持完成,不存在二次基准漂移
- 首件角向核验——批量前用角向样板或与图纸比对核验首件,确认后再跑量
- 夹持防滑——按管径配爪,软质管面加包覆,避免夹紧瞬间管子转动
批量异形孔管件的验收口径建议这样定:孔距按图纸公差、角向按首件样板、切口翻背面检查挂渣。三个口径写进合同,批量件的波动就能锁住——这也是我们做机械设备框架、商用厨具支架类批量件时,与客户对齐的标准动作。
复杂管件一次成型,能省掉哪些工序?
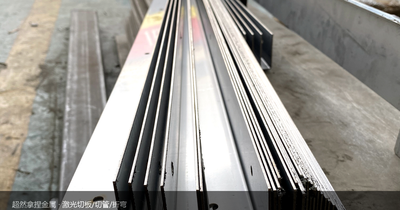
多角度斜切、异形开孔、镂空图案,激光一次切出:切口光滑垂直、无毛刺无挂渣,端面免二次修磨;对比冲压要开模、铣削要做工装,小批量复杂管件用激光切管,省掉的不只是模具费,还有两三道工序之间的转运和等待。
切完之后的延伸也在这一个厂:折弯、焊接、拉丝、抛光可配套交付管件成品或焊接组合件,组合件支持气密/水压测试并出具记录,管材原材料提供材质证书。新项目当天报价,可接收 DWG/DXF/SAT 等格式图纸。
下单说清三句话,异形孔件一次切对
- 牌号规格——材质(304/316/6061 等)、管径、壁厚写清,圆管 Φ10~220mm、方管 20~150mm、壁厚 0.5~6.0mm 内常规承接
- 角向基准——在图上标明以哪个特征为角向零点,这是异形孔件不返工的第一关键
- 孔的用途——过线、过轴还是外观件,配合要求不同,孔径和毛刺处理标准跟着不同
常见问题
异形管、椭圆管能切吗?
圆管 Φ10~220mm、方管/矩形管 20~150mm、壁厚 0.5~6.0mm 常规承接;椭圆及特殊异形管可先发图纸评估,试切确认后再批量。
打样和批量各要多久?
新项目当天报价,打样 1~3 天,批量按量 3~10 天交付;角向基准在图纸标清可显著减少试切返工。
切完还要折弯焊接怎么办?
折弯、焊接、拉丝/抛光厂内配套延伸,管件成品或组合件一次交付;焊接组合件支持测压并出具记录。
把图纸交给我们,把省心留给自己