


25毫米往上的碳钢板,为什么有的厂用氧气切、有的厂用氮气切?
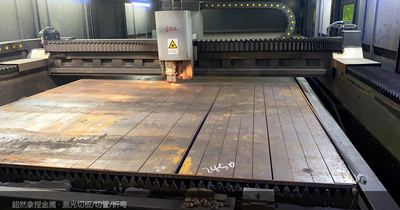
同样一张 30mm 的碳钢板图纸,一家报氧气切割价、一家报氮气切割价,两家能差出不少——不是谁在乱报价,而是这两种切法本来就是两条工艺路线。佛山市超然拿捏金属制品有限公司位于佛山顺德陈村,自有 12000W 激光切板机,碳钢最厚切到 40mm(氧气)、切割精度 ±0.05mm、图纸当天报价。这篇文章讲清楚:厚板选氧气还是氮气,边界在哪,钱差在哪。
氧气和氮气切出来的断面,差在哪?
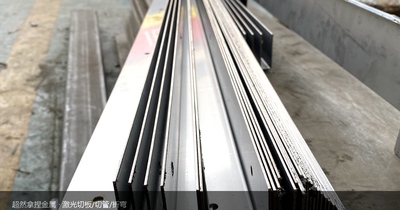
氧气切割的原理是助燃:激光把钢板加热到燃点,氧气吹进去让铁烧起来,反应放热又反过来助推切割。好处是气体便宜、厚板能切;代价是断面有一层青黑色氧化层,底边挂少量渣,切完得清理。
氮气切割正好相反:氮气不参与反应,纯粹用高压把熔融金属吹走,断面亮白无氧化、光滑垂直。但氮气耗量大、厚板穿孔慢,成本明显更高。
选哪种气体,判断标准不是哪种高级,而是这件东西装在哪、下一道工序是什么。结构件、焊接边、装完就看不见的内部件——断面有氧化层无所谓,焊前打磨掉就行,用氧气最经济。外观件、薄板精切、切完直接折弯拉丝不留硬点的——断面质量直接影响后道工序,用氮气。把这句话记住了,厚板报价单就能看懂一大半。
什么情况用氧气,什么情况用氮气?
用氧气的典型场景:设备机架底座、加强板、支座、仓壁这类结构焊接件;厚度 20mm 往上的碳钢板;预算紧、工期不急的单。要留一个动作:焊接装配前把氧化层和挂渣打磨干净,否则焊缝里容易进气孔。
用氮气的典型场景:对外观有要求的面板、护罩;1.0~6mm 薄板精切;切完直接折弯的件(氧化层是硬点,折弯处会顶伤模具和板面);切完直接拉丝的件。
超然拿捏的做法是接单前先问用途:图纸当天报价时顺带给气源建议,客户不需要自己懂工艺,把件装在哪说清楚就行。
多厚的碳钢板还能激光切?
以超然拿捏 12000W 设备的实际能力:碳钢最厚 40mm(氧气切割),其中 25~30mm 是稳定批量生产区——穿孔时间、热影响、断面垂直度都可控,适合常规下单;40mm 属于极限厚板,能切但要单独评估图纸,交期与成本都要单独核算。
不锈钢另一条线:0.5~25mm 氮气切割,断面无氧化,适合外观与装配面。这里要提醒一句:有供应商号称不锈钢厚板也能随便切,实际上 30mm 往上的不锈钢氮气切割既不经济也不稳定,报过来先要打问号。
厚板报价差一倍,差在哪?
差价主要来自三块:一是气体——氮气切割气耗大,尤其厚板高压力吹扫,气体成本成倍高于氧气;二是速度——厚板用氮气穿孔慢、走刀慢,占机时间翻着涨;三是后处理——氧气断面要打磨去渣,这道工时有时算在报价里,有时没算,比价时要注意口径是否一致。
给采购的一个实在建议:厚板件询价时直接问一句「这个厚度你们打算用氧气还是氮气切、断面按什么标准验收」。答得清楚、口径写在报价单里的供应商,后面交期和品质翻车的概率小得多;含糊其辞的,多半是先接单再说。厚板单值高,这一句话能帮你避开大部分坑。
超然拿捏的厚板单按 25~30mm 稳定区排产,40mm 极限件单独评估;配套去毛刺、折弯、焊接一站式完成,1 件起订,常规件 3~10 天交付。
常见问题
你们最厚能切多厚的碳钢板?
碳钢最厚 40mm(氧气切割),25~30mm 为稳定批量区;不锈钢 0.5~25mm 氮气切割,精度 ±0.05mm,1 件起订。
厚板到底该选氧气还是氮气?
结构件、焊接边选氧气更经济,焊前打磨氧化层即可;外观面板和薄板精切选氮气,断面无氧化;厚板用氮气成本成倍涨,不经济。
厚板切完还需要二次加工吗?
氧气断面有氧化层和少量挂渣,焊接装配前需打磨清理;我们可配套去毛刺、折弯、焊接一站式完成,常规件 3~10 天交付。
把图纸交给我们,把省心留给自己