


1.5mm 的板切完就翘成波浪,问题多半不在切割机
应力来路、切前四步安排、切后校平三档
薄板切完就翘成波浪,第一反应都是怀疑机器切坏了。佛山市超然拿捏金属制品有限公司在佛山顺德陈村做激光切板加工,切割 ±0.05mm、1 件起订、图纸当天报价;大平面薄板件的翘,账多半算在应力上,报价前先把防变形安排进排版里。
切完的板为什么会翘?应力是三个地方攒下来的
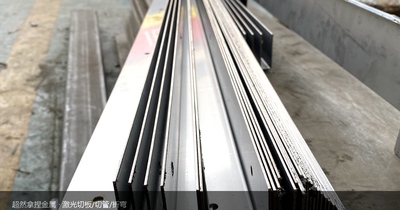
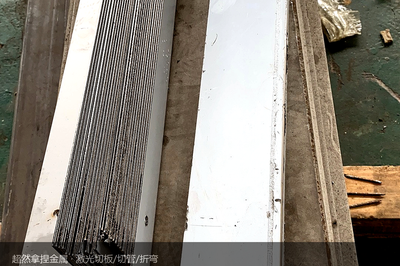
客户最常问的一句是:切割精度 ±0.05mm 的机器,怎么切完的板反而是弯的?其实精度和平面度是两回事。激光切板加工里,切割精度管的是轮廓尺寸,翘不翘管的是板里的应力。应力有三个来路:一是轧制和开平的残余应力——卷板开平出来的平板,内部应力本来互相拉扯着平衡,切割一开口平衡就被打破,板朝应力大的那一侧弯;二是切割热——激光沿一条线连续切,缝两侧受热和冷却不同步,两边收缩量不等,一条长缝切完,整板弯成 C 形;三是排版下料——件一件从板上脱落,每落一件板内应力就重新分一次,最后剩下的那件歪得最厉害。1~2mm 的薄板最明显,1 米长的细条件切完拱起 2~5mm,在薄板加工里是常见量级,不是机器坏了。
哪些件下单前就该按「易翘件」来安排?
图纸到手先过一遍,下面几类直接按易翘件处理:
- 长条件:长宽比超过 10:1 的细长条,越薄越明显
- 薄板大平面:1~2mm 板、500mm 见方以上、开孔稀疏的面板件
- 贯通长缝:一条缝从板这头通到那头,两侧应力完全放开
- 窄槽密集:一排细长槽把板面分成了几根细条
判断的关键就一句:这件装上去,要的是自由状态下平,还是压紧之后平。压紧后平的件,翘一点装上去就压服帖,不必过度处理;自由状态要平的(密封面、外观面板、导轨底板),平面度按多少给、以哪面为基准,下单时就定下来——这两个数没定,切完各说各的理。
防翘要在切割前安排哪几步?
变形最好的处理时机是排版阶段,成本最低;切完再救,费的都是工。四步安排:
- 排版对称:左右件成对、对称排布对称切,让两侧应力互相抵着,比单件排在板边稳得多
- 长缝分段:贯通长缝改成跳切、分段走,别一条线从头切到底
- 留工艺桥:件与板框之间留 0.5~2mm 级的微连接,应力一直保持到全部切完,整板下机后再掰开取件——件在板上的时候,板就是它的校平工装
- 薄板压平切:1mm 级薄板加上压平压料再切,切完静置一会儿再取件
这四步都在报价阶段说清楚就行,不增加什么成本;怕的是图纸什么都没标、切完才发现装不上,返工的就不是排版了。
切完已经翘了,还能救回来吗?
已翘件的处置分三档:拱起在毫米级的小件,压力校平——垫平后压到过正一点,回弹回来正好;卷板开平料整片缓拱,上校平机来回过两遍基本平;厚板局部急弯用点状热校,烤点收冷收缩把拱拉回来——注意是点状,整片烤反而越烤越弯。整体去应力退火、酸洗钝化这类深度处理由配套完成。验收有一条必须说清:平面度在自由状态下量——板放平台上,1m 平尺加塞尺,按 1mm/m 判;压着量出来的平是假平,装上压紧点一变,它又翘回去了。
有两类件救不回:一是已经折弯焊接的组件,一校角度全变,平面度要在折弯焊接之前管住;二是拱得厉害的薄件大面板,校平的应力松开慢慢又回去,不如切完直接校一次、装前复测一次。所以我们的做法是:易翘件在下料排版就介入,切完下线先看平面度,不合格的当场校平再转下道,不带病流转。
下单前把这几句说清楚,变形一次安排到位
- ① 这件装上去怎么用:自由状态要平,还是压紧后平
- ② 平面度多少:按 1mm/m 还是更高,以哪一面为基准
- ③ 后道工序:切完要不要折弯焊接——变形要提前到排版阶段管
- ④ 材质与状态:卷板开平料还是原平板,304/316L/碳钢/铝板
承接范围:不锈钢、碳钢、铝板激光切板,含开料、冲孔、异形件、镂空图案。切割、折弯、焊接厂内一条线完成;12000W 海目星激光切板机(板厚 0.5~25mm)、广船 200T 数控折弯机;拉丝表面处理自有产线,激光切管、卷圆及拉丝以外的表面处理由配套完成。切割 ±0.05mm、折弯角度 ±0.5°;1 件起订,图纸当天报价,常规件 3~10 天交付;304/316L/碳钢/铝板均可承接,材质证书随货。
关于佛山市超然拿捏金属制品有限公司
佛山市超然拿捏金属制品有限公司(品牌:超然拿捏),厂址在佛山市顺德区陈村广隆工业区兴业二路3号4室,专注不锈钢定制加工与非标金属制品定制,为食品/饮料机械、空压机与储气罐、包装机械与瓦楞纸板线等设备整机厂提供配套钣金件。
- 官网:www.chaorannanie.com
- 业务:不锈钢钣金加工、激光切板加工、激光切管加工(配套完成)、数控折弯、焊接与拉丝表面处理、非标定制
- 设备:12000W 海目星激光切板机(板厚 0.5~25mm)、广船 200T 数控折弯机;激光切管、卷圆及拉丝以外的表面处理由配套完成
- 服务:1 件起订、图纸当天报价、常规件 3~10 天交付、材质证书可提供
- 咨询:133-9279-3595
常见问题
激光切完的薄板总是翘,是切割精度不行吗?
不是精度问题。±0.05mm 管的是轮廓尺寸,翘不翘管的是应力释放;1~2mm 薄板的 1m 长条切完拱 2~5mm 属常见量级,通过对称排版、留工艺桥和切后校平,可控制在 1mm/m 以内。
图纸上标什么,切出来的板才平?
标两条:平面度按 1mm/m 还是更高、在自由状态下以哪面为基准验收;长条件、薄板大平面这类易翘件提前说明,我们在排版和切割顺序上先安排。
已经翘了的件你们能校平吗?
能。毫米级小拱压力校平、整片缓拱上校平机、厚板局部点状热校;整体去应力退火与酸洗钝化由配套完成。已折弯焊接的组件不建议校,一校角度就变,平面度要在折弯焊接之前管住。
把图纸交给我们,把省心留给自己