


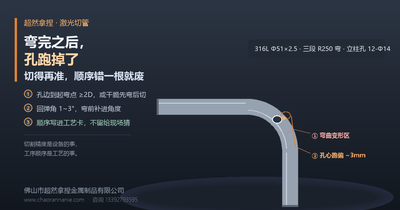
弯完之后,孔跑掉了:先切后弯还是先弯后切,图纸上就该定的事
激光切管把「切得准」变成了默认项,但弯管是塑性变形——被弯过的地方,尺寸已经不是图纸上的尺寸。顺序定错,赔的是整根料
一个建筑装饰工程的弧形护栏项目,316L 圆管 Φ51×2.5,三段 R250 的弯,每根管上还有一个立柱连接孔 Φ14。图纸把孔位从管端标注到 860mm,我们照图在直管状态下先切孔、再弯管。第一根试装,现场就来电话了:立柱孔偏了大约 3mm,螺栓穿不进去。复盘发现,孔心恰好落在起弯点后 30mm——进了弯曲变形区,弯管时外层金属被拉伸,孔被拉成椭圆、孔心跟着跑。40 根管全部报废重下料,一根的材料加切割加弯管,全赔。第二批改了两个动作:孔位挪出变形区(边距 ≥2D)、弯角按回弹补偿,批量试装一次过,0 返工。这篇讲清楚:为什么弯管会让切好的东西跑位、三类管件三条顺序路线、以及图纸上要提前定死的五件事。
行业把「成型后切割」做成了设备品类:先弯后切不是特殊要求
先补一段行业背景。三维五轴激光切割这个品类,这两年在管件领域的口径已经非常清晰。
做汽车制动管路的帝耐激光讲得很直白:制动管是薄壁异形管,走向复杂、弯头多,「二维机切直管段凑合,弯头和斜面接口必须三维五轴的 A、B 轴摆动随形完成」;端头要接扩口或喇叭口接头的,五轴直接在管端摆角走出焊接要的坡口和钝边,不二次装夹。
做重型结构的 ROCLAS 也在讲同一件事:五轴的价值在于加工管材时保持切割头始终垂直于管壁曲面,一次装夹完成管端相贯线切割、孔位加工与坡口制备;并把五轴的竞争力总结为——从「能不能切」转向「切得好不好、换得快不快」。
更值得看的是行业选型共识:三维五轴的典型加工对象,是「经过拉伸、折弯或焊接等工序的热成型工件」——先成型、后切割,这六个字已经是设备选型手册里的标准句式。
换句话说:孔在弯后还要保证准,行业通行的答案就是「先弯后切」。它不是稀罕的特殊工艺,是有成熟设备、成熟夹持方案的一条常规路线。问题往往出在图纸阶段——顺序没有定,默认走了「先切后弯」,等弯完发现孔跑了,才想起来还有这条路线。
弯管是塑性变形,不是搬位置——被弯过的地方,尺寸已经不是图纸上的尺寸。
为什么弯管会让切好的东西跑位:三个物理机制
很多客户第一次听说「弯完之后孔会跑」,第一反应是不解:孔不是切准了吗,弯一下怎么会动?答案在材料力学里,弯管不是刚性位移,是塑性变形。三个机制,每个都足以让毫米级的孔位失守。
机制一:中性层两侧的拉伸与压缩。弯管时管壁沿一条「中性层」分工:外侧纤维被拉长、变薄,内侧纤维被压缩、堆积。孔如果开在弯曲变形区里,它就在这段被拉长的金属上——孔会顺着弯曲方向被拉成椭圆,孔心沿外弧方向跑偏,壁厚越薄、弯曲半径越小,跑得越多。我们那批护栏管,孔心跑 3mm,就是这么来的。
机制二:回弹。冷弯卸载后,材料会弹回一部分角度——304 的回弹角通常在 1°~3°,弯曲半径越大、壁厚越薄,回弹越多。回弹影响的不是孔,是端头和总长:图纸角度 90°,弯完出模实测 88°,如果端头是弯后再切,角度差补得回来;如果先切好了端头再弯,切出来的坡口角度和总长,就跟着回弹一起偏。
机制三:弯角误差的累积。三段弯的管,每段弯角带 ±0.5° 的波动,三段下来,最远端的端面角度和孔位可能累计偏差到肉眼可见。先切后弯的件,这些误差全部留在弯后状态里,没有修正机会;先弯后切的件,切割以弯后实测为准,误差在切割这一步被「吸收」掉。
把三个机制合成一句话:先切后弯,切的时候全对,弯完全不一定对;先弯后切,弯的时候有波动,切完都对。这就是顺序决定质量的全部逻辑。
三类管件,三条顺序路线:别用一种顺序包打天下
顺序不是玄学,按管件的形状特征分三类,每类有明确答案。
路线一:直管件——先切,一次成型。孔全在直段上、弯只在一端(或者压根没有弯),这是二维切管机最舒服的活:孔位、槽口、端头、坡口一次切完,成本最低、节拍最快。护栏立柱直段、机架直梁、货架横撑,都走这条。不要为了「整齐」去多弯一刀——每多一道弯,就多一个回弹变量。
路线二:有弯、孔在安全区——可以先切后弯,但带两个条件。孔边到起弯点的距离 ≥2D(D 为管径,关键孔位);一般孔位至少 ≥1.5D。满足距离的孔不在变形区里,弯管拉不着它。条件二是夹持与基准:弯管定位不能借孔位(孔是产品特征,不是工艺基准),要用管端与管端面定位;回弹角按材质壁厚弯前补进模具与程序。
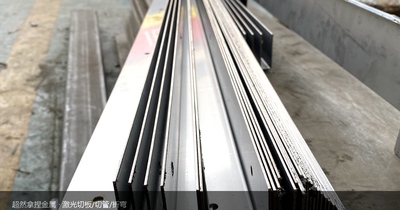
路线三:孔在弯曲段内、或弯后端头有角度配合——先弯后切。孔开在弯弧上、扶手管弯后要切与立柱配合的端头角度、多段连续弯的异形件,都属于这条:弯管先行,然后上三维切割,切割头随形走位(旋转 360°、摆动 ±130° 之内),一次装夹切出孔位、相贯口与坡口,夹持走型面或样板基准。
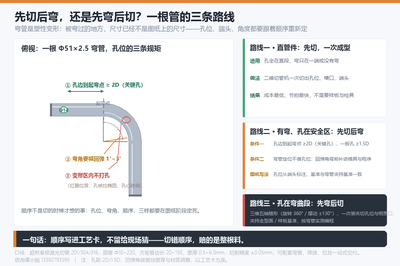
报价和下单的时候,顺序三问:这根管有弯吗?孔在直段还是弯曲段?端头在弯前切还是弯后切?三个答案落下来,路线自然就出来了——最怕的是图纸只给成品形状,顺序留给车间「现场看着办」。
走「先弯后切」路线,要办妥三件事
先弯后切不是把顺序倒过来那么简单,配套的三件事不做,照样翻车。
第一件:夹持基准从「整管」换成「型面」。直管切割用 V 槽或夹块夹全长,管是直的,怎么夹都稳。弯管不行——弯管在夹具上只有几个型面接触点,夹持力打大了,薄壁管直接被夹出圆度误差;夹持点选错了,弯管的回弹差异会被放大。我们的做法是按弯管形状做样板/型面基准,夹持点避开孔位与外观面,夹紧力按壁厚分级。
第二件:回弹稳定性。先弯后切的前提是「每一根弯管都弯得一样」——同一批管,材质批号一致、弯管机模具温度一致、弯速一致,角度波动才能压在 ±0.5° 之内。如果来料批号混了、或者弯管机换了模具没重调,弯管之间的角度差会直接变成切割后的孔位差。所以先弯后切的批量,首件必须实测弯角并记录,抽检跟上。
第三件:按实测编程。切割程序不能直接用图纸的理论弯管建模——回弹后的实际形状与理论有偏差,程序要按首件实测的三维数据(或扫描点云)修正后再批量。首件切完,用检具过一遍孔位与端头,程序锁版,批量才开工。这三件事的功夫都在切割之前——这也是「先弯后切」比「先切后弯」单件成本略高的原因:多的是样板、首件实测和程序修正。
图纸上要定死的五件事(附验收口径)
顺序之争,九成发生在「图纸没写」的项目上。下单前,把这五件事在图纸上或工艺卡里写死:
- 弯曲参数:弯曲内 R 与角度,多段弯的每段标注(不要只给成品外形)。
- 回弹口径:回弹谁补、怎么补——供应商给弯管样板确认,还是按实测角度出模,写进工艺卡。
- 孔位基准:孔从哪个基准标——管端、切点、还是立柱中心线;先切后弯的件,基准必须与弯管夹持基准一致,否则弯一弯,基准就「漂」了。
- 工序顺序:明确写「先弯后切」或「先切后弯」,关键件加一句「孔位在弯后保证」——这句是给现场的最高优先级指令。
- 验收口径:弯角样板(±0.5°)、孔位检具(销轴试插)、总长与端头角度首件实测——三样定一样不合格怎么处理。
验收端多说一句:弯管件不要只验收切割。切割精度 ±0.05mm 没问题,但客户拿到手的是「弯完的管」——弯角、圆度、表面(弯管外侧拉薄处最容易出现拉痕)都在验收范围内。把验收口径写清楚,是给自己留证据,也是给客户省扯皮。
报价时我们通常会反过来问客户一句:「这根管以后会不会再改孔位?」会改的,直接走先弯后切——弯管样板留着,改孔只需要重出切割程序,一根管都不用重新弯;先切后弯的件改孔位,往往整批重下料。
顺带一笔行情:按需锁量的时候,顺序切错最贵
补一段这两天的行情,正好说明「顺序」在经济上的分量。
11 月 3 日不锈钢现货跟涨:304 热轧五尺主流 13600(+200)、冷轧德龙毛基 13650(+200)、甬金 14100;但 11 月 4 日夜盘期货主力 SS2612 即回吐 0.58% 收 13665,沪镍、LME 镍同步转跌,机构判断「涨的是情绪不是需求」,维持按需锁量。
按需锁量意味着什么?意味着没有便宜的备料。弯管件是按根算的:一根 6 米的 316L Φ51×2.5,材料加切割加弯管,顺序切错报废一根,就是一根的钱;而在价格波动、按需采购的窗口里,补料的等待期比料钱本身更贵——现场就差这几根扶手管收不了口。
所以顺序这件事,不只是技术问题,还是备料问题:顺序定对一次切对,是最省料、最省工期、也是最省钱的方案。我们在报价阶段就把顺序和备料量写清楚,会改的件多备 2~3% 的弯管半成品(不切孔,弯好放着),改孔重出程序即可,比报废重做便宜得多。
我们这边的做法,和能对上的口径
设备:海目星 HF3216G-7X 12000W 光纤激光切割机,切管口径:圆管 Φ10~Φ220、方管/矩形管边长 20~150,壁厚 0.5~6.0mm,切割精度 ±0.05mm;弯后切割走三维随形路线,一次装夹完成孔位、相贯口与坡口。
弯管配套:可配套冷弯(含回弹补偿与首件实测)、样板制作与首件确认,弯管+切割+焊接+拉丝一站式交付,材质证书随批。
工艺卡:每个弯管件下料前出工艺卡——顺序、孔位基准、回弹口径、验收方式四项写死,现场不猜、不靠经验。
起订与交期:1 件起订,打样 1~3 天;常规订单 3~5 天,图纸到当天报价,报价单分项列材料费、切割费、弯管费、后处理费。
最后回到开头那批护栏管。第二批我们只改了两处:孔位挪出变形区、弯角补回弹——成本没增加一分钱,但 40 根的报废,从此再没有发生过。
如果你的图纸上既有弯、又有孔,或者正为「弯完孔跑」返工——把图发过来,我们出报价的同时,会把顺序方案和孔位基准一起给你,把弯和切的顺序,在下单之前就定死。
官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己