


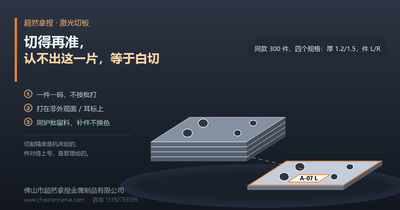
一批 300 件切下来长得一模一样:激光切板最容易翻车的,是认出这一片
切得准,今天已经是设备给的默认项。真正拖垮一批货的,是件没有名字——混料、点数、补件,三件事都发生在切割之后
一家做商用厨房设备的客户,一批 1.5mm 的 304 侧板 300 件,左右镜像各 150 件,两个板厚。切割没问题,尺寸抽检全过。件切完按款叠放、缠膜、打包,一共四箱发走。装到第 60 台的时候,现场打电话过来:有 40 件方向反了。薄板件装反了一样能装上去,孔位都能对上,等焊完才发现——门缝朝里,铰链在外侧。返工的办法只有拆焊、补件、二趟物流,钱不算多(几千块),但客户那条安装线停了半天。我们后来给这批件加了 L/R 打标、分了箱,单价一分没涨。这篇就把这三件事讲清楚:件号怎么打、怎么点数、补件为什么要留同批料。
行业动向:AI 在给工厂建「数据本体」,可车间里最沉的那份数据,是没名字的件
11 月 3 日,21 财经「粤智赋万企行」东莞行上讲了一件事:AI 现在能自动读懂老旧系统里的工作流,帮企业搭一层「数据本体」,把沉睡的数字资产唤醒,还配套了 86 项标准化需求清单和年底兑现的首批奖补。
「数据本体」翻成车间的话,其实很朴素:给每样东西一个唯一的名字和定义。这台设备叫什么、这道工序叫什么、这个件叫什么。名字统一了,系统与系统之间才对得上,数据才跑得起来。
这两年我们见过不少厂上系统,第一件卡住的事不是算法,而是——切下来的一堆板,没有名字。图纸上一句「侧板」,切完 300 件,每一件都还叫侧板。于是库存对不上、补件说不清、现场装错了只能整车返工。
另一件事是设备侧的:现在的激光切割,把「做得准」变成了默认项。我们厂里那台 12000W,切 1.5mm 的 304,±0.05mm 是机器给的,不需要谁特别努力。所以真正会翻车的地方,已经从「切不准」挪到了「认不出」——切得再漂亮,一堆里挑不出手上这一片,等于白切。
切割精度是机床给的,件对得上号,是管理给的。
混料不是「谁不小心」,是四个结构性原因同时在场
事后复盘那 40 件,我们发现一个规律:混料几乎从来不落在「某个人粗心」上,而是四类「看起来一样、实际不能互换」的件刚好批量凑在一起。这四类里只要中一个,靠人盯着是盯不住的。
- 同一个形状,不同材质或板厚。304 和 316L 肉眼几乎分不出来(316 表面略暗一点,但打过蜡、贴了膜就看不出了);1.2 和 1.5 叠在一起,厚度只差 0.3mm,手上只有「好像有点不一样」的感觉,没有依据。可靠的分辨只有三样:卡尺量厚度、称重(同尺寸 1.5 比 1.2 重 25%)、手持光谱仪打三秒。问题是这三样都要「停下来做」,量产节奏里没人会每件都做。
- 镜像件和对称件。这是最狡猾的一类:没有翻边、没有沉孔的时候,左右件翻个面完全重合。薄板件装反了往往还能装上——孔位对得上,焊缝也能打,等装完才发现方向反了。所以镜像件不能靠「装的时候试一下」,必须在切完那一刻就分清。
- 同一个图号,两个版本。客户把孔从 Φ8.5 改成 Φ8.0,图纸没换版本号,两版混在一起切。这种混料最冤:两版都是「对的」,只是一版是旧的。等装到现场,一半能进、一半差半毫米。
- 同形状,不同表面状态。2B、拉丝、镜面、喷砂,切完堆在一起,撕了膜就一样。镜面件更麻烦——不能翻来覆去比对,翻一次多一道划痕,比对成本比返工还高。
这四件事有个共同的麻烦:它们在「切割」这道工序里全部是合格的。尺寸对、孔位对、断面好,质检抓不住。所以指望「加强检验」来解决混料,方向就错了——混料要靠标识和分箱挡,不是靠检验挑。
打标不是「打个记号」:三种方式,各管一类件
件号要解决两件事:一是切完就认得出(车间里,几秒钟内);二是装完还查得到(客户手上,两年后还能追溯)。这两件事对标识的要求完全不同——所以标识方式不能只有一种。
方式一:激光打标(光纤 20~30W)。深度 0.02~0.05mm,酸洗不掉、抛光不掉、装配之后还在,是唯一能「跟到客户手上」的方式。代价是:不锈钢上会留一道灰白或微黄的痕,镜面件上尤其明显,打过蜡的板打完还要重新处理一遍。所以位置必须选在不被看见的地方:背面与内侧、装配后被遮挡处、或者干脆打在废料上。
最聪明的做法是我们现在默认用的耳标(tab):在件的外轮廓上留一个 3~5mm 的小凸耳,把件号打在耳上,装配前掰掉。掰断处留 0.2mm 的过渡余量,砂纸一过就平,外观面一点不受影响。外观件、镜面件、拉丝件,我们基本都走耳标。
方式二:贴标。乙烯基或 PET 标签,耐 80~120℃,成本最低、信息量最大(可以印二维码)。但它有三个过不去的坎:过不了焊接(烤糊)、过不了酸洗(泡掉或糊成一片)、过不了喷砂(直接打飞)。所以贴标只适用于「只折弯、不焊不酸洗」的外观件,而且贴在会被遮挡的一面,选低粘胶,撕下不留印。一句话:贴标只保到下一道工序,保不到客户手上。
方式三:记号笔和钢印。记号笔适合当天就走、内部件、临时标记——酒精一擦就没,酸洗更不用说,别用在外观面上。钢印在 1.5mm 以下的薄板上打会鼓包、背面凸起,外观件禁用;厚板、内部结构件可以用,清晰且永久。
我们内部的规矩是:凡是要出厂的件,至少有一处「擦不掉」的标识(打标、钢印或耳标);贴标和记号笔只作为工序内的临时标记,不承担出厂识别。
三条铁律:一件一码、位置固定、四个地方不能打
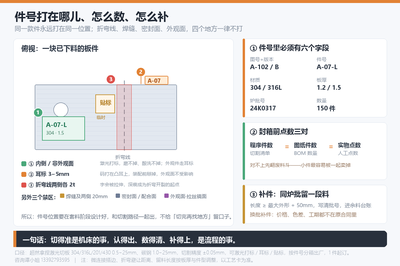
铁律一:一件一码,不是一批一码。批号只能追到「这一批」,混料的时候救不了你——你知道这一批里有 A 和 B,但不知道手上这件是 A 还是 B。件号要能落到「哪一种」甚至「第几件」。我们的做法是切割清单每一行都有件号,程序和清单同源,按清单顺序排、打完标才落料,不给人工「另外贴一下」的机会。
铁律二:位置固定。同一款件,件号永远打在同一个坐标——写进套料程序,和切割路径一起出。好处很实在:现场比对不用找,拿起件看右下角那一小块就知道是哪件;质检也只认那个位置,漏打一眼就看出来。反面案例我们见得多:件号随手打在空白处,有的正面有的背面,等于没打,因为没人会为找件号翻两面。
铁律三:四个地方一律不打。
- 折弯线两侧各 2 倍板厚。折弯时这一段金属被拉伸,打上去的字会变形;更麻烦的是深度超过 0.1mm 的痕会成为开裂的起点,304 折弯外侧本来就受拉,这是最容易出暗裂的地方。
- 焊缝及两侧 20mm。热影响区会氧化变黑,打标痕在焊接时变成气孔源和未熔合的诱因。焊缝位置如果还没定,就等工艺定了再选标识位置。
- 密封面与配合面。O 圈槽、法兰面、导轨面、销孔内壁,任何凹痕都是泄漏点或装配干涉点。这几个面是「连划痕都不许有」的等级,别说打标。
- 外观面,以及后续还要拉丝、镜面的面。打标痕、氧化色、贴标胶印都会留在成品上。这类件一律走耳标或背面内侧。
这三条听着像常识,但落地全靠一件事:标识位置要在套料阶段就设计好,而不是切完了让师傅拿笔找地方。等件躺在平台上再想「打哪儿」,四个禁区一定会踩到一个。
从机台到包装:分件、点数、留样,四个动作
动作一:微连接,别让件自己掉进废料斗。100mm 以内的小件最难办:切完自己就掉,混进废料里,等发现少了,往往已经跟着废钢一起卖掉了。做法是留微连接——搭边 0.3~1mm(1mm 板取 0.4~0.6,3mm 板取 0.8~1.2),每 30~80mm 一处,切完还挂在整板上,人工掰下来。代价是要多一道掰件和打磨断口的工。这是个取舍:件越小、越贵,越要留连接;大件、不重要的件,让它自己掉更省事。
动作二:按件号分箱,一箱一单。一款一袋、一袋一签,标签上六个字段:图号+版本 / 件号(含 L·R) / 材质 / 板厚 / 炉批号 / 数量。硬规矩是:不同材质、不同板厚、不同表面状态,不共箱。不给「顺手放一起」留口子——因为顺手一次,就是四十件返工。
动作三:点数三对。程序件数(切割清单)、图纸件数(BOM)、实物点数,三个数对上才封箱。对不上先翻废料斗,再翻机台底下,最后回头查程序——有没有共边把两件切成了一件,有没有上一版的余件混进来。少一件和多一件同样要查,多的那一件通常就是混料的源头。
动作四:留参照样。每款留一件,盖「样件」章,跟着首批走。现场比对时不用翻图纸:拿样件往上一放,孔位对不对一眼就看出来。样件同时拍照留档,和件号一起进项目文件夹——这点小动作,两年后补件时能省掉一堆电话。
补件的账:贵的不在加工费,在料和批号
补一件板,加工费几十块,没人会为这几十块吵架。真正的成本在另外四项:
- 整板起订。一张 1.22×2.44 的 304/1.5mm 是 35kg 出头,按 11 月的现货价算五百多块。补一件也要买一张(或者去求人拼板)。
- 换批色差。304 的 2B 板和拉丝板,不同炉批的表面色调、纹路深浅本来就有差别。镜面件尤其明显——同一面墙上,后补的那块会「跳」出来。
- 二趟物流。补件走零担,运费按票算,不按重量算,一件几十块运费比加工费还高。
- 等料的工期。现货 1~2 天,非现货 5~7 天。而现场往往是「就差这一件」才能验收。
所以补件的规矩只有一条:同批留料。第一次下料时,按该件最大外形尺寸加 50mm,留一段同炉批的余料,写上批号,进余料台账。这段料平时看着是浪费,真到补件那天,它就是「不用等、不用凑、不会有色差」的那个东西。
要留的记录有五样,存两年:图号+版本、材质+炉批号、程序名(nc 文件名)、切割日期、表面处理方式。工程项目经常两年后才补件,这五样在,补出来的件才能和原批对上。
这里补一句行情,正好说明这件事的分量:11 月 3 日不锈钢期货 SS2612 收 13870 元/吨,涨 2.78%,但属于减仓上涨(空头平仓加上镍价反弹),现货 13400~14000 跟涨有限,期现倒挂约 350 元,机构判断 11 月易跌难涨。价格在波动,意味着「今天切的料」和「三个月后补的料」,价格、批号、表面状态都可能对不上——这正是同批留料的价值。
报价时我们还会多问一句:这批件以后会不会补?会补的,第一次就多切 2~3% 的备件。按加工费算,多切这几件的钱远低于日后补一件的整板成本,而且同批同色、同一天交货。
报价的时候问三句,能挡掉大部分混料
如果你正在找供应商切一批件,下面这三句比价格更值得问:
- 「你们怎么标件?」答「贴标签」的,追问一句:过不过焊接和酸洗?答「打标」的,问打在哪个面。两个都答不上来的,这批件大概率要靠运气。
- 「同一个图号有两种厚度或者两种材质,你们怎么防混?」靠谱的回答是分箱+件号里带材质板厚;回答「我们会注意」的,等于没有措施。
- 「以后补件,能不能用同一批料?」这句话问的其实不是「能不能补」,而是有没有留料台账。有台账的厂,两年后补出来的件还能对上原批;没有的,只能重新买板重新配色。
顺带一句:如果项目里有镜像件,图纸上一定要标 L/R,并且要求左右件分箱。这一条改动最小、收益最大——我们见过的大额返工里,镜像件混装占的比例比想象中高得多。
我们这边的做法,和能对上的口径
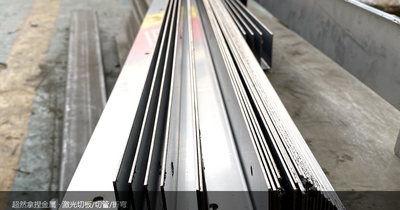
设备:海目星 HF3216G-7X 12000W 光纤激光切割机,氮气切割为主,碳钢厚板按氧气工艺兜底,切割精度 ±0.05mm、重复定位 ±0.02mm。
材料与规格:不锈钢 201/304/316L/430,0.5~25mm;碳钢 1.0~25mm;铝板、铜板可切。标准板与非标大板都能上,板材可提供材质证书、可核验成分。
标识:光纤激光打标(可打耳标,外观件默认走耳标)、耐温贴标、钢印,按件型选,件号位置在套料阶段就定好,和切割路径一起出。
分件与点数:按件号分箱,一箱一单,标签六字段(图号+版本/件号/材质/板厚/炉批号/数量);出厂附点数清单,可提供同款样件。
补件:常规件留同批余料,图纸与程序存档,两年内可复切。
起订与交期:1 件起订,打样与量产同线;常规订单 3~5 天,加急可以谈;图纸到当天报价,报价单分项列材料费、加工费、后处理费。
最后说一句实话:激光切板这道工序,今天已经很少「切不准」了。决定一批货顺不顺的,是切完之后——件有没有名字、能不能点数、补的时候还是不是同一批料。这三件事都不难,难的是从第一件开始就做。
如果有图纸、或者件号规则还没定的项目,直接发过来——我们出报价的同时,会把标识位置和分箱方案一起给你,省得等切完了再讨论件怎么认。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己