


激光切管的质量稳定,正在从「老师傅手感」换成「工艺库+数据回流」:100 余项工业智能体、切口图像判定、手机拍照查焊缝
证券时报 11-04 定调稿把「老师傅经验」送上了官方关键词位——工信部前三季度已在 20 个行业形成 1000 多个应用场景、遴选推广 100 余项凝聚「老师傅经验」的工业智能体,总工程师王卫明确认正研究起草新一代智能制造政策;锐科激光给出的因果链值得整段抄:海外封锁倒逼全自研→握有完整工艺数据→「感知—决策—执行—反馈」闭环才转得起来。同日森峰激光「智能空气切割」专利把闭环落到切口上:多路传感喂自适应模型动态修正功率速度气压,切完用切口图像做质量判定、缺陷数据回流迭代;FABTECH 2026 上 Hobart 把焊缝检查降到了「一部手机」。四条合起来是一个判断:激光切管的质量稳定,靠的不是某一次手感好,而是参数有库、过程有感知、结果有图像、异常有回流
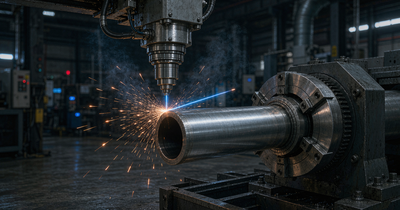
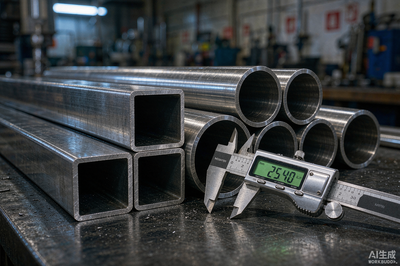
激光切管加工(圆管 Φ10~Φ220mm、方管/矩形管边长 20~150mm、壁厚 0.5~6.0mm,切割精度 ±0.05mm,切口光滑垂直、无毛刺无挂渣、端面平整无需二次修磨,支持多角度斜切、异形开孔、镂空与相贯线切口一次成型)这个行当,客户真正买的不是「切得出来」,而是这一批管件和上一批一样好。今天这四条行业消息,把「一样好」拆成了四段可复制的工程:第一段,经验有去处——工信部把「老师傅经验」遴选成了 100 余项工业智能体,官方口径明确「把专家和工匠头脑中的工艺诀窍沉淀为数据和模型」;第二段,参数有库——海目星旗下哈姆雷森的手持激光焊做「选材料+板厚」一键出参数,把老师傅的调试经验固化成配方;第三段,过程有感知——森峰的专利用等离子体光、喷嘴间距、气压三路传感实时修正功率速度气压;第四段,结果有图像——切完用切口图像判定质量、缺陷数据回流迭代,海外连焊缝检查都降到了手机拍照。四段拼成一句话:激光切管的质量稳定,正在从「老师傅手感」换成「工艺库+数据回流」。
行业影响:质量链条的四个环节,各自有了新范式
激光切管的质量链是「图纸评估→套料优化→激光切割→去毛刺/自检→焊接组合→测压检验→出货」,本期四条消息分别在经验怎么沉淀、参数从哪来、过程怎么稳、结果怎么验四个环节各立了一个新范式。
第一个范式:经验的沉淀有了官方路线图——「老师傅经验」成为被重点推广的关键词。证券时报 11-04 刊发的定调稿记录了三个口径:其一,工信部总工程师王卫明在 10-20 国新办发布会透露正研究起草有关政策措施加快 AI 与制造业深度融合,下一步四方面工作是「梯度培育智能工厂、创新发展智能装备、加快智能技术攻关和推广应用、深化智能制造国际合作」;其二,前三季度「人工智能+制造」行动已在钢铁、汽车、医药等 20 个行业形成 1000 多个应用场景,遴选推广 100 余项凝聚「老师傅经验」的工业智能体——信号很直白:把专家和工匠头脑中的工艺诀窍沉淀为数据和模型,让少数顶尖技工的本事被复制、被拉齐、被持续改进;其三,锐科激光的因果链:海外巨头早期技术封锁和禁运倒逼自研,泵浦源、耦合器、特种光纤到整机全部自研,企业握有完整工艺数据,数据、设备、工艺都在自己手里,「感知—决策—执行—反馈」闭环才转得起来。这篇稿子还做了一个价值纠偏,值得原样记住:智能工厂比拼的不是谁车间里人更少,而是谁更善于把人的经验沉淀为数据、训练成算法;智能化投入的回报不只是省下多少人工,更是良率、交付和质量一致性的系统性提升。我司没有锐科式的全自研,但「老师傅经验」恰恰是我司最厚的资产——拆单·工艺·报价的判断,就是那个要被沉淀的东西。
第二个范式:参数的出处从「人调试」变成「工艺库一键调用」。海目星(我司 12000W 激光机厂商)旗下哈姆雷森发布万材系列手持激光焊,定向解决「新员工培训周期长」:内置智能工艺库,操作人员只需选定焊接材料与板材厚度,系统自动匹配最优工艺参数,省去反复调试与多次试焊,保障成品一致性——把焊工老师傅的参数经验固化成一键调用的配方;配套还有相变散热免水冷、三控合一、远程故障诊断,防飞溅结构让保护镜寿命提升 2 倍以上,行业定位明写「钣金、门窗、厨具、卫浴、灯饰、汽修、机械」。注意口径:这是厂商发布稿,数字是实验室口径,需实测甄别。但对激光切管的映射很清楚:切管参数(管型×壁厚×材质×功率×速度×气压)同样应该有一张自己的工艺库表——我司全自动数控定位保证了批量一致性,下一步是把「什么管用什么参数」从开机员脑子里搬到一张结构化表上,换单时调表而不是凭记忆,这就是切管版的「智能工艺库」雏形。
第三个范式:过程的稳定靠「多路传感+自适应修正」,不靠人盯。森峰激光「智能空气切割板材」专利(公布号 CN123015533A,10-30 公布)给出了一条完整的技术路线:初始参数来自工艺数据库(历史经验沉淀)→切割中多路传感实时采集三类信号——等离子体光信号(切割状态)、喷嘴板材间距(焦点位置)、气体压力反馈(气路稳定)→工艺自适应模型输出激光功率、进给速度、气压补偿量动态修正→切完用切口图像做质量判定→有缺陷就把工艺数据+缺陷数据写回数据库、触发模型迭代。专利摘要的落脚点正是加工厂的痛点原文:「提升切割质量一致性并降低人工依赖和用气成本」。边界必须写清:专利≠产品,未公布装机与实测数据;空气切割不锈钢会氧化发黑,主要适用碳钢及对断面要求不高的工件,我司全氮气口径下只能作碳钢件降本备选,不改变不锈钢厚板仍需解决氮气供气方式的结论。但架构本身(不限于空气)是所有激光厂商的共同方向——多传感+自适应调控=把「过程稳定」从人盯变成机器自己修。
第四个范式:结果的检验,硬件门槛降到了「一部手机」。FABTECH 2026 闭幕后 The Fabricator 的复盘里,Hobart 焊接技术研究所发布了手机端视觉检查工具:焊工给焊缝拍张照,系统检查表面缺陷,AI 把「所见」与作业包里的焊缝要求比对。首发面向学校,但可直接用于企业内部焊工培训与在岗视觉检查增强——这是把质检硬件从「工业相机产线」降到「一部手机」的路径。对我司的零成本映射很具体:切管后的焊接组合件(支架、框架、扶手)本来就要做压力测试(气密/水压)并出具记录,表面质量目前靠目检——完全可以「手机拍焊缝+多模态模型对照要求做初检判读,同步攒合格/返工标注照片,先 200 张」,攒的过程本身就是数据回流的第一步。
激光切管的质量稳定,正在从「老师傅手感」换成「工艺库+数据回流」:参数有库、过程有感知、结果有图像、异常有回流——四件事没有一件需要先买设备。
解读:四组口径,看清质量范式该怎么用
把这几条消息里最值得记的口径挑出来,分别对应「经验沉淀」「参数库」「过程传感」「结果检验」。
第一组口径「100 余项老师傅经验智能体」。三个动作:① 把「老师傅经验沉淀」写成自建方案的第一目标句——本月完成切管工艺卡结构化第一步,字段固定「管型/材质/壁厚/切割参数/斜切角度/焊接方式/工时/是否返工」,这就是我司版的「把诀窍变数据」;② 盯「新一代智能制造政策」出台窗口,出台后与现有三条资金线(佛山数字化奖补软件 30%/南海技改设备 20%/省算力券训力券)并成一张对照表;③ 设法获取 100 余项智能体清单,只筛金属制品/钣金加工类,直接当自建需求卡模板。
第二组口径「切口图像质量判定 / 缺陷数据回流」。三个动作:① 切管异常件与返工件按「管型×材质×壁厚×功率×速度×气压×结果」记一行,开机员每次换单留痕,先攒 100 行;② 手机拍照判读从焊缝开始——焊接组合件本来就要测压出记录,表面质量先做「拍照+AI 对照要求」的初检判读,攒 200 张标注照片;③ 把「切口质量怎么判」先写成人工标准——毛刺、挂渣、斜面垂直度、切口宽度四项分档,有了标准才谈得上让机器判。
第三组口径「选材料+板厚一键出参数」。三个动作:① 把切管参数表做成「管型×材质×壁厚」三个下拉框的查询界面——工艺卡做完后查询界面就按这三个维度设计,与哈姆雷森「两键出参数」同构;② 向海目星一并问存量机升级——「HF3216G-7X 存量机是否支持多传感自适应调控升级」与万材系列试焊条件、佛山演示点合并成一通电话;③ 空气切割单独记账——拿 2~3 个碳钢询价件试算空气切割口径毛利,与氧气负焦兜底档对比,只作碳钢降本备选。
第四组口径「手机拍照查焊缝 / 工程包 6 个月→6 周」。三个动作:① 质检零成本试点从这周开始——不买任何设备,就用现有手机+多模态模型,先判「合格/可疑」两档,可疑的走人工终审;② 标注照片与返工原因表同步建——返工原因清单就是「历史坑位」,新图纸拆单时自动跑一遍比对,输出风险提示页(「事前预警+事中纠错」的零成本版);③ 海外工具不采购——「AI 有限元加速工程包」「无图纸自主焊接」只记观察清单,2027 再评估。
丑话说在前头:工信部的 100 余项是推广口径,我司抄的是「经验沉淀」这个方向,不是清单本身;森峰是专利不是产品,抄的是「传感—修正—图像判定—回流」这个闭环架构,不是空气切割这个气种;哈姆雷森是厂商发布稿,「一键出参数」抄得来,「保护镜 2 倍」要实测;Hobart 手机检查首发面向学校,我司用法是企业内部初检判读,不能替代压力测试与材质证书。四条都属于「记数据、立标准、零成本动作」,花钱一律推后到自己的基线跑通之后。
我们的四个凭据
精度有数,免修磨。激光切管切割精度 ±0.05mm,切口光滑垂直、无毛刺、无挂渣,端面平整无需二次修磨;多角度斜切、异形开孔、镂空图案与相贯线切口激光一次成型,减少工序和夹持误差。
批量一致,数控定位。全自动数控定位,批量加工一致性高,杜绝人工操作导致的尺寸波动;某机械客户一批 304 方管框架管件(40×40mm、壁厚 2mm、含多角度斜切),批量良率 99% 以上。
材质可溯,焊缝可验。管材原材料均可提供材质证书,客户可核验 304/316 等成分;切管后如需焊接组合,支持压力测试(气密/水压)并出具记录,验证结构可靠性。
一站式延伸,少一道对接。切割后可配套折弯、焊接、表面处理(拉丝/抛光/烤漆),管件成品或组合件一次交付;专业套料软件优化排布,管材利用率提升、剩管废料明显减少。
写在最后
某机械制造客户的一批设备框架管件,原用锯切工艺,切口毛刺多、需大量人工修磨,且斜切角度不精准;转用我司激光切管后,切口光滑无毛刺、斜切角度精准,批量良率 99% 以上、无需二次修磨,交期缩短一半,客户把全部管件下料订单转了过来。某建筑装饰工程的 316 不锈钢扶手管(含弧线、多角度斜切),经激光切管+弯管+表面拉丝,管件弧度精准、切口平滑,现场安装无缝衔接、项目提前完工。质量稳定这件事,说到底就是把「这次挺好」变成「每次都这样」——靠工艺库、靠留痕、靠记录,不靠某一次手感好。
把图纸交给我们,把省心留给自己