


切割折弯焊接分三家外发,你的装配期为什么总在等件?
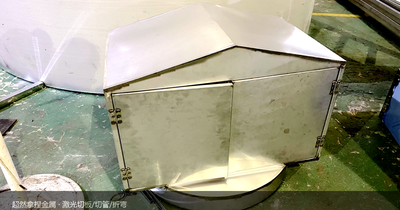
佛山顺德陈村的超然拿捏金属,长期给包装机械和瓦楞纸板线整机厂加工不锈钢导轨、墙板、机架等定制件:切割折弯焊接拉丝厂内一条完成,切割精度 ±0.05mm、折弯角度 ±0.5°,1 件起订,图纸当天报价,常规件 3~10 天交付。今天聊整机厂采购最熟悉的一件事:装配排期都定了,为什么件还在等。
件到底卡在哪一段?外发链条的交期是怎么被吃掉的
包装机械和瓦楞纸板线的订单有个共同特点:型号多、批量散。一台整机拆出来,是切割件、折弯件、焊接组件、外观件的一堆组合,不少整机厂习惯按工序分发给三家供应商——A 厂切割、B 厂折弯、C 厂焊接,最后一道拉丝再找一家。听起来各取所长,实际上交期是三段串起来的:
- 三段排队——每家都要排产,3~5 天是常态,上一段不齐下一段不动
- 三次运输——每转一次厂就多一次装卸和路上时间,薄板件还多一次磕碰风险
- 三次图纸沟通——同一套图纸向三家各确认一遍,版本不一致就是返工的种子
- 责任真空——折弯裂了怪切割毛刺没去净,焊接变形怪折弯角度,三家互相指认,采购天天打电话
外发链条的真实账是:一段返工、全链顺延。装配现场等着的是「最慢的那一家」,而采购能催的,往往只有态度最快的那个电话。这就是为什么整机装配期的缺件,很少是单一供应商的错,而是链条结构本身决定的。
厂内一条做完,交期凭什么能压到 3~10 天?
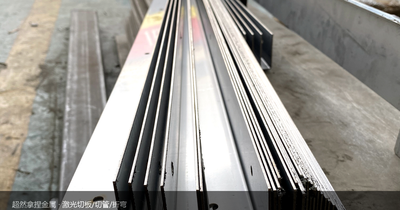
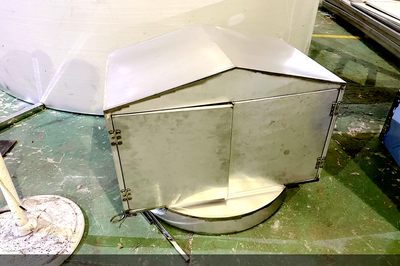
超然拿捏的做法是把链条收进一个厂:12000W 激光切板机负责下料(碳钢、不锈钢、铝板,板厚 0.5~25mm),200T 数控折弯保证长件角度一致(±0.5°),焊接、拉丝同样厂内完成,镜面、喷砂等特殊表面配套解决。工序之间当天流转,没有运输、没有二次排队,切割发现图纸干涉当场反馈,改完直接往下走。
判断一家供应商能不能承接整套结构件,别只问切割精度,先问三个问题:折弯是不是自己做的?焊接件出了变形,是拉回切割厂返工还是现场就能处理?拉丝这一道,要不要再外发一次?三个问题都答「厂内完成」,交期才真正攥在一家手里——常规件 3~10 天交付,指的就是这条完整链条的长度。
多品种小批量,排产怎么配合整线交付?
整机厂最怕供应商嫌单小。包装机械一个机型常常就几件导轨、几块墙板,外发厂凑不够起订量、排不进产线,就只能等「凑够一批」——这一等,整机装配就得跟着等。
超然拿捏 1 件起订,多品种、小批量可以同线穿插:同一块板上,这台机器的导轨和那台机器的护罩可以一起切;样件确认后再批量,避免小批量件「切完才发现装不上」。急件提前说明装配节点,我们按节点倒排优先级,做不到的交期不会口头先答应——装配期最怕的不是交期长,是承诺了又落空。
下单时说清四句话,配合就顺了
- 后道工序——要不要折弯、焊接、拉丝一次做完,一次报清,不留中途加价
- 交期基准——急件直接说装配日期,倒排比「越快越好」有用
- 首件确认——大板件和焊接组件先做首件试装,确认后再批量
- 图纸版本——带版本号,改图当天同步,避免外发链条常见的版本打架
常见问题
包装机械配件起订量是多少?
1 件起订。多品种小批量可同线穿插排产,样件确认后再批量,适合机型多、单批件数散的整机厂。
一套机架的切割折弯焊接多久能交?
切割、折弯、焊接、拉丝厂内一条完成,常规件 3~10 天交付;图纸当天报价,急件说明装配节点可倒排预排。
瓦楞纸板线配件用什么材质?
纸板线车间高湿,结构件优先 304;可按具体工况推荐 304 或碳钢防腐方案,材质证书随货。
把图纸交给我们,把省心留给自己