钣金件最容易翻车的两道工序,正在被装上「全过程记录仪」
华工激光在 CIOE 2026 公开了液冷部件激光焊接的全流程质量管控:焊前振镜级拼接定位精度 0.01mm、焊中用可见光+近红外热辐射+激光背反射三波段信号组合识别缺陷(漏检率 0,叠加 AI 二次判定后过杀率再降 50%)、焊后用 3D 线激光扫描(漏检率低于 0.01%);江苏恒炫电气的 5G 钣金柔性产线实测,靠折弯+激光闭环检测把公差压到 ±0.2mm,一次合格率从 70% 提到 99.5%;而工信部等十部门的新规划,第一次把「质量管理数字化」和「数智化水平分级」写进了国家级文件——钣金件的质量,正从「出厂抽检靠人」变成「每道工序都留痕」
做过钣金件的人都知道,一张图纸上最不起眼的两个尺寸,往往是返工的重灾区:折弯角度差 0.5 度,装配的时候就要敲敲打打;焊缝上有个针孔或者咬边,客户验货的时候一眼就看出来。这两道工序有个共同点——它们的结果高度依赖师傅的手法:折弯要看回弹、焊接要看熔深,都是「手感活」。而手感这个东西,最麻烦的不是做不好,而是说不清:同一个师傅上午做的和下午做的都可能不一样,出了问题要找原因,只能一句「当时调了一下」。最近的三条行业消息,讲的正是这件事的解法:让过程本身变成数据。华工激光在 CIOE 2026 上公开了液冷部件激光焊接的全流程质量管控方案,把焊接拆成焊前、焊中、焊后三个阶段分别盯住;江苏恒炫电气的 5G 钣金柔性产线实测数据更直接——折弯配激光闭环检测,一次合格率从 70% 提到 99.5%;而工信部等十部门 9 月印发的《促进中小企业发展「十五五」规划》,第一次把「质量管理数字化」和「数智化水平分级占比」写进国家级文件,还与奖补挂钩。三条消息说的是同一件事:质量的证明方式,正在从「请你相信我」变成「我给你看记录」。
行业影响:质量这件事,过去输在「说不清」
先把这类方案拆开看,它到底在解什么问题。
第一,焊前——定位精度决定后面所有事。华工激光这条消息里最容易被忽略的数字是 0.01mm,那是振镜级拼接的定位精度。焊缝跑偏这件事,根子往往不在焊接那一瞬间,而在工件摆放和拼接本身就差了那么一点:拼缝大一点,焊出来就要多填丝、热输入更大、变形更厉害。焊前用实时轮廓生成把拼缝的实际状态先测出来,是在源头上少制造问题。
第二,焊中——单一传感器看不出的缺陷,要多个信号一起看。这套 LWM 焊接质量监测系统用可见光、近红外热辐射、激光背反射三波段信号组合识别缺陷,官方给的口径是漏检率 0;更值得琢磨的是它的决策结构——先用这套信号筛,再叠加 AI 二次判定,过杀率再降 50%。也就是说,它的思路不是「让 AI 直接判生死」,而是「规则先筛、AI 复核」,既不漏检、也不冤杀。
第三,焊后——复检要能覆盖肉眼看不见的地方。3D 线激光扫描加 3D 相机多视角拼接,漏检率低于 0.01%。对承压件、密封件来说,这一层才是真正能给客户交代的东西。
质量稳定不是「请你相信我」,是把每一道工序都留下证据——客户能查,我们自己也能倒着追。
解读:三个数字,读钣金质量的三道关卡
把这三条消息里最值得记的数字挑出来,掰开讲对钣金加工意味着什么。
第一个数字 70%→99.5%,是整条消息里最扎心的。一家投了 500 万、40 多米柔性产线的企业,做改造之前的一次合格率只有 70%——也就是说,传统钣金产线上每三件里差不多有一件要返工或者修配。它靠什么填上这 29.5 个百分点?不是靠师傅更用心,而是折弯配了激光闭环检测、把公差压到 ±0.2mm,让偏差在发生时就被发现。我们不需要那 500 万的产线,但它的因果链条值得抄:把「事后抽检」往「过程在线反馈」挪一步,收益是成倍的。
第二个数字是「漏检率 0、过杀率再降 50%」。这套信号组合的方法论(光+热+反射)我们不会买,但它给了一个可以低成本借用的判断逻辑:不要指望一个传感器、一个师傅、一次检查就把问题全兜住,而要设计成「第一道宽一点、第二道严一点」的复核结构。对我们来说,第一道是机台首件自检加拍照,第二道是质检复核——把这两道分开,比让同一个人看两遍有效得多。
第三个数字是政策层面的:数智化水平分级首次以「占比」形式写进五年规划(2030 年专精特新中小企业二级 95% 以上、三级 80% 以上),并与奖补分档挂钩。这意味着质量数字化不只是「要不要做」的技术选择,而会逐渐变成申报、评级、拿补贴时的必答题。
丑话仍需说在前头:厂商演示数据要打折看,白皮书口径和实测之间常有差距。我们的原则不变——方向上紧盯、钱包上不动,先把不花钱的基础工作做扎实。
我们的态度:钣金件的质量,靠制度留痕不靠手感
超然拿捏做不锈钢钣金加工,从 201/304/316 板材激光切割(0.5~25mm)、数控折弯、焊接组装到表面处理(拉丝/镜面/喷砂/烤漆/钝化)全程内部完成。这三条行业消息落到我们身上,是三个具体动作:
- 首件三照留痕——折弯件首件必拍正、侧、角度三张照,与客户图纸要求并列存档;激光件首件量关键尺寸并记录,批量过程中按批抽检,让「合格」这件事有据可查
- 焊缝三段式记录——我把焊接工序外包给承包焊工(按件/米/吨结算),质量留痕天然是最薄的一环。改法很简单:每批焊前拍工件与坡口、焊中拍设备显示参数(电流/电压/气体流量)、焊后拍成品焊缝(含钢尺或卡尺参照),统一发企微按「客户-订单-批次」归档
- 参数固化 + 制度前置——把激光切割与折弯的工艺参数按「材质 × 板厚」整理成标准表挂车间,谁开机都用同一套;同批件报价时就把首件确认、批量抽检的节点写清楚,不让质量等问题到最后一道关
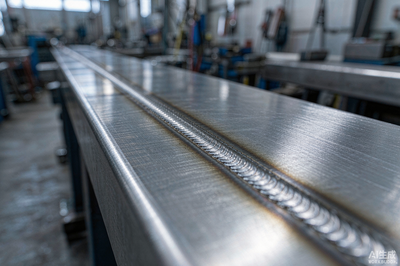
我们对外承诺的从来不是「我们的师傅最厉害」,而是:激光切割精度 ±0.05mm、折弯角度误差 ±0.5°、批量件一致性好,出厂前首件全检、批量抽检;不锈钢原材料可提供材质证书,承压/密封焊接件支持气密与水压测试并出具记录。质量稳定这四个字,得靠参数、制度和检验卡住——不然客户把图纸交给谁都可以,为什么要给你。
把图纸交给我们,把省心留给自己