同一批活,第一件和最后一件为什么不一样?
2026 工博会上 AI 切割功能集中亮相:百超 ByCut-ICP 把实时工艺调控与加工异常识别做进机床控制层、奔腾用深度学习做视觉光心对中与自动换喷嘴、亚威上了 AI 工艺参数推荐;柏楚电子高功率控制系统国内市占已升至约 40%,AI 视觉寻缝器适配多品牌机器人;Salvagnini 用神经网络视觉盯着穿孔与切割损失、发现异常自动重调参数——切割质量的一致性,正从「老师傅的手感」变成「机器的实时闭环」
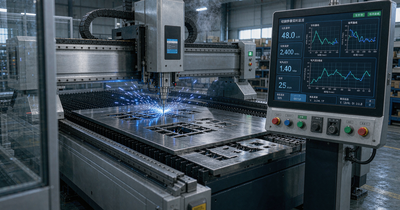
做不锈钢定制的都遇到过同一个问题:同一张图纸、同一批料、同一台机器,上午切出来的件和下午切出来的,偏偏就是差那么一点——毛刺多一点、切缝宽一点、热变形大一点,装配的时候才发现问题。更麻烦的是,你很难说清到底是哪一步不对:材料批次变了?保护气压力飘了?还是师傅中途调了一下参数?质量的波动,过去藏在这些说不清的地方。9 月的工博会上,AI 切割功能从「可选噱头」变成了高功率激光切割机的标配方向:百超 ByCut-ICP 把实时工艺调控和加工异常识别做进了机床、奔腾用深度学习做视觉光心对中并自动换喷嘴、亚威上了 AI 工艺参数推荐;同一时间,柏楚电子高功率控制系统国内市占率升到约 40%(中低功率约 60%),AI 视觉寻缝器已适配发那科等多品牌机器人;欧洲的 Salvagnini 则在 EuroBLECH 上发布了用神经网络视觉盯着穿孔与切割损失、发现异常自动重调参数的系统。三条消息说的是同一件事:切割质量里那些「凭经验、看运气」的部分,正在被一层一层的传感器和算法接管。
行业影响:切割质量的三道坎,正在被一层层接管
先说我看到的这三道坎,做不锈钢件的同行应该都有共鸣。
第一道坎,参数靠人调。设备出厂给的是标准参数表,可实际生产里,板材批次、保护气纯度、喷嘴磨损都会让最优参数漂移,最后靠的是开机师傅的经验手感——这就是为什么换个人开机,活就不一样。工博会上亚威的 AI 工艺参数推荐、百超 ByCut-ICP 的实时工艺调控,解的都是这道坎:把「调参」从人的手上,搬到机床的闭环里。
第二道坎,异常靠眼睛发现。割不透、挂渣、烧边这些东西,等质检拿到件才看出来,那时候往往已经切废了一整张料。奔腾的深度学习视觉光心对中与自动换喷嘴、Salvagnini 的 APVS 神经网络视觉监控——盯着穿孔和切割损失的实时状态,发现异常自动重调参数。这类功能的价值不在「更聪明」,而在「更早」:把废品拦在切完之前。
第三道坎,经验留不住。参数调得好的人,经验长在他身上,人一休假、一离职,质量就出现落差。柏楚这条消息很关键:国产系统在高功率段的市占率从十年前个位数升到约 40%(中低功率约 60%),意味着国产软件侧不再是短板——参数可以存、可以复现、可以固化成工厂标准,不再只是某个人的手感。
质量稳定不是「我们很努力」,是把每一次切割都变成可复现的数据,而不是一次凭经验的手感。
解读:三个数字,读切割质量的三个方向
我把这三条消息里最值得记的数字挑出来,掰开讲对不锈钢定制加工意味着什么。
第一个数字 40%,讲的是「软件侧的门槛没了」。国产激光控制系统成了事实标准,说明工艺参数的数据化管理有了本地生态支撑——售后响应比外资快、成本比外资低,这对我们这种用国产设备的中小加工厂是好事。我们也确认一件事:车间那台海目星用的正是国产控制系统,软件层面的参数管理能力,比想象中更值得挖。
第二个数字 20mm,讲的是「技术路线仍有降本空间」。Salvagnini 的 ACUT 用经过处理的压缩空气替代氮气,在 20mm 以内生产率接近而成本大降——我们的主力加工恰好集中在 1~12mm,多数落在这个区间。它同时抛出另一个视觉功能:APVS 用神经网络盯着穿孔和切割损失,异常自动重调参数——降本和质量稳定,在这条路线上是一起发生的。
第三个数字「3 类功能」,讲的是「标配的方向已经明确」。工博会这种集中亮相,通常意味着两三年后成为新机的默认配置、老机型的选配模块。对我们来说,不用急着换设备,但要开始做一件零成本的事:把现在这套「什么材质、什么厚度、用什么参数」整理成表——设备升级那天,这张表就是我们的起点。
丑话仍然说在前头:展会上的功能名和厂商演示,都要打折看。我们的原则不变——方向上紧盯、钱包上不动,先把不花钱的基础工作做扎实。
我们的态度:不锈钢定制,一致性靠制度不靠运气
超然拿捏做不锈钢定制加工,从 201/304/316 板材激光切割(0.5~25mm)、数控折弯到焊接与表面处理,全程内部完成。这三条行业消息落到我们身上,是三个具体动作:
- 参数固化成表——把现有激光切割与折弯的工艺参数,按「材质 × 板厚」整理成一张标准表挂在车间,谁开机都用同一套参数,让批次差异不跟着人走
- 设备侧问一句——下旬联系海目星售后时直接问:HF3216G-7X 现在有没有同类 AI 切割模块或固件升级(实时工艺调控、异常识别),是否收费;有就评估,没有就记着下一台再说
- 氮气方案并入待确认清单——把「压缩空气切割能否替代氮气、在哪些板厚区间可用」写成问题清单,一并问厂家;这既关系成本,也关系薄板切口的稳定性
我们对外承诺的从来不是「我们的师傅最厉害」,而是:激光切割精度 ±0.05mm、折弯角度误差 ±0.5°、批量件一致性好,出厂前首件全检、批量抽检;原材料可提供材质证书,焊接承压件支持测压并出具记录。质量稳定这四个字,是靠参数、制度和检验卡住的,不是靠运气——也不该靠某一个人的心情。
把图纸交给我们,把省心留给自己