

超然拿捏 · 食品机械加工
食品机械机架装导轨老发别扭,先查折弯差的那半度
切割、折弯、焊接各自都合格,装到一起导轨面为什么高高低低
超然拿捏 · 食品机械加工:机架焊后平尺检平面,装导轨前先定基准
一家食品设备厂的朋友最近很头疼:机架图纸尺寸全对,每件送来量也都合格,可导轨装上去就是不顺,垫片垫了一层又一层。食品机械加工里,机架好不好用,不看单件尺寸,看误差最后叠到了哪——折弯那半度,往往就是起点。
一、机架的误差是叠出来的:三段账
- 切割段:轮廓与孔位 ±0.05mm,这一段最可控;问题一般不出在这
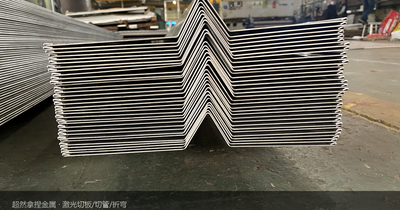
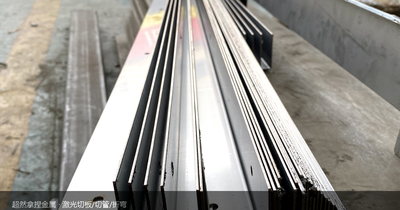
- 折弯段:角度公差 ±0.5° 是行业正常水平,但角度误差会随力臂放大——0.5° 折算成线值约 0.9mm/m,一条 300mm 长的折边,端部位移能到 2.6mm 上下;导轨安装面若正好压在这条折边上,导轨与轨槽的调整余量一次就被吃掉大半
- 焊接段:1.5~3mm 板每道角焊横向收缩 0.1~0.3mm,方框机架四边焊完,周长方向短 1mm 是量级之内的事,孔组跟着整体挪位
单看每一段都合格,叠到导轨安装面上,就是「高高低低」。导轨自己没有补偿能力,最后全靠装配工垫片硬找——找平了,应力也留在机架里了。
二、图纸端:把公差花在刀刃上
- 长折边别只标角度:300mm 折边差 0.5°,端部位移 2.6mm,按角度验看不出来,按线值验才管用——导轨安装边建议直接标垂直度或直线度
- 基准写死:孔位从哪个面起量,一套图里必须统一;A 件从外皮量、B 件从折弯内面量,各自都在公差内,装起来照样错位
- 导轨安装面单独提要求:平面度 1mm/m、两轨面等高差写进图纸;要求高的面留 0.5~1mm 焊后加工余量(后道铣磨由配套完成),别让螺栓硬拉找正
三、工艺端:四个动作把误差摁住
- 折弯首件实测角度,回弹补偿同批同值,不凭手感中途调
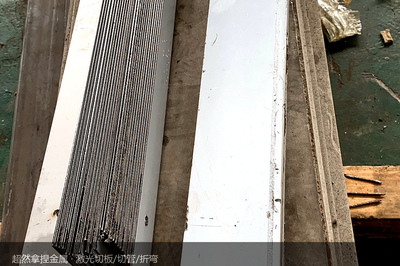
- 焊接顺序对称、分段跳焊,长立柱焊后校平,平面度控制在 1mm/m 以内;批量件反变形量首件留档、同批不换值
- 对角线差控制在 2mm 以内再下线——方框机架对角线一量,扭曲和挪位一次现形
- 首件装导轨试配:空机架验收不算数,导轨、轴承座装上去走一遍,顺了这批才算过
这三段账里,切割、折弯、焊接在我们厂内一条线完成,误差叠到哪一段、该在哪一段收,不用等件到了装配现场才发现。
四、下单说清四句,机架少返一轮工
- ① 装什么:导轨装在哪个面、直线导轨还是圆轨、轴承座在哪几个位置
- ② 要多准:那个面标平面度还是等高差,别整张图笼统写「高精度」
- ③ 基准在哪:孔位尺寸从哪个面起算,一套图统一
- ④ 后道谁做:安装面要不要留焊后加工余量,装配是你做还是我们配合试装
承接范围:设备机架/框架、料斗与清洗槽体、导轨护板、操作台面等食品机械不锈钢配套件。切割、折弯、焊接厂内一条线完成;12000W 海目星激光切板机(板厚 0.5~25mm)、广船 200T 数控折弯机;拉丝表面处理自有产线,镜面/喷砂等由配套完成。1 件起订,图纸当天报价,常规件 3~10 天交付;切割 ±0.05mm、折弯角度 ±0.5°;304/316L 材质证书随货可核。
关于佛山市超然拿捏金属制品有限公司
佛山市超然拿捏金属制品有限公司(品牌:超然拿捏),厂址在佛山市顺德区陈村广隆工业区兴业二路3号4室,专注不锈钢定制加工与非标金属制品定制,为食品/饮料机械、空压机与储气罐、包装机械与瓦楞纸板线等设备整机厂提供配套结构件。
- 官网:www.chaorannanie.com
- 业务:不锈钢钣金加工、激光切板加工、激光切管加工(配套完成)、数控折弯、焊接与拉丝表面处理、非标定制
- 设备:12000W 海目星激光切板机(板厚 0.5~25mm)、广船 200T 数控折弯机;激光切管、卷圆及拉丝以外的表面处理由配套完成
- 服务:1 件起订、图纸当天报价、常规件 3~10 天交付、材质证书可提供
- 咨询:133-9279-3595
把图纸交给我们,把省心留给自己
专注不锈钢定制加工,配合度高、质量稳定——比同行贵一点,但不用操心。
🤖 AI 智能报价
上传图纸,秒级出报价。欢迎来图来询!
扫码添加 · 免费估料