

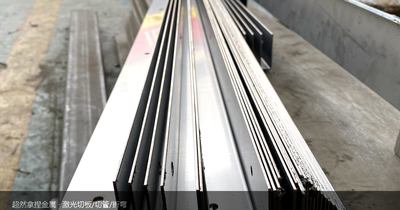
超然拿捏 · 激光切管加工
铝管切完为什么总有一圈亮渣?激光切管加工换材质先换参数
反射、导热、氧化膜、亮渣——铝管铜管下单前,参数要整套换
超然拿捏 · 激光切管加工:铝管按材质分档试切,断面确认后再排批量
客户发来一批铝管,图纸除了材质一栏,其他都和不锈钢件一模一样。切完一验——切口背面粘着一圈亮渣,拿砂纸一磨,外观面直接花了。激光切管加工里,换材质不是换个牌号的事:反射、导热、去渣方法,得整套跟着换。
一、铝管为什么不能照搬不锈钢参数:三笔物理账
- 反射:铝对光纤激光(波长约 1μm)反射率高,固态光洁表面反射更强,穿孔瞬间能量反射回切割头,参数不当最伤保护镜片;紫铜反射比铝更狠,黄铜次之
- 导热:铝的导热系数约 200W/(m·K),是不锈钢的近十倍——热量顺着管壁散走,切口区存不住熔池;切不动不是功率不够,是热留不住
- 氧化膜:铝合金表面的 Al₂O₃ 氧化膜熔点 2000℃ 上下,远高于母材本体(600℃ 级),起穿孔比不锈钢慢半拍
所以我方的纪律是:铝管铜管先试切样件——确认断面、挂渣量和镜片状态,再排批量;厚壁紫铜单独评估,不硬接。
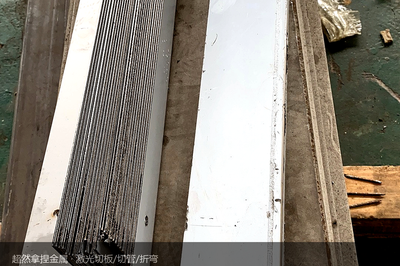
二、激光切管加工铝管最典型的坑:切口亮渣
- 碳钢挂渣脆,一敲就掉;铝渣韧而粘,像焊锡一样咬在切口背面,0.1~0.3mm 常见,锉刀打滑、目测漏检
- 硬磨的代价最大:砂轮/百叶轮一上,外观面拉出深划痕;拉丝面拉完纹路里夹亮点;要做阳极氧化的,磨痕氧化后看得更清楚
- 正确做法分两步:切割端先压渣量——高压氮气辅助气、按牌号匹配穿孔与速度参数,而不是拿不锈钢参数硬套;剩下的少量残渣用专用刮刀或化学抛光去掉(配套完成),别上打磨片
顺序也是老规矩:切完 → 去渣 → 拉丝/氧化。倒了顺序,返工就是整批。
三、薄壁铝管:装夹按软爪走,批量件中途复测
- 铝管多见薄壁 1~2mm,装夹按薄壁纪律:聚氨酯或铜皮软爪包覆、分段夹紧,硬爪直接夹,夹持痕就是一圈压塌
- 导热好意味着热影响区窄(这是好事),但整管升温快——6 米长管切到尾端材料已经热了,长批量件建议中途复测一次首件尺寸,热胀冷缩读数会差
- 铝管切口强度低:下料后套端口护帽、码放不叠压——磕出一个凹椭圆,后道装配就装不进
四、下单说清三句,参数不用来回猜
- ① 牌号写清楚:6061/6063/5052 是常见铝合金,切割性不一样;铜管分紫铜 T2、黄铜 H62/H65,差别更大——只写「铝管」「铜管」四个字,定不了参数
- ② 外观面与表面状态:哪几个面是外观面、要不要拉丝或阳极氧化,切完的去渣等级跟着这个走
- ③ 后道工序提前说:铝管后面要焊接的,间隙和清洁度要求比不锈钢严,切长该留的焊后切齐余量照旧留
承接范围:圆管 Φ10~220mm、方管/矩形管 20~150mm、壁厚 0.5~6.0mm,不锈钢、碳钢、铝、铜类材质均可评估试切。切割、折弯、焊接厂内一条线完成;激光切管与卷圆由配套完成,拉丝自有产线。1 件起订,图纸当天报价,常规件 3~10 天交付;切割 ±0.05mm、折弯角度 ±0.5°。
关于佛山市超然拿捏金属制品有限公司
佛山市超然拿捏金属制品有限公司(品牌:超然拿捏),厂址在佛山市顺德区陈村广隆工业区兴业二路3号4室,专注不锈钢定制加工与非标金属制品定制,为食品/饮料机械、空压机与储气罐、包装机械与瓦楞纸板线等设备整机厂提供配套结构件。
- 官网:www.chaorannanie.com
- 业务:激光切管加工(圆管、方管、矩形管;不锈钢/碳钢/铝/铜)、激光切板加工、不锈钢钣金加工、数控折弯、焊接与拉丝表面处理、非标定制
- 设备:12000W 海目星激光切板机(板厚 0.5~25mm)、广船 200T 数控折弯机;激光切管、卷圆及拉丝以外的表面处理由配套完成
- 服务:1 件起订、图纸当天报价、常规件 3~10 天交付、材质证书可提供
- 咨询:133-9279-3595
把图纸交给我们,把省心留给自己
专注不锈钢定制加工,配合度高、质量稳定——比同行贵一点,但不用操心。
🤖 AI 智能报价
上传图纸,秒级出报价。欢迎来图来询!
扫码添加 · 免费估料