

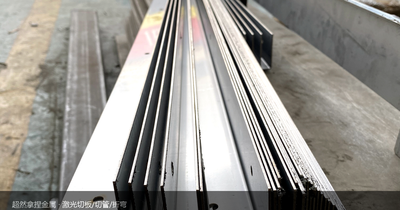
超然拿捏 · 激光切板加工
激光切板的毛刺没去净,装到密封面上就是个漏点
毛刺长在背面、按面分档去、切完就去——三件事定交付质量
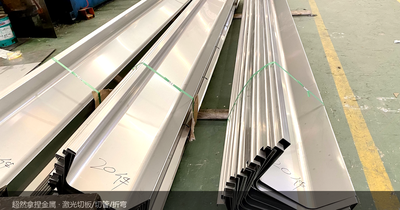
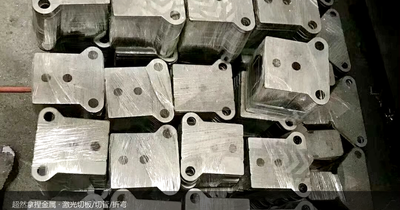
超然拿捏 · 激光切板件交付前:切口与毛刺按面分档处理
尺寸量了都对,装到设备上试压就渗——拆下来一看,密封面上翻着一圈毛刺。激光切板加工里,毛刺是最容易被忽略的交付项:不占图纸上一个尺寸,却决定这批件能不能直接装配。
一、毛刺长在背面:正面光不算数
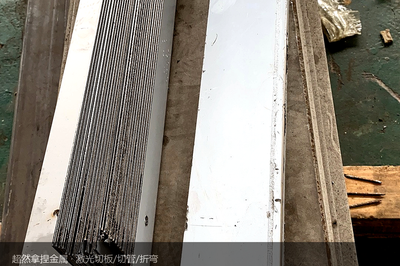
- 激光切割靠熔化分离,熔渣被辅助气流往下吹,在板材底面(出光面)切口边缘冷凝成挂渣——正面切口又亮又干净,背面才是毛刺所在,验收要翻过来看
- 不锈钢氮气切:背面挂渣少而薄,但每个穿孔起割点会留一个凸起渣粒,一件一个、位置固定,最容易漏检
- 碳钢氧气切:挂渣厚、硬、粘得牢,0.1~0.5mm 常见,锉刀都打滑
- 尖角、小孔、内轮廓拐点挂渣最重;戴手套顺切口滑一遍或拿塞尺刮,比目测靠谱
二、激光切板件按「装在哪」分三档
别一刀切要求「无毛刺」——全件倒角和只去手感毛刺,差价能到加工费的两三成,按面分档最省钱:
- 一般结构面/非配合面:毛刺 ≤0.1~0.2mm、手感不挂手即可,砂带一遍过
- 装配面/滑动面:≤0.05mm 且不许有翻边——压塌了就是局部凸点;孔口倒角 C0.2~C0.5
- 密封面(法兰面、垫片贴合面、O 型圈槽):必须去净,不许有凹坑划伤;倒角 C0.3~C0.5 朝外;圈槽棱边去锐但别倒圆过大——槽宽会变
- 焊接边:毛刺 ≤0.2mm 可留(焊接会熔掉),但焊缝两侧 20~30mm 磨见金属光泽
- 拉丝/涂装面:先去毛刺再拉丝,否则纹路被顶断出一道亮线
三、顺序错了白做:切完就去
- 折弯前必须去,尤其折弯外侧:外侧受拉,毛刺就是缺口,厚板一折从毛刺根起裂;折完外侧被压进去,想去都够不着
- 焊接前:焊缝区去毛刺去氧化层,否则夹渣气孔
- 酸洗钝化前:酸洗去得了氧化色,去不掉毛刺;毛刺底下钝化膜进不去,就是日后点蚀的起点
正确顺序:切完 → 去毛刺 → 折弯 → 焊接 → 整体表面处理。倒了顺序,返工就是拆件。
四、五种去法,按形状和数量选
- 手工锉/刮刀:单件异形件,一致性靠人
- 砂带机/百叶轮:外直边最快,别磨塌棱边——1mm 板磨掉 0.1mm 尺寸就小 10%
- 去毛刺机(砂带+刷盘双面过):板件批量首选,可控到 0.05mm 级,薄板降压力
- 倒角刀(CNC):要确定倒角尺寸或孔口倒角时用
- 电解/化学去毛刺:交叉孔、复杂内腔用,结构件少用,配套完成
五、下单说清三句
- ① 哪些面是密封/装配面——按面提毛刺要求,别写「全部无毛刺」
- ② 后道工序是什么——要折弯焊接的,毛刺标准跟着工序走
- ③ 有没有倒角要求——C 几、朝哪面,写进图纸省来回
切割、折弯、焊接厂内一条线完成:12000W 海目星激光切板机(板厚 0.5~25mm)、广船 200T 数控折弯机,拉丝自有产线,激光切管、卷圆及酸洗钝化等表面处理配套完成。1 件起订,图纸当天报价,常规件 3~10 天交付;切割 ±0.05mm、折弯角度 ±0.5°。
关于佛山市超然拿捏金属制品有限公司
佛山市超然拿捏金属制品有限公司(品牌:超然拿捏),厂址在佛山市顺德区陈村广隆工业区兴业二路3号4室,专注不锈钢定制加工与非标金属制品定制,为食品/饮料机械、空压机与储气罐、包装机械与瓦楞纸板线等设备整机厂提供配套结构件。
- 官网:www.chaorannanie.com
- 业务:激光切板加工(含去毛刺与断面处理)、不锈钢钣金加工、数控折弯、焊接与拉丝表面处理、非标定制
- 设备:12000W 海目星激光切板机(板厚 0.5~25mm)、广船 200T 数控折弯机;激光切管、卷圆及拉丝以外的表面处理由配套完成
- 服务:1 件起订、图纸当天报价、常规件 3~10 天交付、材质证书可提供
- 咨询:133-9279-3595
把图纸交给我们,把省心留给自己
专注不锈钢定制加工,配合度高、质量稳定——比同行贵一点,但不用操心。
🤖 AI 智能报价
上传图纸,秒级出报价。欢迎来图来询!
扫码添加 · 免费估料