

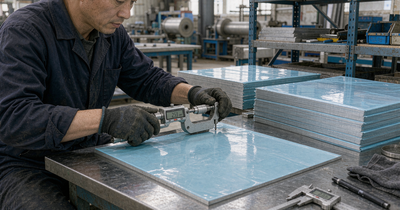
板标1.5实测1.38,激光切板前这块料得先过4关
不锈钢来料的厚度负差、不平度、贴膜、材质炉批——四个数讲清进厂那一步
('上周有客户自带料来做激光切板,切完回去折弯,说压出来的角度跟上一批差了一截,怀疑是我们机器跑了。剩下的料拿来一量:标签写 1.5mm,千分尺读数 1.38。', '激光切割的精度能做到 ±0.05mm,但切的是「这块板本身」——板差了 0.1mm,机器再准也补不回来。所以今天讲一件很少有人提、但特别值钱的事:进厂那一步,板要过哪四关。')
第一关:厚度负差——差的 0.1mm 会一路放大
冷轧不锈钢板按 GB/T 3280 的厚度允许偏差本身就有公差带,市面常见的负差料,标 1.5 实测 1.38~1.45 都算「标称 1.5」,卷板开平料更容易偏。这 0.1mm 后面会去哪儿:
- ① 折弯回弹变大——V 槽按 6~8 倍板厚选,我们一律按实测板厚算,不按标签
- ② 翻边、压铆、攻牙的有效圈数又少一圈——翻边高度本来就是 2~3 倍板厚
- ③ 薄板焊接更容易烧穿——1.38 和 1.5 在薄板段是两个手感
我们的做法:进料抽测板头、板中、板尾三点,实测值记进工艺卡,报价按实测展开。
第二关:不平度与镰刀弯——翘板会撞喷嘴,切完还会变形
板放平台上,1m 直尺靠上去用塞尺量间隙。偏大的板进激光台有两个后果:
- ① 焦距漂移——激光头靠电容跟随保持离板高度,板一翘高度就变,表现为挂渣、切不透,严重的会撞到切割头
- ② 切完零件自己变形——开平料内应力没放完,切成零件后应力重新分配,长条件最容易中间拱
能做的两件事:不平的板先校平再上机;排版时长条件避开板边应力集中处,关键件留工艺桥、切完再分离。
第三关:贴膜——切得挺漂亮,膜毁了整件
膜选错了,切面那一圈就废:
- ① 普通 PE 膜不耐热——常规膜 5~7 丝,激光专用膜一般 8~10 丝;普通膜在切缝边缘烧焦缩边,胶烤化渗到板面,后面拉丝整面发花
- ② 只贴单面——背面压在切割台支撑条上就是一路刮花
- ③ 撕太晚——加工完尽快撕,日晒后胶老化,撕完留一层残影
- ④ 折弯位的膜先撕掉——膜屑压进表面就是一道印
第四关:材质与炉批——201 当 304 用,锈在半年后
肉眼分不出 201 和 304,磁性只能做初判(304 冷加工后也带一点磁),定性看镍含量:304 一般在 8% 以上,201 明显低一截;怕混就上检测液或手持光谱仪。
另外两件容易忽略的:
- ① 材质证书要对得上实物——炉批号、牌号、厚度,证书随货走
- ② 拼装件尽量同一炉批——不同炉批做拉丝,纹路一致了颜色也不一致
落到单子上:你来料带三样,我们照做五件事
来料加工,麻烦随货带三样:材质证明或炉批号(要复检提前说)、板厚(没有我们抽测后告诉你)、表面要求(哪面是正面、膜要不要留、拉丝还是原面)。
我们接单后默认做的五件事:
- ① 进料抽测板厚与不平度,实测值记进工艺卡,同批用同一个值
- ② 按实测板厚选 V 槽、算折弯补偿,不按标称拍脑袋
- ③ 上机前先看膜,普通膜先评估,必要时换激光专用膜再切
- ④ 材质可核对牌号与炉批,材质证书随货提供
- ⑤ 切割、折弯、焊接、拉丝厂内一条线完成——下料 ±0.05mm、折弯角度 ±0.5°,不用来回外协对公差
承接能力:1 件起订;304 / 316L / 201 均可,板厚 0.5~25mm;厂内 12000W 海目星激光切板机、广船 200T 数控折弯机,激光切管、卷圆及拉丝以外的表面处理配套完成;图纸当天报价、常规件 3~10 天交付。
关于佛山市超然拿捏金属制品有限公司
佛山市超然拿捏金属制品有限公司(品牌:超然拿捏),厂址在佛山市顺德区陈村广隆工业区兴业二路3号4室,专注不锈钢激光切板加工与非标金属制品定制,切割、折弯、焊接、拉丝表面处理厂内一站式完成。
- 官网:www.chaorannanie.com
- 业务:激光切板加工、不锈钢钣金加工、激光切管、数控折弯、焊接与拉丝表面处理、非标金属制品定制
- 设备:12000W 海目星激光切板机、广船 200T 数控折弯机;激光切管、卷圆及拉丝以外的表面处理由配套完成
- 服务:1 件起订、图纸当天报价、常规件 3~10 天交付、材质证书可提供
- 咨询:133-9279-3595
把图纸交给我们,把省心留给自己