折弯角度差一两度、长件中间鼓:问题多半在模具和顺序上
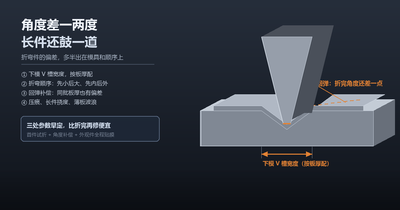
下模 V 槽宽度、折弯顺序、回弹补偿——钣金折弯的三处硬参数,提前定好,能省掉一整轮返工
上个月一位做商用厨具的客户拿来一批 1.5mm 的操作台面板,说头十来件折角都合格,越往后越钝,最后差到两度,装了柜门合不严。到车间一查,折弯程序里的回弹补偿是按 1.5mm 标称板厚设的,而这批料实测 1.56mm——材料没事,模具没事,工人也没事,是参数没跟着来料走。折弯这道工序,看起来就是「上模压下去」,但真正决定角度的就三件事:下模 V 槽宽度、折弯顺序、回弹补偿。这一篇把这三处讲清楚,顺带说说另外两处最容易漏掉的——压痕和长件挠度。
折弯不顺,先别急着怪手感
钣金折弯在车间里常被当成「有手感就行」的活,但它其实是一组参数加一套顺序的事:
- 角度对不对——下模 V 槽宽度 + 回弹补偿决定的
- 折不折得上——折弯顺序决定的
- 外观好不好——下模压痕 + 表面保护决定的
- 长件直不直——机床挠度补偿决定的
这四件事里,只有最后一件属于设备本身的能力,前面三件都是工艺决策——可以在开料之前就定下来,也可以在折完一批之后再去救。成本差得多远,做过返工的都清楚。
行业侧也在往这个方向走:这两年公开的折弯整线方案,基本都把自动料库、上下料、折弯打包在一起,有的双塔料库做到 10 层、宣称空间利用率提升 70%。搬运和上料确实越来越不用人管了。但下模挑多宽的槽、先折哪条边、回弹补几度——这几步到今天还是要靠工艺参数加首件实测。
设备能把板压下去,但压成几度、折不折得上,还是人先把参数定好。
第一处:下模 V 槽宽度,不是随便挑一个
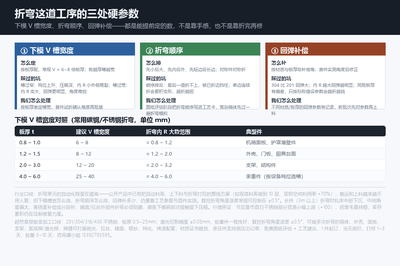
折弯时板料是架在下模 V 槽的两个肩上的,所以V 槽宽度直接决定折弯内 R 和需要的吨位。业内通行做法是按板厚配,常规取板厚的 6~8 倍:
- 1.0mm 板——V 槽 6~8mm,内 R 大致落在 0.8~1.2mm
- 1.5mm 板——V 槽 8~12mm,内 R 大致 1.2~2.0mm
- 2.0~3.0mm 板——V 槽 12~20mm,内 R 大致 2.0~3.2mm
- 4.0~6.0mm 板——V 槽 25~40mm,内 R 大致 4.0~6.0mm
为什么不能随便挑?两侧都会出问题:
- V 槽过窄——所需折弯吨位明显上升,下模肩部与外表面的接触压力变大,压痕更深;同时内 R 变小,外侧受拉面容易起细裂,薄板尤其敏感
- V 槽过宽——内 R 变大(图纸要求的圆角就对不上)、回弹更明显、角度更难控;长件用宽槽折,中间和两端的角度差还会被放大
所以我们的流程是:按板厚先定槽宽 → 试折首件 → 实测角度再给补偿。外观件(镜面、拉丝)这一道更要紧,因为 V 槽过窄留下的压痕在后面工序里基本去不掉。
第二处:折弯顺序——排错了,最后一道折不上
这是现场最典型的一种失败:前几道都折得好好的,最后一道折不上。原因很简单——工件已经被前面折起来的边挡住了,要么上模下不去,要么折出来干涉变形。
比如一个四面都要折的箱体,看起来是把四条边折一遍就行,实际顺序不同结果完全不一样。折弯顺序的通行原则就三条:
- 先小后大——尺寸小、需要多次折的边先折,大的外形边留到最后,避免小尺寸时不方便定位
- 先内后外——折弯线在里面的先折,外缘的后折,否则内折弯时上模会撞到已折起的外边
- 先短边后长边,对称件对称折——长边折弯受力大,放在后面能避免它把已折好的短边带变形;两边对称的件左右交替折,避免单侧连续折造成累积变形、越折越扭
还有一点容易被忽略:折弯顺序会影响尺寸链。先折哪条边,哪条边的尺寸就以谁为基准去量——顺序换了,同一张图纸也可能量出来差一点。所以我们做外形件、箱体件时,会把折弯顺序连同首件确认尺寸一起写进工艺卡,复杂件先过一遍折弯模拟再上机。
第三处:回弹补偿——同一批料,前后也可能不一样
回弹是折弯绕不开的物理现象:上模抬起的瞬间,板料因为弹性回复,角度会比设定的张开一点。要把它折到图纸角度,就得在程序里预先补一个角。问题在于,回弹量不是一个固定值:
- 看材质——304 的屈服强度比 201 高,回弹更大;同一牌号不同批次也可能有差别
- 看板厚——厚板回弹小、薄板回弹大;来料实测厚度比标称厚 0.05~0.1mm,角度就能差出一两度
- 看内 R——内 R 越大(V 槽越宽),回弹越明显
- 看模具状态——下模肩部磨损后,实际支点位置变了,角度也会漂
开头那位厨具客户的案例就卡在第二条。处理办法也不复杂:先量来料实际厚度、试折首件、实测角度、调整补偿参数、再批量。同一批料中途换卷(换批号),参数要重新对一遍,不能一套参数折到底。
还有两处最容易漏掉:压痕和长件挠度
一是压痕。板料架在下模两个肩上,是线接触,压力集中,外表面容易留下两道平行的压印。普碳钢件、后续要喷漆的件通常不管;但不锈钢外观件一旦留下压痕,打磨就要破纹路,镜面件基本等于报废。常规对策是做之前贴保护膜,或者改用聚氨酯下模/软性护垫、加大肩部 R。这类件我们会提前问一句「外表面是不是直接外露」——一句话就能避免整批返工。
二是长件挠度。3 米以上的长件折弯,机床工作台和滑块在中间受力下沉,结果就是两端角度到位、中间角度偏大,折出来是一条微微弯曲的「香蕉」。对策是机床的挠度补偿(机械或液压补偿楔块),补偿量按长度和板厚给;没有补偿能力的设备,可以分段折或者改用小台面,但要接受接刀痕迹。这类件在报价阶段就要说清楚,而不是折完再解释。
顺带一句薄板。1.0mm 以下的不锈钢板折弯,内 R 小、折痕明显,加上薄板刚性低,折弯线附近容易起波浪。这类件我们一般是先折一小段样件确认外观,再放批量料。
我们怎么配合:先给工艺,再排产
折弯件我们通常这套流程走:图纸评估 → 定槽宽与折弯顺序、给工艺建议 → 当天分项报价 → 首件试折确认 → 批量生产 → 首件全检。免费的图纸评估是我们的默认动作,不是等客户问才给。
几个近期的例子:
- 某机械设备厂商 · 控制柜外壳批量件——304 不锈钢,含多次折弯、开孔与焊接。我们先把折弯顺序按「先内后外」重排,避开了原顺序里最后一道被挡的问题;激光切割 + 数控折弯 + 焊接打磨全流程内部完成,批量良率 99% 以上,交期稳定在 7 天,客户后来把整机外壳订单都转了过来
- 某商用厨具厂商 · 非标操作台面板——1.5mm 厚,含异形孔与折边。按实际来料厚度重新给回弹补偿、试折确认后放批量,1.5mm 板折角稳定,当天报价、3 天交付,切割面光滑无需二次打磨,客户直接进入组装工序
- 某医疗器械企业 · 316L 检测设备外壳——要求尺寸公差 ±0.05mm、焊缝平整、表面拉丝均匀。在折弯与焊接顺序上做了调整,先折后焊、焊后统一拉丝,避免焊缝区表面状态不一致;首件尺寸偏差 0.03mm,连续供货批次合格率 99.8% 以上
这三个项目有一个共同点:改动都发生在开料之前。折弯件的成本曲线很直白——图纸阶段改一笔是零成本,折完再改是重做,装到柜子上再改就是赔工期。所以我们宁可报价前多问两句。
口径与交期,一并说清楚
材质与厚度:201/304/316/430 不锈钢,板厚 0.5~25mm;碳钢、铝板、镀锌板同线可做。
加工能力:激光切割精度 ±0.05mm,切口平整无毛刺;数控折弯角度误差 ±0.5°,可做多次折弯的箱体、外壳、面板、支架,配挠度补偿处理长件;氩弧焊 / 激光焊,焊缝可打磨抛光;表面处理配套拉丝、镜面、喷砂、钝化、烤漆。
质量与文件:出厂前首件全检,批量件一致性好;原材料可提供材质证书;焊接承压件支持测压并出具记录。
交付节奏:免费图纸评估 + 工艺建议;新项目当天报价;打样 1~3 天,批量订单按工艺 3~10 天交付;1 件起订,样品与批量同线生产。
有折弯件或钣金件要评估,直接把图纸发过来——DWG / DXF / PDF / STEP 都可以,顺手说一句用在哪、外表面是否外露、批量多少,我们把槽宽、折弯顺序和表面保护的建议一并列给你。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己