不锈钢做镜面还是拉丝?先看它装在哪、谁来摸
选错纹理,装上三个月就显旧;这三件事开工前定好最省事
上个月一个酒店项目的客户找过来重做一批轿厢板,原来做的镜面 8K,装上三个月,扶手边、按钮边上全是手印和细划痕,擦不干净,灯光一打特别明显。客户第一句话是「是不是这批 304 有问题」。我们把板子拿回来验了材质,成分没问题。真出问题的地方是选了镜面、又把它装在了天天有人摸的位置。不锈钢表面处理这事,图纸上通常只写「拉丝」或「镜面」四个字,但真正决定它用多久还好看的,是另外三件事:纹理是粗是细、纹路朝哪个方向、做完什么时候撕膜。
先说实话:不是越亮越高级,是越亮越难伺候
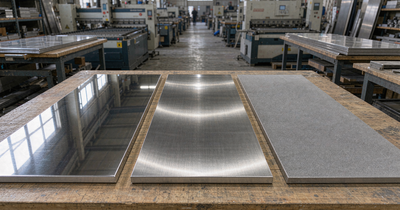
不锈钢常见的成品面大概就这几种,越往「亮」走,刚装上越惊艳,日常越娇气。先给一组我们车间里常用的参照:
粗糙度 Ra 这个数字听着专业,理解起来就一句话:数字越小,面越平、越亮,也就越藏不住脏和划痕。所以选面不是比谁亮,是比谁的「打理能力」配得上这个面。
同一个价位的板,选错面的返修成本,比选错材质还贵。
三种面挨个数:按「谁来摸」选,基本不会错
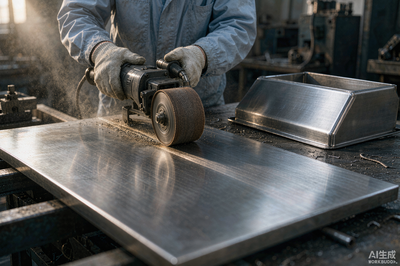
我们给客户做表面建议,一般按位置分:
- 高频触摸区(门把手、扶手、按钮周边、餐车台面)——优先拉丝或喷砂,手印、水渍都不明显,日常一块湿布就能维护
- 要做视觉焦点的装饰立面(电梯轿厢、背景墙、展柜边框)——镜面 8K可以上,但别装在人手天天够得到的地方
- 天天接触水油、还要用到钢丝球的位置(商用厨房)——拉丝 240#~320#最实用,划痕顺纹、不挂脏;别选镜面,一次擦洗就是一片云纹
- 设备外壳、内衬、平时看不见的地方——用2B 原厂面就够,表面处理这笔钱花在这里是浪费
- 户外、沿海、潮湿车间——表面之外先定材质:这种环境建议上 316,再配拉丝或喷砂 + 钝化处理,单靠做亮解决不了锈点
还有个容易被忽略的点:喷砂面虽然最能藏划痕,但它最容易留手油——摸上去一个指印半天不消。所以厨房这种手经常碰的地方,我们更推荐拉丝,不是喷砂不好,是它俩「藏」的东西不一样。
纹路方向:图纸上不标,拼起来一定翻车
这是本期最想说的一条。拉丝是有方向的,同一批板只要有一块方向不同,拼在一起灯光一照就是一条明显的界线,返工只能整排重做。常见几种情况:
- 多块拼装的立面(轿厢四壁、背景墙拼板、并列门板)——所有板必须同向,下料图上要画方向箭头,不能只在备注里写「拉丝」
- 常规取向——一般指沿长边方向拉丝;有光从侧面打过来时,业内普遍让纹路竖着走,视觉上更顺
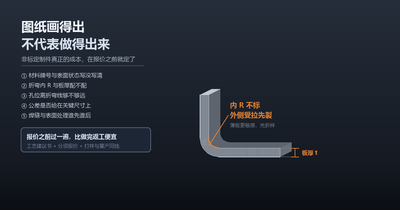
- 折弯件的弯角——外侧被拉伸,弯角那一小段一定会变亮,这是工艺本身决定的,不是质量问题;介意的话要在方案阶段就改成圆角过渡或小半径设计
- 要做后续焊接的件——焊完必须重新打磨 → 整面重拉,只补焊缝那一小块,纹路接不上,比不补还难看
所以我们的流程里,拉丝前一定要先在下料图上把方向标死,不能让操作师傅自己判断「这样拉比较好看」。这不是不信任手艺,是因为批量件靠的是先后一致,不是每一件都好看。
别小看那张保护膜:贴得不对,撕的时候就晚了
成品出厂都会贴 PE 保护膜,常见的厚度在 0.05mm(约 5 丝)这一档。膜看着不起眼,出问题的时候往往已经救不回来了:
- 带膜激光切割——普通膜受热会收缩、发黄,边缘还会留胶,后续处理很麻烦;要带膜切就一定用激光专用膜(膜厚通常要加厚到 8~10 丝这个量级),不确定的话,直接切前撕掉最稳
- 撕膜时机——常规建议在安装验收前撕;别长期挂在户外晒,太阳晒过之后胶会咬进板面,撕的时候留一层残胶,那层胶用溶剂擦也要花人工,严重的还得重新抛光
- 室内件也别拖太久——一般按 1~2 个月内撕掉比较稳妥,时间越长,胶越容易老化
- 焊接打磨后要重新贴——工序走到表面的最后一步之前,膜是保护;磨完之后要再检查一遍有没有漏贴,运输和搬运的划伤多半出这段
我们把「膜」当成工序的一部分来管理,不是装车前顺手贴一层。跟客户交付的时候也会交代清楚什么时候撕——因为这一步不在我们手上,但它决定了客户看到的最后效果。
顺序不能乱:表面处理一定排在焊接打磨之后
来图定制最容易排错的就是工序顺序。正确的顺序基本是:下料 → 折弯 → 焊接 → 打磨 → 表面处理(拉丝/抛光/喷砂)→ 钝化/清洁 → 贴膜 → 包装。
把表面处理放前面会怎样?后面焊一道、磨一次,前面做的面就废了。有的厂把顺序反过来跑,是想省一轮工序,结果往往是要整件重做——因为纹路接不回去。
顺序错了不是「多一道工序」的问题,是「整件重来」的问题。
另外要留预算和交期:镜面抛光比起拉丝要多出一道精抛工序,成本和工时都要单独算。报价阶段我们就按分项列出来,不会做到一半告诉你「镜面要加钱」。
已经花了怎么办:三种面的修复难度差很大
这些年接到越来越多的表面返修问询,差别就在当初选的什么面:
- 拉丝面——最宽容。局部划伤可以顺着原来的纹路重新拉一遍,单点修复基本看不出边界,这也是我们推荐高频使用区用它的一大原因
- 喷砂面——可以局部补砂,但新旧交界容易留一圈印,面积小还行,面积大建议整面处理
- 镜面——最麻烦。局部磨完一定留坑和亮斑,基本只能整面重新抛,而拆下来重抛的人工和物流,往往比当初在表面这道工序上省下的钱还多
所以如果客户跟我讲「常年要擦、天天有人摸」,我们第一反应是劝他别上镜面。不是我们做不了,是后面太难维护。
说到底:选面这件事,开工前聊十分钟就够
不锈钢定制加工的询价里,问到表面的越来越多,因为我们慢慢发现,尺寸做好只是合格,表面选对才耐用。我们接单第一件事还是免费做图纸评估,DWG / DXF / PDF 图过来,表面这一块我们会先把这几条过一遍:
- 定纹理——按「装在哪、谁来摸、多久擦一次」给出 镜面 / 拉丝(目数) / 喷砂(目数) / 2B 的建议
- 定方向——在下料图上标拉丝方向箭头,拼装件统一朝向
- 定顺序——表面处理排在焊接打磨之后,务必保证纹路连续
- 定膜——带膜切割用激光专用膜;明确撕膜时机,避免留胶
设备与承接能力:
- 切割——激光切割 201/304/316/430,厚度 0.5~25mm,精度 ±0.05mm
- 成形——数控折弯,多次折弯箱体、外壳、支架均可
- 焊接——氩弧焊 / 激光焊,焊缝打磨抛光
- 表面——拉丝、镜面、喷砂、烤漆、钝化、电镀(可互换组合)
- 定制——非标定制,1 件起订;新项目当天报价,打样 1~3 天,批量订单 3~10 天
从切割、折弯、焊接到表面处理,超然拿捏都在同一个厂里走完。这样做的好处是:表面出了问题不用等材料商和加工商互相推——因为从头到尾都是我们在排。
表面处理不是最后一道工序,是决定它用多久还好看的那一道。
把图纸交给我们,把省心留给自己