钣金件装螺丝老滑牙,多半是图纸上那个孔没交代清楚
1.5mm 板上攻 M4,有效螺纹只有两圈;开工前把连接方式定了,装上就不会返工
上周一设备厂的老客户打电话过来,说我们做的控制柜被退回来一批,装机时 M4 螺丝拧两下就打滑,柜门压板装不紧。我们让师傅带着新件过去看,拆下来一数——1.5mm 的 304 板上直接攻的 M4 牙,实际有效螺纹不到两圈。板没问题、螺丝没问题,出问题的是这个孔按什么方式给,图纸上一开始就没写。钣金件的尺寸、折弯、焊道大家都很重视,但「这个位置最后要拧螺丝」这件事,往往是到了装配工位才被发现。今天就把这四种常见做法,连同各自的适用板厚讲清楚。
先把话说透:滑牙不是螺丝不好,是螺纹圈数不够
螺纹能不能拧紧,看的是有效旋合圈数,不看板子多硬。M4 的螺距是 0.7mm,1.5mm 板攻满理论才 2.1 圈,扣掉孔口倒角和攻丝锥头那一段,真正受力的就剩 1.5 圈上下。
所以行业里那句「薄板别攻丝」不是偷懒,是算出来的。想在 1.0~1.5mm 的板上拧 M4、M5,就得换个做法给这个孔。
图纸上写「攻 M4」三个字的时候,能不能拧得住其实已经定下来了。
四种做法,按板厚和拆装次数选
我们车间里常用的就这四种,从便宜到结实排:
- 自攻螺钉——适用 0.8~2.0mm,成本最低、不用预加工。缺点也明显:反复拆装三次以上基本就打滑,有振动的设备上会慢慢松。适合线槽盖板、内衬这类不常拆的位置
- 翻边孔 + 攻丝——1.0~2.0mm 薄板的首选。先在板上冲出翻边孔,翻边高度做到 2~3 倍板厚,螺纹圈数直接翻一倍以上,成本比压铆件低。关键是底孔要准:M4 配 φ3.3 的底孔,大了钻头晃、小了丝锥断
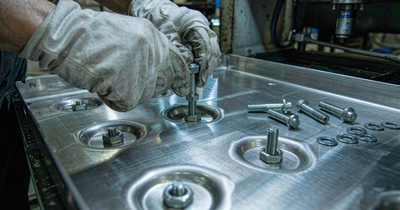
- 压铆螺母 / 螺柱——适用 0.8~3.0mm,要反复拆装、要受力的地方用它。扭力和推出力都能量化,柜门铰链、面板固定基本都走这一档
- 焊接螺母(点焊 / 凸焊)——适用 2mm 以上、重载。结实是真结实,但位置精度全靠工装,焊完还有热变形要校平,螺纹口得防焊渣飞溅。批量做才划算
还有一档是拉铆螺母,用在只能单面操作、腔体封闭的位置,救场好手,但单件成本高,一般不作为默认方案。选的时候抓两句话就够了:要不要经常拆 → 选压铆;一次装死 → 自攻或翻边。
压铆件最容易错的一件事:型号和板厚对不上
压铆螺母不是通用的,同一颗 M4,给 1.0mm 板和给 1.5mm 板用的是两个不同型号代码。这行代码漏标、或者对错了,压出来要么齿环压不进去、要么花齿咬不满,扭力直接掉一半以上,外观看着是齐的,一拧就跟着转。
- 底孔尺寸——M3/M4/M5/M6 对应 φ4.22 / φ5.40 / φ6.40 / φ8.75,公差一般控制在 ±0.05mm 以内,激光切完就得复核一遍
- 板厚代码——下单时把「板厚 + 规格 + 代码」三样写全,只写「压 M4 螺母」是最容易出错的写法
- 材质硬度——304 硬态板比软态难压,齿环压不进会出现隐性松动,新批次我们是先压两颗做扭力和推出力测试再上批量
- 孔到边的距离——压铆孔中心离折边留够余量,否则压头放不下、靠近折弯那一侧还会把折边顶变形
这几条是我们在审图时必看的。客户图纸上如果只给了位置没给规格,我们会主动反过来问,不会自己挑一个压上去。
装的时候也要注意:不锈钢拧不锈钢是会「咬死」的
这是很多装配工的痛:拧的时候明明没用力,突然就卡死了,退也退不出来,只能锯掉。原因是不锈钢螺栓和不锈钢螺母旋合时会产生冷焊(咬合),材质越接近、拧得越快、越容易出事。
- 别用电批高转速硬打——建议控制在低转速进、最后手工收力
- 同材质搭配要错开一点——304 螺栓配 316 螺母,或者抹一点防咬合膏,成本几块钱,能省一次返工
- 扭矩有参考值——304(A2-70)螺栓常用档:M4 约 1.5~1.8 N·m、M5 约 3~3.5 N·m、M6 约 5~6 N·m,力矩扳手打表比手感稳得多
另外提醒一句:做了拉丝、喷砂或喷粉的面板,压铆要在完成面之前做,后做会把螺纹口堵死、还要攻一遍;顺序排反的话,往往整批要重新清丝、甚至返件。
超然拿捏接单前,会把这几件事先跟你对齐
钣金件上的每一颗螺丝,都对应一道前置工序。所以我们做图纸评估的时候,紧固这一块是单独过一遍的:
- 定连接方式——按板厚、拆装次数、受力,给出自攻 / 翻边 / 压铆 / 焊螺母的建议
- 定型号代码——板厚 + 规格 + 压铆代码写全,绝不留「现场看着办」
- 定孔位公差——底孔按 ±0.05mm 复核,关键位置做试压件确认
- 定工序顺序——压铆排在表面处理之前,螺纹口保护同步跟上
设备与承接能力:
- 切割——激光切割 201/304/316/430,厚度 0.5~25mm,精度 ±0.05mm
- 成形——数控折弯,多次折弯机箱机柜、外壳罩体均可
- 紧固——压铆螺母 / 螺柱、翻边孔攻丝、点焊螺母,配套压铆机与专用模具
- 焊接——氩弧焊 / 激光焊,焊缝打磨抛光
- 定制——非标钣金 1 件起订;图纸当天评估报价,打样 1~3 天,批量 3~10 天
很多客户最后选择我们,不是因为报价最低,而是「装机的时候没出过这种幺蛾子」。切割、折弯、焊接、压铆、表面都在同一个厂里排完,紧固件这一环出了问题不用几个供应商互相推。
钣金件合不合格是看尺寸,好不好用是看装配那几分钟。
把图纸交给我们,把省心留给自己