图纸画得出,不代表做得出来:非标定制件下单前,先过这四道工艺关
材料与表面状态、板厚与折弯半径、孔位与公差给法、焊缝与表面处理顺序——非标定制件真正的成本分歧,在报价之前就定了
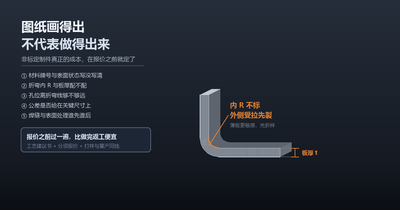
常有客户问:为什么同一张图,三家报出来的价能差三四成?多数时候不是谁在坑谁,是「怎么做」在报价之前就已经分岔了。上个月一位做设备的客户拿来一张外壳图,折弯处是按尖角画的,内 R 没标。按图直接开料折弯,第一批有几件在折弯外侧起了细裂;后来把内 R 按板厚改了一下,重新折样确认才放批量——多花的是两三天,省下的是整批料。这一篇把定制件下单前我们一定会过的四道关写清楚,以及客户在图纸上提前标好什么,能让报价和交期都更顺。
成本不是加工时定下来的,是在图纸上定下来的
一件非标定制件的成本,大致由四件事决定:用什么材料、走什么工艺路线、精度做到哪一档、表面怎么处理。这四件事几乎都在图纸阶段就被写死了,后面车间能优化的空间很有限——切得再省料,也补不回「选错牌号」和「公差标严了」带来的差距。
这也是为什么「可制造性审查(DFM)」这两年成了行业标配动作:公开产品里已经有「上传模型、秒级出可制造性审查与成本估算」的在线平台,也有开源插件在生成三维模型时就自带钣金、CNC、注塑几类 DFM 分析。AI 已经把「这张图能不能做、大概多少钱」变成了几秒钟的事。
但工具能查的是规则——板厚够不够、孔会不会太小、折弯半径是否合法。非标定制里真正费钱的那些选择,是规则查不出来的:这块外壳是一条焊缝还是拆成两件拼、这个箱体先焊还是先折、这处 ±0.05 是必须的还是可以放到 ±0.2。这些只能靠工艺判断,也是我们报价前必做的一件事。
机器能告诉你「这张图做不出来」,只有人才能告诉你「换个做法,同一张图能便宜三成」。
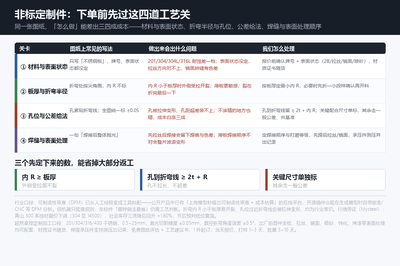
第一关:材料与表面状态,别只写「不锈钢板」
图纸上只写「不锈钢板」是定制单里最常见的一种含糊。不锈钢是一大类,耐蚀性差一档,价格也差一档:
- 201——便宜、硬度高,室内干燥环境、装饰件够用;潮湿、临海、接触酸碱的场合不上
- 304——通用主力,厨房设备、机箱机柜、一般装饰件都用它
- 304L / 316L——低碳或含钼,前者利于焊接后免敏化、后者耐氯离子点蚀;化工、医疗器械、临海项目按需上
- 430——铁素体,导磁、成本低,多用在家电面板、装饰内衬
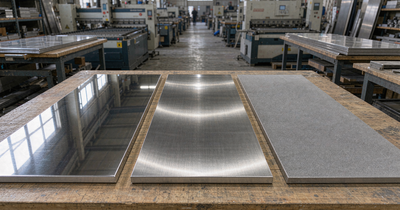
表面状态同理。同一块 304,2B 面、拉丝面、镜面、喷砂面,加工工艺和价格都不是一回事:镜面件一旦划伤基本只能报废,必须全程贴膜保护;拉丝件有明确的纹理方向,同一台设备上一块横纹一块竖纹拼在一起,一眼就能看出来。所以我们会问一句:是做什么用、装在哪里、相邻件是什么面——这句话问清楚,比事后返工便宜得多。
材质证书我们默认随货,牌号、炉批号可对应,需要第三方复检也支持。
第二关:板厚与折弯半径——内 R 不标,外侧先裂
折弯这件事,外侧是受拉、内侧是受压。折弯内半径(内 R)越小,外侧受拉面被拉伸得越厉害。当内 R 小到一定程度、尤其小于板厚时,外侧就可能出现细裂——有的在折的当时就看得见,有的要等零件装上、受力或者做表面处理后才发现。
薄板对这个更敏感。1.0mm 以下的板刚性低,内 R 太小不仅容易裂,还容易折出明显的外凸棱线,外观件上就是一道明显的「折痕」。所以常规做法是:按板厚给定最小内 R,有条件先折一小段样件确认,再开批量料。
还有两处容易被漏掉:
- 折弯方向与纹理方向。拉丝板、镜面板的纹理有方向,折弯线若与纹理平行,折痕会顺着纹理走得更明显;外观件需要在图纸上把纹理方向标出来
- 展开尺寸与折弯扣除。图纸给的是成形尺寸,我们要按板厚和内 R 反推展开料;这一步定错,切割下料全废——所以折弯件的图纸,最好把内 R 和板厚都明确标上
第三关:孔位与公差——孔别贴着折弯线,公差别全图一个数
折弯线附近开孔,是另一个高频现场问题。折弯时折弯线两侧的板料会被拉伸和挤压,离折弯线太近的孔会跟着变形——圆孔变椭圆、孔距超差,等到装配时才发现对不上。常规做法是给折弯线让位:孔到折弯线的距离争取留到 2t + 内 R 以上;实在必须靠近,就得改工艺(比如先折弯后钻孔/开孔),但那意味着多一道工序、多一笔钱。
公差是另一半。很多图纸为了「保险」,把整张图统一标成 ±0.05——结果是不该精的地方也精,成本白涨。合理的方式是分两层:
- 关键配合尺寸单独标。比如与另一件装配的孔距、安装基准面的位置——这些是真正影响装配的
- 其余走一般公差。轮廓、非配合边、外观件的长度,常规精度完全够用;全图收紧公差只会让切割、折弯、检验三道工序同时加钱
- 基准统一,注意累积公差。多个尺寸从同一基准标出去,比一串首尾相接的尺寸更好控制——后者的误差会累积到最后一件上
第四关:焊缝与表面处理,谁先谁后是设计问题
「焊接后整体抛光」是图纸上很常见的一句话,但顺序不同,结果差别很大:
- 先拉丝、后焊接——焊缝区和母材的表面状态不一致,打磨后会留下色差和过渡带,外观件上很显眼
- 先焊接、后拉丝或镜面——焊缝打磨平顺后统一过表面,整体纹理一致,这是外观件的正确顺序
- 薄板焊接——热量集中容易产生波浪变形,需要控制焊接顺序、用定位焊分散应力,必要时加临时拉撑,焊完再取
还有两处和用在哪直接相关:打磨等级(焊缝是磨平、磨顺还是保留焊纹,直接影响工时和价格)和 焊后处理(食品、医疗、化工场合常要求酸洗钝化,恢复焊缝区的耐蚀性;承压件则要测压并出记录)。这些我们在图纸评估阶段就会一并提出来,客户确认后写进报价单,避免做到一半再改。
我们怎么配合:先给工艺,再报价
第一步是图纸评估,不是先报一个数。拿到图纸我们先看上面那四关,把「哪里能做、哪里建议改、改了能省多少」写成一页工艺建议,连同分项报价一起发回去——材料费、加工费、表面处理费分项列明,没有隐藏收费。
几个近期的例子:
- 某医疗器械企业 · 316L 检测设备外壳——要求精度 ±0.05mm、最小孔径 0.8mm、焊缝平整。折弯处原图内 R 偏小,我们先折样确认再放批量;首件尺寸偏差 0.03mm,批次一致并通过盐雾测试,客户签了季度协议,连续供货批次合格率 99.8%
- 某商用厨具厂商 · 非标操作台——含异形孔、折边和 LOGO 镂空,有几处孔位原本贴着折弯线。我们提出把孔位整体挪开 4mm,外观完全不变,但省掉了「先折后钻」那道工序——当天报价、3 天出样,工期比客户原计划缩短约六成
- 某电梯工程公司 · 304 镜面装饰板 320 件——1.0mm 厚,镜面面层最怕划伤和色差。我们把焊接顺序和表面处理顺序重排为「先焊后镜面」,全程贴膜、分件包装,成品直发工地,现场无需调整
三个项目的共同点:改动都发生在开料之前。定制件的成本曲线是这样的——图纸阶段动一笔是零成本,开料之后动一笔是重做,装到现场再动一笔就是赔工期。所以我们宁可报价前多问两句、多改一版建议书。
口径与交期,一并说清楚
材质与厚度:201/304/316/430 不锈钢,板厚 0.5~25mm;碳钢、铝板、镀锌板同线可做。
工艺能力:激光切割精度 ±0.05mm、边缘平整无毛刺;数控折弯角度误差 ±0.5°,可做多次折弯的箱体、外壳、支架;氩弧焊 / 激光焊,焊缝可打磨抛光;表面处理配套拉丝、镜面、喷砂、烤漆、钝化、电镀。
质量与文件:出厂前首件全检,批量件一致性好;原材料可提供材质证书,焊接承压件支持测压并出具记录。
交付节奏:免费图纸评估 + 工艺建议;新项目当天报价;打样 1~3 天,批量订单按工艺 3~10 天交付;1 件起订,样品与批量同线生产,品质统一;报价单分项列明材料费、加工费、表面处理费。
有定制件要评估,直接把图纸发过来——DWG / DXF / PDF / STEP 都可以,顺手说一句用在哪、装什么环境,我们把该注意的工艺点一并列给你。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己