管子碰管子:那道「鱼嘴口」是锯床做不出来的
相贯线是绕在管面上的空间曲线——管管相贯、开槽互插、多管交汇三种节点,激光切管一次成型;图纸怎么给、缝隙留多少,这一篇讲清楚
前阵子有位做护栏的客户发来一张节点图,问:「这个转角,锯床能不能切?」图上是一根支管斜着搭在主管上,接口是一整圈弧线。答案是:切不了。锯片走的是直线,切出来的永远是平口;那圈弧线叫相贯线,是绕在管面上的空间曲线——锯床做不了,钻床也做不了。传统做法是切完之后靠人工打磨对缝,装得上装不上,全凭师傅手感。激光切管机把这道工序变成了常规操作:程序把曲线展开,一刀切完。这一篇讲管子碰管子的三种节点,和下单前图纸要给齐的四样信息。
那圈弧线,为什么锯床做不了
两根管子相交,交线在管面上绕一整圈——它不是平面曲线,是跟着管面弯曲的空间曲线。这就把传统工艺全挡在了门外:
- 锯切走直线。锯片再怎么转角度,切出来的端面要么平口、要么斜口,最多到 45° 斜切——支管往主管上一搭,两边就是肉眼可见的缝隙
- 钻床只有圆孔。管面上开个圆孔容易,但支管是弧面的,圆孔和弧管对不上,插进去四条缝漏光
- 人工打磨对缝。这是过去最常见的路子:切个大概,再拿角磨机一点点磨。代价有三个——对缝不均焊缝质量打折、批量件一人一个样、工期全押在打磨上
相贯线不是画在管上的,是「长」在管上的——这就是为什么它只能用联动轴+程序去追。
激光切管机是带着旋转轴的:管子转、割枪走,两者联动,割枪始终贴着那圈空间曲线走完全程。曲线不用人工算,程序展开。这也是三维激光切管这些年从「专机专活」变成常规能力的原因——最新一代机型(如华工科技第五代智能三维五轴激光切割机)已经把门槛降到了「AI 交互 + 智能编程零门槛」:会看图,就能切。
三种典型节点,各管各的用途
管子碰管子的场景,落地就三种节点。分清楚节点类型,图纸怎么给、缝隙留多少、要不要焊,全都跟着定了:
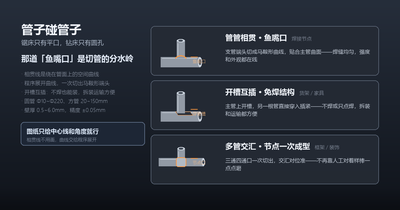
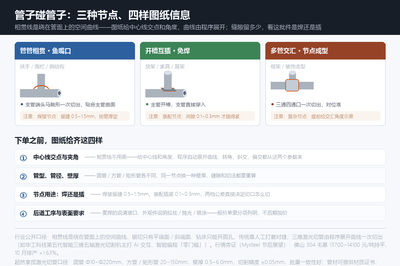
- 管管相贯(鱼嘴口)——焊接节点。支管端头切成马鞍形,贴合主管曲面。焊缝宽度均匀一致,强度和外观同时在线。扶手、围栏、钢结构框架里最常见
- 开槽互插(穿管槽)——免焊结构。主管上开一道槽,另一根管直接穿过去。不焊或者只点焊,拆装、返厂、运输都方便——货架、家具、展架的标配做法
- 多管交汇(节点口)——复杂节点。三通四通的位置一次切出,交汇处对位准,不再靠人工对着样棒一点点磨。装饰造型和多管框架离不开它
三种节点我们的设备都在口径内:圆管 Φ10~Φ220mm、方管 / 矩形管边长 20~150mm、壁厚 0.5~6.0mm——从家具细管到钢结构主管都覆盖,切割精度 ±0.05mm。
图纸怎么给,缝隙留多少
很多客户第一次下相贯切割的单,会问「那圈曲线要不要我画出来」——不用。图纸只要给两样:中心线交点、夹角。曲线是程序根据两根管的管径、壁厚算出来展开的,画了反而对不上。
真正要自己拿主意的是缝隙,这取决于节点用途,就两档:
- 要焊的:留缝。一般 0.5~1.5mm,按壁厚定——缝是给焊缝金属留的空间,贴死了反而焊不透;要焊的厚壁件还可以要求切坡口
- 不焊的:插紧。间隙 0.1~0.3mm——插进去靠摩擦和自重定位,晃不得。这个公差对切口的垂直度要求更高,也正是激光相对锯切的优势所在
同一个节点,「焊」和「插」是两套切法——下单时说清用途,比来回改图快得多。
顺带说一句行情背景:节后佛山 304 毛基在 13700~14100 元/吨持平、10 月排产回升——材料价波澜不大的时候,节点切得好不好、装不装得上,反而是管件订单里最值得较真的部分。
三个项目,三种节点
- 某工程公司 · 316 不锈钢楼梯及阳台护栏——扶手管与立柱全是相贯节点,含弧线和多角度斜切。激光切管 + 弯管 + 表面拉丝一站式交付,管件弧度精准、切口平滑,现场安装无缝衔接,项目提前完工,客户随后介绍了多个同行
- 某仓储设备厂 · 304 方管货架批量件——主管开槽互插结构,免焊装配,间隙控制在插紧档。批量一致性好,装配现场不用挑选、不用敲打,装完后整批返修为零,交期稳定在 5 天
- 某机械厂 · 设备框架多管交汇件——四通节点一次切出,交汇对位准,告别了原来的「人工磨缝 + 试装返工」流程,批量良率 99% 以上
这三个项目有个共同点:节点质量是在切割阶段就定下来的。切口贴合、缝隙均匀,后面焊接、装配、表面处理才都有得谈——这也是管件订单里「切得好」和「切完能装」的差别所在。
口径和流程,一并说清楚
激光切管加工口径:不锈钢管 201 / 304 / 316,碳钢管、铝管、铜管均可;圆管 Φ10~Φ220mm、方管 / 矩形管边长 20~150mm、异形管可评估;壁厚 0.5~6.0mm,标准 6 米管整根或定尺切割。端头切割、斜切、开槽、开孔、镂空、多角度相贯一次成型。可配套折弯、焊接、表面处理(拉丝 / 抛光 / 烤漆)一站式交付。
交付节奏:新项目当天报价;打样 1~3 天,批量订单按量 3~10 天交付;免费图纸评估与套料优化建议,DWG / DXF / SAT 图纸均可接收。
管材原材料可提供材质证书;焊接组合件支持压力测试(气密 / 水压)并出具记录。报价单分项列明材料费、加工费、后处理费,节点切法(焊 / 插)写在单子里,拒绝模糊报价和后期加价。
有节点图随时发过来——中心线交点和角度给清楚就行,曲线交给我们;还没定结构的,也可以先聊这批管件装在哪、受不受力,我们把节点方案和缝隙的建议给出来再定稿。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己