耐候板折完弯角开裂,多半不是板的问题
半径、纹路、割口——这三个数开工前定好,弯角就不会裂
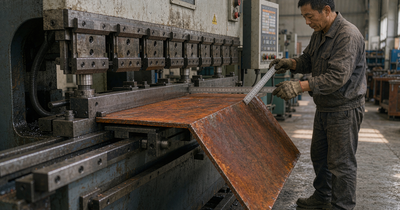
上个月有个景观花箱的单子,客户自己找人折过一批,做出来弯角外侧一排细纹,用手一抠还能掉渣。客户第一反应是「这批板是不是太脆」,要退货换材料。我们把剩下的板拿回来重新折了一遍,一件没裂。差别不在板,在三个数:弯多大半径、顺着什么方向弯、割口有没有处理。这三个数图纸上从来不标,但只要在开工前说清楚,耐候板折弯开裂基本就不会发生。
先讲清楚:耐候钢不是普通碳钢,别按同一套参数折
很多厂折耐候板,用的是折 Q235 那套老参数——槽口一样宽、半径一样小、补偿值一样填,薄板可能蒙过去,稍微厚一点就出事。问题在于这两种钢的脾气不一样:
强度高、合金元素多(Cu、Cr、Ni),意味着它更硬、更弹、塑性变形的余地比普通碳钢小。所以折耐候板,参数不是「差不多就行」,是每条都要往上抬一档。
同样是 3mm 板,碳钢能做的圆角,耐候钢不一定能做得出来。
第一件事:内弯半径别压得太小
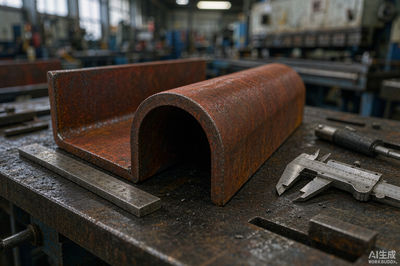
折弯时外侧纤维被拉长,拉过头就裂。板越硬、强度越高,这个「能拉多长」的余地越窄。我们在车间里用的取值是这样的:
- 常规档——内弯半径 R ≥ 1.5~2 倍板厚,这是耐候钢的稳妥区间
- 3mm 板——取 R5~R6,别按碳钢习惯的 R2 甚至 R1.5 硬折
- 6mm 板——取 R10~R12;≥10mm 厚板——R 建议 ≥2t 再往上放
- V 槽宽度——耐候钢取 8~10 倍板厚(普通碳钢一般 6~8 倍),槽窄了压力集中,外圆角更容易橘皮
代价是弯角看起来没那么「尖」。设计图上如果写死 R2 这种小圆角,又指定了耐候钢,那基本就是给自己埋雷——要么放宽 R,要么在弯角处改成分件拼接焊。这两种方案我们在评估阶段就会跟你说清楚,不会等到折裂了再商量。
第二件事:弯的方向,别顺着轧制纹路走
钢板是轧出来的,内部晶粒被压成了有方向性的纤维状,这个方向叫轧制方向。折弯时:
- 横纹折(弯曲线垂直于轧制方向)——外侧能被拉长,弯角通常完好
- 顺纹折(弯曲线平行于轧制方向)——外侧纤维沿分层方向撕开,容易出现细纹、橘皮,严重的直接裂开
- 排版时就要标纹路——在下料图上把轧制方向标出来,让所有弯曲线尽量垂直于它
板幅有限、实在绕不开顺纹折的时候,有两招:一是把半径放大一档(比如从 1.5t 放到 2t),二是厚板(≥8mm)弯前在弯角线上做局部预热 100~150℃,让那一小段金属软下来。冬天车间温度低的时候,这一条尤其管用。
纹路这件事图纸上看不见,但它是弯角裂不裂的分水岭。
第三件事:割口不处理,裂缝就从那里起
这是最容易被漏掉、也最容易出事的一条。开裂绝大多数不是从弯角中间开始的,是从边的切口开始的——因为下料那一刀本身就在边缘留下了伤:
- 激光氧气切割的边——会有一层氧化挂渣和硬化层,硬而脆,一折就沿边裂开
- 剪板机下料的边——断口下方约 1/4 板厚是撕裂带,还带毛刺,是最脆的一段
- 处理办法——折弯前把弯角两侧的割口打磨干净,倒一个 0.5~1mm 的小圆角
- 氮气切割的边——切面干净无氧化层,这种情况可以只做去毛刺,省一道打磨
这道打磨花不了几个钱,但省下的是整批件报废。我们接耐候板的活,割口处理是默认工序,不单独问你要不要做——因为不做,返工的概率太高了。
回弹:补偿值要按材质重给,不能一套参数用到底
同样是 90°,Q235 折到位松手,回弹一点点;Q355NH 松手会弹回去更多。按我们的经验,耐候钢的过弯补偿通常在 1°~3° 这个区间,板越厚、内半径越大,回弹越大。
这里有个实操坑:同一批件必须用同一套补偿值,中途换了材质或者换了炉批,角度就会飘。我们的做法是每套补偿值配「材质×板厚×角度×模具」记进工艺卡,首件试折实测、留档,批量照着走。你要是拿别处折的件来配我们做的件,角度对不上往往就是这两套补偿值不同源。
已经裂了的件,别急着补焊
总有客户问:裂了一道缝,焊上磨平不就行了?放在室内喷漆件上,可以;放在耐候板上,不建议。原因在锈化这一步——补焊区的成分和母材不一样,锈出来的颜色和周围对不上,锈化完成后那一块会很明显,而且越往后色差越大。
- 轻微橘皮、无可见裂纹——打磨顺过来可以出,锈化后基本看不出
- 有可见裂纹——不建议补焊了事,要么报废重做,要么改方案
- 改方案的时机很关键——折弯件改两件焊接 + 打磨,必须在锈化之前定,锈化之后再改就是二次色差
所以我们反复强调「先评估后动刀」:耐候板的返工成本比普通碳钢高得多,因为它不只是尺寸问题,还叠了一层表面锈色一致性的问题。
耐候板返工贵,不是贵在重做一遍,是贵在锈色再也回不到一致。
说到底:开工前把三个数定下来,是最省钱的工序
耐候板折弯这道活,难的不是折,是折之前那几个没人标的数。所以我们接单第一件事还是免费做图纸评估——你的 DWG / DXF / PDF 图过来,我们先把下面的事过一遍:
- 定 R 角——按材质、板厚给内弯半径,设计写死小圆角时提前沟通替代方案
- 标纹路——排版时把轧制方向标进下料图,弯曲线尽量垂直于它,绕不开就放大半径或预热
- 处理割口——弯角两侧打磨倒 R0.5~1,去挂渣和硬化层
- 给补偿值——过弯 1°~3°,首件实测留档,批量照同一套走
设备与承接能力:
- 切割——激光切割 Q235NH / Q355NH,厚度 1.5~25mm,精度 ±0.05mm
- 成形——数控折弯,可做弯边、成形、箱体结构;耐候钢专用参数与模具
- 焊接——匹配耐候钢焊材,焊缝牢固耐蚀,配合锈化处理
- 表面——除锈、加速锈蚀、封闭保护、哑光/磨砂,锈色均匀、减少流锈污染
- 交期——新项目当天报价,打样 1~3 天,批量订单 3~10 天
超然拿捏做耐候板,从切割、折弯、焊接到锈化处理都在同一个厂里走完。这样安排有个实际好处:折弯这道工序出了问题,不用等材料商和加工商互相推——因为从头到尾都是我们在排。
板不脆,是参数没对上。三个数定好,耐候板折弯其实很稳。
把图纸交给我们,把省心留给自己