先切孔还是先弯管?顺序排错了,后面全是返工
图纸只画了成品长什么样,中间那几步谁先谁后,得有人替你想
客户发过来的图,画的都是成品长什么样——多长、几个孔、弯几度、哪里要焊。但图上有一样东西永远不画:这几道工序,谁先谁后。先切孔还是先弯管,先切齐还是先焊,看着是车间里的事,其实在报价那一刻就该定下来。今天说的这几条,是我们自己排产时在图纸边上额外标的一行小字,也是最容易替客户省下一整批返工的地方。
先讲清楚:一根管上,切、弯、焊不是随便排的
拿一根最常见的扶手管或设备框架管举例,它身上通常同时有三样东西:几个装配孔、一到两个弯、两端或中间的焊口。这三样的加工顺序,直接决定最后能不能装上。
- 孔——激光切管机一次切出,位置精度取决于「切的时候管子是什么状态」
- 弯——弯管会让管身变形,外侧拉长、内侧挤压、截面变椭圆
- 焊——焊接有热收缩,会把已经切好的尺寸再拉走一点
所以逻辑很朴素:只要后面还有工序会让它变形,这个尺寸就不能在前面定死。按这条线往下推,顺序其实自己就排出来了。
图纸只负责画结果,顺序是我们该替你想的那一步。
第一件事:弯弧上的孔,必须弯完再切
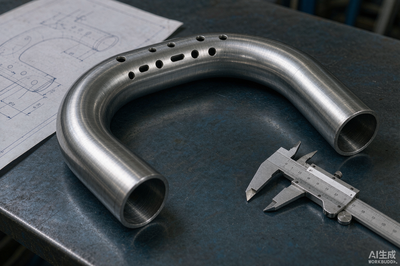
管子被弯的时候,金属是流动的:外侧被拉长、内侧被挤压,截面从圆变成椭圆。这个变形量不是理论值,是量得出来的:
意思是:你要是先切了孔再去弯,那个孔会被拉成椭圆——短轴方向缩、长轴方向被拉,量起来能差出大半毫米;位置也会顺着弯曲线方向漂个 1~2mm。装螺栓、穿销轴的孔,差这么多基本就是装不进去或者硬敲进去。
所以我们的规矩是:直段上的孔可以先切,弯弧段和过渡区的孔一律弯完再切。弯后切靠的是切管机夹头的旋转轴按实际角度分度找正,同一截面上多个孔的相位公差我们控制在 ±0.5° 以内。会慢一点,但这一刀省下来的,是整批件的装配工时。
第二件事:离起弯点太近的孔,会被夹模压伤
弯管不是凭空弯的,夹模要咬住管子才能发力,被咬住的那一小段必然留下压痕,模具越紧、管壁越薄,压痕越明显。这段距离通常落在距起弯点 30~60mm 这个区间(跟管径、模具有关)。
- 安全距离——孔边到起弯点,建议留「1.5~2 倍管径」和「50mm」两者中的较大值
- 过渡区也要避——起弯点前后那一段是形状最不稳定的地方,孔口容易被拉变形
- 拿不准就先弯一根——我们遇到新规格,会先弯一根样管实测压痕区和变形量,把数字给你,改图再批量
这一步花不了多少时间,但能避免「整批切完了才发现孔正好落在压痕上」——那种件只能报废,没有第二种结局。
新规格先弯一根量一下,比赌一批划算得多。
第三件事:切和焊谁先谁后,长件要留收缩量
焊接会收缩,这是常识;但收缩多少、什么时候该留、什么时候不用留,很多人没数。按我们车间里的经验:
- 每道角焊缝——横向收缩大约 0.5~1mm,多道多层会往上叠加
- 短件(<1.5m、焊口少)——直接按净长切,焊接时用夹具把尺寸限位住就行
- 长组合件或多焊口——切长时留 1~2mm 余量,焊完再把端面切齐,这一步比事后校形省事
- 坡口要先用机器切——切管机上直接切出 V 型或单边坡口,角度一致、钝边均匀,比手工打磨的坡口焊透性稳得多
还有一条容易漏:需要焊接的管件,离焊缝 100mm 以内的装配孔建议焊完再切。焊后整体会有轻微变形,孔位跟着走;离得远(超过 100mm)的孔则不受影响,可以先切,效率高。这两类孔在图上要分开标注,不然车间只能凭经验猜。
第四件事:一根 6 米管切多段,最后一刀最难切
这是排产时最容易被忽略的一段。切到最后,管子伸出卡盘的部分越来越短,夹不住了就会掉件,或者勉强夹着但尺寸开始飘。所以每根管都得留一段尾料:
套料的时候,这段尾料是必须算进去的成本,不能排到最后一毫米——排得越满,最后那一段越悬。我们会把尾料长度写进报价备注,不让它变成事后加价的一项。另外,垂直度这件事对短段拼接的框架影响很大:一根 100mm 的短段,两端各差 0.3°~0.5°,叠起来就是楔形,四个角拼完会发现对角缝不均匀。要求高的框架件,图上可以标一句「两端面垂直度 ≤0.3°」,或者在长度上留 0.5mm 磨削余量,我们按图标做。
最后补一条薄壁管的:壁厚<1.5mm 又密集开孔的件,我们会分段跳切、中间留工艺桥,让热量散开,管壁不容易塌。切完再去掉工艺桥、打磨平整就行。
说到底:动刀之前把顺序排好,是最省钱的工序
切管这道工序本身不贵,贵的是切完之后才发现装不上。所以我们接单第一件事不是上料,是免费做图纸评估——你的 DWG / DXF / STEP 图过来,我们先把工艺顺序排出来:哪些孔必须弯后切、哪些焊口要留余量、这根管要留多少尾料、有没有薄壁密集孔需要跳切。这张表给你确认过,我们再动刀。
- 设备——激光切管专用机,圆管 Φ10~Φ220mm、方管/矩形管边长 20~150mm
- 壁厚——0.5~6.0mm,标准 6 米整管可承接,支持整根或定尺切割
- 精度——切割精度 ±0.05mm,同一截面多孔相位公差 ±0.5°
- 配套——切管 + 弯管 + 焊接 + 表面处理(拉丝/抛光/烤漆),一条线走完
- 交期——新项目当天报价,打样 1~3 天,批量订单 3~10 天
切管不贵,返工贵。顺序在图上看不出来,但在车间里处处是钱。
超然拿捏做激光切管,也做后面的弯管、焊接和表面。整条线在同一个厂里走完,出了偏差不用几家供应商互相推——因为我们自己就是把那张顺序表从头排到尾的人。
把图纸交给我们,把省心留给自己