同样一张板,为什么有的厂能多出三成件
出件率的差距不在机床上,在上机前那张排版图里
做激光切板这么多年,客户问得最多的一个问题不是精度、也不是交期,是一句很实在的话:「我这张板钱都付了,怎么到最后只拿回来这么点件?」今天把这事儿讲透。切激光这一步其实差不多各家差不多,真正拉开出件率的,是上机之前那张排版图怎么画——板幅怎么选、两个件之间留多少、能不能共用一条缝、剩下的料算谁的。这几件事讲清楚,你下次拿到报价单就知道自己买的是什么。
先说清楚:一张板切完,料到底去哪了
这个问题我们先自曝家底,因为不讲清楚它,后面说什么都像在推脱。一张板从进厂到入库,只会有三个去处:
- 成品件——报价单上的件数,客户要的东西
- 骨架余料——切完之后剩下的整片边角,够大的我们会登记回库,下次同材质订单优先用掉
- 真正损耗——件之间的搭边、穿孔点、引出线那一小段,这一部分是物理上确实变不成成品的
行业里说的「利用率」,就是成品净重 ÷ 整板投料重。规则矩形件、法兰类、盖板类,排得好能做到 80% 上下;异形件、中间带大孔或多个大圆孔的件,能做到 50%~65% 就已经不错了,不是谁排得差,是形状决定了天花板。所以判断一个厂靠不靠谱,别光盯一个数字,要看它敢不敢把这个数写给你看。
排版不是排得越满越好,是排完之后这些件还能平平整整交到你手上。
第一件事:板幅,别默认就用 1.22×2.44
绝大多数订单我们接到手,图纸上写的就是「开料一张 4×8 尺」,也就是 1219×2438mm。这是市面最常见、最好买的规格,没错。但它不一定是最省的那一种——尤其在件数多、形状已经定死的时候。
- 4×8 尺(1219×2438)——现货最多、单价最低,适合打样和小批量
- 大板(1500×3000)——单板面积大约是 4×8 的 1.5 倍,同样的件铺上去,骨架少一块、上下料少一次;批量件排队的长条件尤其明显
- 卷板开平定尺——长度按你件的整数倍切。譬如一件净长 800mm,在 2438 里只能排 3 件还剩 38mm 尾料;定尺开平到 2400,正好 3 件、尾料几乎为零
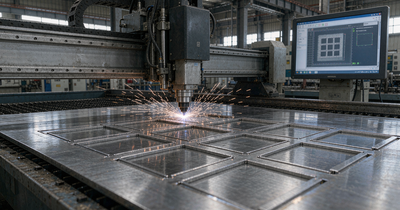
这两种规格不是随便哪个厂都能上的。大板的台面够不够、开平有没有起订量(一般按吨算,小批量摊下来反而不划算),都得先问。我们今年新上的 12000W 光纤激光切割机,台面能直接上 1.5×3 米的整板,批量规则件就可以一步铺满,不用迁就小台面把一件活拆成两板。但如果是三五件的活,我们还是会建议你用 4×8,别为了省十几块钱型材多付一头起订费。
第二件事:两个件之间留多少,是有讲究的
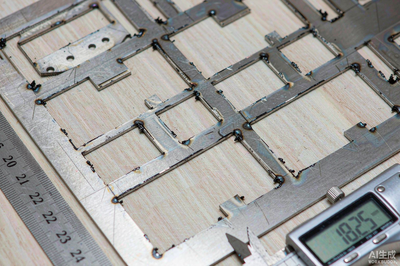
这个间距叫搭边,看着就是排版图上两条线之间的空档,但留多少不是画图的人随手拉的:
为什么不能贴着排?三个原因都很现实:一是切缝本身有宽度,通常 0.15~0.35mm,两个件的边各吃掉一半;二是引出线和穿孔点要占位置,割瓢起订的那一下必须在零件轮廓外面;三是热的问题——两个件贴太近切,热量在一小块区域叠起来,薄板会翘、厚板会把尺寸切跑,最后为了省 3mm 搭边,赔进去一整批平面度。另外还有个容易忽略的数:离板边至少留 10~20mm。板材剪切边本身不太规整,台面也有支撑条和夹持区,贴着板边排出来的那排件,常常是第一批次的返工对象。
第三件事:共边切割——省下来的就是这个
所谓共边,就是相邻两个件的那条公共直边只切一刀,一刀切下去两边各得一件。听起来省的是缝,其实更值钱的是另外两样:少一次穿孔和少一段空走。
- 收益——密集排布的矩形件,综合利用率通常能提 3%~8%,同时还更快出活
- 适用——直线边、同材质、同板厚、同一批次。弧形和斜边没法共边
- 注意——共边的这条边,两边件由同一次切割形成,一致性反而好;但如果你要在这条边上留打磨或铣削余量,就不能共用,得提前分开排
- 风险——整张板大面积密排,热量会一路累积,最后几件翘给你看
针对最后那条风险,我们的做法是先分条、再细分:先把整板切成若干个条(每条之间留工艺桥,先不落料),再一条一条地把里面的件切下来。热量被拆散了,板面不会整体翘,人也来得及中途检查。代价是工艺时间长一点——但这比切完发现整批不平要划算得多。
能共用一条缝就共用,但前提是这一刀下去,两边都是你要的样子。
第四件事:剩下的料算谁的,报价单上要写明白
这是客户最不好意思开口、但其实最该问的一句。我们把规矩直接写在这儿:
- 含料全包——我们买板、开料的单,报价按「整板投料 + 加工费」走,剩余骨架归我们统筹,但会在报价备注里写明投料板数和预计利用率
- 来料加工——你自己送板过来,我们只收加工费,切完的骨架余料随货退回,一块不少
- 余料回库——≥300mm 且还能再用的边料登记入库,标注材质、板厚、尺寸,你下次同材质订单我们会优先调用,并在报价里抵扣
- 真废料——窄条、穿孔落掉的碎块,属于正常损耗,按废钢处理,这一项不进你的报价
还有一个给长期客户的建议:把第一次排好的套料文件和工艺参数存档,第二次复单直接调出来用,报价当天就能出,排版的钱也不用再摊一遍。很多客户的常规件我们已经存了好几年的版本管理,打个电话报型号就行。
说到底:你要的不是最高的出件率,是稳定的出件率
一张板排出 5% 的差异,在材料上是钱;但排太满导致一批件平面度不达标、现场装不上,那是工期,工期比材料贵得多。所以我们在接单时做的第一件事,是免费做图纸评估 + 套料优化建议——你的 DWG / DXF / PDF / STEP 图过来,我们先看能不能改几个尺寸、换种板幅、共用几条边,把这笔账先摊给你看,你同意了我们再动刀。
- 设备——12000W 光纤激光切割机,1.22×2.44 至 1.5×3 米整板可上
- 精度——切割精度 ±0.05mm,重复定位 ±0.02mm
- 板厚——不锈钢/碳钢常见 0.5~25mm 均可评估
- 交期——新项目当天报价、当天出图,打样 1~3 天,批量订单 3~5 天交付
最贵的成本从来不是那几毫米搭边,是把返工整批件的那几天。
超然拿捏做激光切板,也做后续折弯、焊接、表面处理,整条线在自己厂里走完,出问题不用各家踢皮球。配合度高不是客气话——排版这件事,我们愿意提前算给你看,算不出来哪些才是真浪费,就直说,不会等切完再告诉你「板上就这么多」。
把图纸交给我们,把省心留给自己