激光切板的切口颜色,是被「气」决定的
同一台机器,空气、氮气、氧气切出来的断面和价格都不一样——切口发黄、挂渣、氧化层,根子都在辅助气体;报价前先说清切面要过什么关
前阵子有位客户拿着两张报价单来问:同一批件,都是 3mm 板,为什么不锈钢的单价和碳钢差了一截?「板厚一样、图形一样,机器也一样,差的这一截是什么?」差的不是机器,是气。激光切割机上除了激光,还有一路一直喷着的辅助气体——它决定了切口是白亮的还是发黄的、有没有挂渣、断面干不干净,也决定了这一米切割的成本。空气、氮气、氧气,三种气三种断面,这一篇把它们讲清楚。
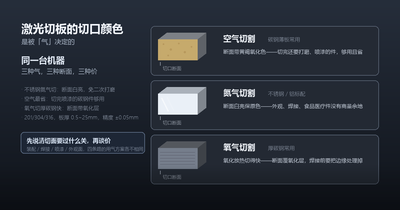
三种气,各干各的活
辅助气体在切割里干两件事:把熔化的金属吹走,同时「对待切口周围的空气」——要么隔绝它,要么干脆利用它。三种气的分工就是从这两件事来的:
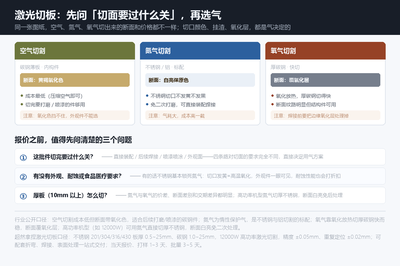
- 空气:最省的那一档。压缩空气就行,成本几乎可以忽略。代价是切口在高温下轻微氧化,断面带一层黄褐色的氧化色。如果这批件切完还要打磨、喷漆,或者本身就是装在设备里面的内构件,这点颜色完全无所谓——空气就是最划算的选择
- 氮气:把切口和空气隔开。氮气是惰性气体,喷着它切,熔化的断面来不及和氧气接触就被保护住了,切完是金属本来的白亮色。不锈钢、铝基本都走这条路。代价是气耗大、成本高一截——而且越厚越费,这是不锈钢件比同厚度碳钢件贵的重要原因之一
- 氧气:不是保护,是助燃。氧气切割是靠氧化反应放热的:氧气参与燃烧,多出来的热量让厚碳钢切得又快又稳。代价是断面覆着一层氧化皮,纹路明显;要焊接的边,焊前得把这层东西处理掉
决定用哪种气的不是机器,是切面接下来要过什么关。
所以同一个图形、同一台机器,报价单上可能给出三个数——不是谁算错了,是气体方案不一样。这也是我们接到询价时一定会先问的一个问题:切完之后,这批件要干什么?
不锈钢为什么基本锁死氮气
不锈钢切口一旦发黄、发黑,就是高温氧化了——麻烦是连锁的:
- 外观件一眼就露馅。装饰板、电梯轿厢、幕墙件,切口一道黄边,整块板的观感就毁了;镜面板尤其藏不住
- 要焊接的件,氧化层会进熔池。切口边缘氧化了直接焊,氧化皮混进焊缝,焊缝质量和耐蚀性都要打折扣,规范做法是先打磨掉再焊——省下的气钱又以打磨工时的形式搭回去
- 耐蚀性能局部下降。切口氧化意味着那一圈的钝化状态被破坏了,潮湿环境里最先出问题的往往就是切割边
所以食品设备、医疗器械、户外装饰这些对切面有要求的不锈钢件,氮气不是可选项,是默认项。空气切不锈钢省的那部分气钱,几乎一定会以打磨、酸洗或者返工的形式加倍还回去。铝材也是同样的道理,甚至更敏感——铝的氧化色更深,外观件没有用空气切的余地。
厚板的账:12000W 改变了什么
气体这件事,板越厚越要算细账。
过去功率上不去的时候,厚不锈钢想用氮气切,速度和断面都撑不住,很多厂只能退回氧气切割再加一道酸洗——切面黑了再洗白,工期和成本都多一截。高功率机型把这条路打通了:我们的 12000W 激光切割机,厚不锈钢直接氮气切,断面白亮,不需要二次处理。这对医疗、食品、户外这些不能接受发黄切口的厚板件,是实打实的优势。
碳钢这边正相反:厚碳钢(10mm 以上)用氧气切是主流——氧化放热带来的效率优势太大,结构件的断面也不在乎那层氧化皮。但有一点要提前说清楚:如果厚碳钢件切完要焊,报价时就要把「焊前边缘处理」这一道算进去,别等焊的时候才发现问题。
还有成本结构的问题:气体消耗和板厚、气压是挂钩的,越厚切得越慢、气耗越大,所以厚板的报价里,「气」占的比重会明显上升——这也是为什么厚板不能简单地按「单价×厚度」去比价。
厚板比价,先比对气方案:同样是切 16mm,氮气和氧气的报价根本不在一个口径上。
顺带说一句行情背景:节前佛山 304 冷轧毛基收在 13750 元/吨一线、全线持平,10 月排产回升但 300 系独降——材料价波澜不大的时候,加工费里「气体方案」这一项的权重反而更值得看清。
报价之前,值得先问清楚的三个问题
把气体这件事落到下单流程里,其实是三个问题。客户可以用它来核对自己的需求,也可以拿它来核对供应商的报价有没有偷工:
- ① 这批件切完要过什么关?直接装配、后续焊接、喷漆喷涂、外观面——四条路对切面的要求完全不同,答案直接决定用气方案和单价
- ② 有没有外观、耐蚀或食品医疗要求?有,不锈钢基本锁死氮气;没有,内构件走空气能省一截,这笔账值得算
- ③ 厚板怎么切?10mm 以上,氮气与氧气的价差、断面差别、交期差异都明显;要焊接的厚碳钢,把焊前处理算进总成本再比价
顺带提醒一个比价陷阱:有的报价单把气体成本藏进「加工费」一个总数里,同样的图纸拿到两个价,先问一句「用的什么气」——低价的那张,可能是空气切不锈钢,断面发黄,打磨的钱在后面等着。
三个项目里,气体方案都是先定的
- 某商用厨具厂商 · 304 操作台面板(1.5mm,200 件)——面板是直接面对用户的外观件,氮气切割断面白亮,切完不用二次打磨直接装配;4 小时出首件、第 3 天全部交付,客户自此把激光切割订单整体转了过来
- 某医疗器械企业 · 316L 检测设备外壳配件——医疗件对切面和耐蚀都有硬要求,全程氮气切割,首件尺寸偏差 0.03mm,盐雾测试 96 小时通过;连续供货 18 个月,批次合格率 99.8%
- 某电梯工程公司 · 1.0mm 304 镜面板装饰件(320 件)——镜面板最藏不住切口氧化色,氮气切割保证了切口和板面观感一致,配套折弯焊接后直发工地,现场无需二次调整,项目提前 3 天完工
这三个项目有个共同点:气体方案都是在报价阶段就定下来的,不是切到一半再补救。切面要求聊清楚,用气方案、交期和价格才都能对得上——这也是我们报价单里会把「气」写明白的原因。
口径和流程,一并说清楚
激光切板加工口径:不锈钢 201 / 304 / 316 / 430,板厚 0.5~25mm;碳钢 Q235 / SPCC,板厚 1.0~25mm;12000W 高功率激光切割,切割精度 ±0.05mm、重复定位精度 ±0.02mm;标准板与非标大板均可,复杂图形、孔、槽、异形件、镂空图案都能做。可配套数控折弯、焊接、去毛刺、抛光、酸洗钝化,一站式交付。
交付节奏:新项目当天报价、当天出图;打样 1~3 天,批量 3~5 天;紧急单 4 小时加急出样。1 件起订,打样量产同线,品质统一。
板材可提供材质证书;切割气体方案、切面等级在报价单里写明,分项列明材料费、加工费、后处理费,拒绝模糊报价和后期加价。
有图纸(DWG / DXF / PDF 均可)随时发过来——可以先帮你判断切面要求、用气方案和大概工期;还没定工艺的,也可以先聊这批件装在哪、干什么用,我们把气体方案和成本的建议给出来再定稿。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己