超然拿捏 · 激光切板
不锈钢激光切板用氮气还是氧气?这笔账得先算清
切面颜色、后处理工序、每米报价,三项差别一次说透
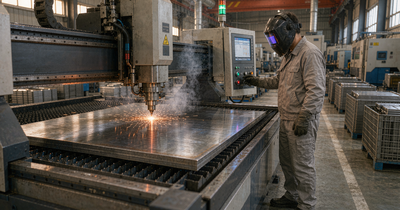
12000W 光纤激光切割 · 不锈钢板切割现场
常有客户把图纸发过来,比完价问一句「你们贵在哪」。其实很多时候差的不是设备,而是辅助气体——同一块 304 板,走氮气还是氧气,切面颜色、要不要二次打磨、后面能不能直接焊接,完全是两条路。今天把这笔账在车间里算清楚。
先说结论:区别不在购机价,在后工序
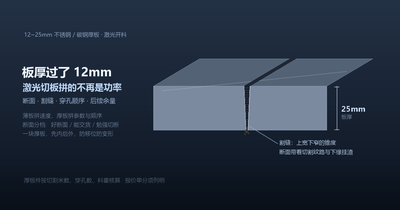
激光切割离不开辅助气体,它负责吹走熔渣、冷却切缝、保护切面。氧气本身参与燃烧放热,所以割得快;氮气是惰性气体,只把熔渣吹掉、不参与反应,切面就干净。这个差别,最后都体现在进了下调工序之前,这块板还要不要再回打磨台一趟。
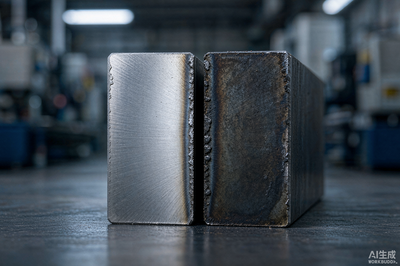
- 氮气切面——银白或微黄,几乎无氧化层,可直接焊接、拉丝、做镜面,省一道打磨
- 氧气切面——颜色发深发黑,附着氧化层,装焊前要打磨或酸洗,厚板尤其明显
- 折中方案——用压缩空气切割,气体成本低、切面介于两者之间,适合对外观没要求的碳钢件
我们在报价时会把气体类型和是否含去毛刺打磨分开写进去,客户自己就能对比,而不是拿到一个含糊的总价,切完才发现还得再付一遍打磨钱。
同样的板,两种气体把钱花在哪
氮气贵在气,氧气贵在后处理——真正拉开成本的是切完之后的那一趟。
氮气的成本主要在气体本身:同样切 10mm 的板,氮气的气体费用通常是氧气的几倍,板越厚、所需压力越大,差得越明显。但氧气切完留下的那层氧化皮,是要用人工、砂轮片和时间去磨掉的,这笔账经常没人算给客户听。
- 要焊接的组合件——焊缝位置必须露金属本色,氧化切面没清干净,焊缝容易夹杂、起气孔
- 装饰面件——镜面板、拉丝面、电梯轿厢板这类,氮气一次到位;反过来打磨还容易把表面弄花
- 内藏件/衬板——装上看不见又不影响装配的,氧气切完直接下料最划算
按板厚选,这张表基本够用
- ≤3mm 薄板——氮气切割速度优势明显,切面光洁,算上省掉的打磨常常比氧气更划算
- 4~8mm 中板——看后工序:还要焊接或做表面处理就选氮气,机架内件可选氧气
- ≥10mm 厚板——氮气压力要拉高、气体成本陡增;碳钢厚板走氧气性价比更高,不锈钢要提前确认
- 铝板、镀锌板——一般走氮气,防氧化、减少后期返修
具体压力和穿孔参数要结合手上这台设备和实际板厚来调,拍脑袋套一组参数是切不出稳定质量的。
下单前,最好跟厂里把这三句问明白
报价单上不写辅助气体,就像报价不写材质——后面一定有得扯。
- 用什么气切——氮气/氧气/空气,直接决定切面质量和后续工序
- 含不含去毛刺打磨——不少低价是「只切不磨」,打磨的钱后面另算
- 能不能出材质证书——304/316L 要看得见成分单,别等切完才发现材质不对
我们车间 12000W 光纤激光切割设备常态化氮气切割组织生产,报价单上材料费、加工费、表面处理费、气体分项列明,客户想换方案随时可以对。激光切板这块,把参数摆到明面上谈,比事后扯皮划算得多。
把图纸交给我们,把省心留给自己
专注不锈钢定制加工,配合度高、质量稳定——比同行贵一点,但不用操心。
🤖 AI 智能报价
上传图纸,秒级出报价。欢迎来图来询!
扫码添加 · 免费估料