超然拿捏 · 激光切管
激光切管件装不上,问题多半不在切割
椭圆度、壁厚负差、焊缝位置——来料这三个数先核对
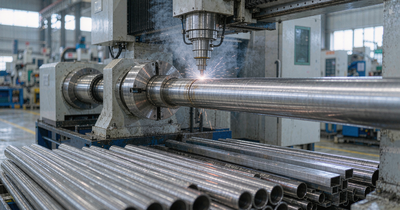
激光切管加工 · 不锈钢管材切割现场
经常遇到这种情况:一批管子切完,单件拿卡尺量,长度、孔径都在公差内,结果一到装配台上就出问题——插销穿不过、对接有缝、装好还晃。客户第一反应是切得不准,但我们把管子放上台架一测,八成问题出在管子本身。切管是「照着管子切」,管子自己歪,切得再准也补不回来。
单件量合格,装上却对不上,为什么
板材是平放的,切管不一样——管子是圆的、是长的、里面有应力,夹持之后还会变。切板只要压住不动就行,切管每切一根,卡盘要重新夹一次,每一次夹持都带入一点偏差。
- 夹持中心≠几何中心——卡盘三爪自定心,夹的是「当下这个形状」的中心,管子不圆,中心就偏
- 6 米管自重下垂——中间没有托架支撑,管子挂下去一头沉,端面就切不垂直
- 内应力释放——切开的瞬间应力松掉,薄壁管会微微张开或收口
这几项单件量尺寸都发现不了,只有装在一起才暴露。所以判断切管质量,不能只看单件检测报告,得看装配结果。
椭圆度:圆管其实都不圆
无缝钢管和焊接钢管都有不圆度,Φ50~Φ100 这个规格段,实测长短轴差个零点几毫米很常见,薄壁管比厚壁管更容易不圆。听起来不多,但在圆周方向开孔时会被放大。
卡盘夹的是「这根管现在的中心」,不是图纸上的理想中心——差个零点几毫米,对面的孔就错开。
- 典型后果——90° 或对面方向两组孔装配时对不上,插销硬穿、现场扩孔返工
- 怎么控——上机前抽测不圆度,超差的管批单独调夹持压力,或分档用在要求低的部位
- 薄壁要更小心——壁厚 1.0mm 以下的管,夹重了直接夹变形,夹轻了切的时候会转
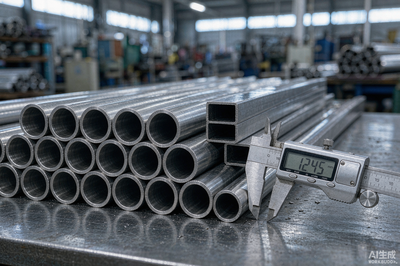
壁厚负差:标 2.0,实测常常只有 1.8
不锈钢焊管按负差生产是行业常态,标称 2.0mm 的管,卡尺量到 1.8mm 上下并不稀奇,同一根管上不同位置量还会不一样。这个数不核对,后面连着三件事要出问题。
- 切割参数对不上——功率、速度、气压按 2.0 调,实际只有 1.8,容易过烧、挂渣、切边发黄
- 后工序做不实——攻牙深度不够、钻孔易打穿、对接焊时薄的一侧先烧穿
- 承重算不准——受力件按名义壁厚算强度,实际打了折,装好了心里没底
我们接到批量管件,第一件事是抽三根、每根量四个点,壁厚波动大的批次会提前跟客户说清楚,要么换料,要么把切割参数按实测壁厚重调一遍。
焊缝位置:孔开在焊缝上,后患最多
焊管有一条纵向焊缝,焊缝区的成分、硬度和母材不一样。孔位如果正好压在焊缝上,切的时候容易崩边,抛光完能看到一条色差,潮湿环境还是最先起锈的地方。
- 开孔区避焊缝——下单时说明孔位避开焊缝,或让厂里按焊缝方位排孔
- 弯管时焊缝放中性层——别放在外侧受拉面,否则弯完焊缝容易开裂
- 装饰面要挑料——扶手、展架这类外露件,焊缝面统一朝内或朝背面
下单前,把这三句问明白
切管的报价单不写来料标准,就像切板不写材质——出问题是早晚的事。
- 是焊管还是无缝管——价差大,不圆度、壁厚稳定性、能不能开孔都跟着变
- 不圆度和壁厚实测多少——别只看标称尺寸,要供应商给实测或自己抽测
- 焊缝方位能不能指定——外露件和受力件,焊缝朝向必须提前说
我们的做法是来料先抽检登记、首件做完先给客户确认、批量再按确认样生产,切完还能接弯管、焊接、拉丝抛光一起做完。切管只是中间工序,真正省钱的不是单价低几毛,是这批管子装上去不用返工。
把图纸交给我们,把省心留给自己
专注不锈钢定制加工,配合度高、质量稳定——比同行贵一点,但不用操心。
🤖 AI 智能报价
上传图纸,秒级出报价。欢迎来图来询!
扫码添加 · 免费估料