板厚过了 12mm,激光切板拼的不再是功率
同一台 12000W 设备,切 6mm 和切 25mm 是两套算法——断面怎么分档、割缝怎么补、穿孔按什么顺序、后续留多少余量,这四件事决定了厚板件能不能直接交出去
找激光切割厂报价时,几乎所有人都会问同一个问题:你们能切多厚?这个问题问得没错,但它只筛掉了设备不行的厂,筛不出真正能做厚板件的厂。因为「能切断」和「能交货」在厚板上不是一回事。同一台设备,切 6mm 板是「参数照着工艺库走」,切 25mm 板是「每一刀都要算」:缝有多宽、断面锥度多少、穿孔打多久、热往哪儿走、后续折弯要留几毫米——这些在薄板上靠经验顺手过掉的东西,在厚板上都得白纸黑字说定。最近的不锈钢行情也提供了一个背景:不锈钢指数 14116.67 元/吨(9/24),周环比 +0.59%、月环比 -2.53%,价格一直在小幅摆动。而厚板件的材料占料重比例远高于薄板件——同样几个点的价格波动,在几十毫米厚的一张板上,被放大的倍数比在薄板上大得多。材料账既然压不下去,厚板开料真正值得较真的地方,就回到了工艺本身上。这篇文章把厚板(12~25mm)开料最容易出问题的四个环节讲清楚,你拿它去核对任何一家的厚板报价和交期承诺,都能看出对方的底到底在哪儿。
12mm 是一道分水岭,不是设备不行
先说清楚一件事:12mm 不是设备的能力线,是工艺逻辑的换挡点。
薄板切割的逻辑是「快」——功率够,参数窗口宽,激光跑速度,出问题的形式主要是起拱、烧边、划伤这类「看得见」的毛病,靠夹具、随动、垫料就能解决大部分。
厚板的逻辑完全不同。板厚每上一个台阶,参数窗口就窄一档:功率、切割速度、焦点位置、气体压力与纯度、穿孔方式,这几项之间相互牵制,偏一点就体现在断面上。同一台机器切 6mm 可以「差不多就行」,切 20mm 的时候,速度慢 30% 和慢 50% 会是两种完全不同的断面。
这就是为什么厚板件不能只看「能切多厚」这一个数。它更像是问一个外科医生「你能开多长的刀口」——能不能开是一回事,开完之后伤口长成什么样是另一回事。
「能切断」是设备的能力,「断面交得出去」才是工艺的能力——厚板客户买的是后者。
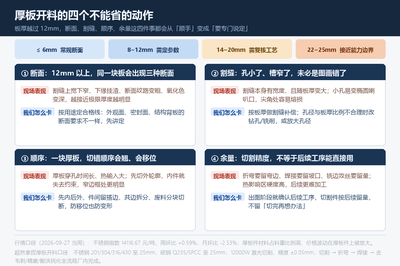
第一关:断面开始分档——好断面 / 能交货 / 勉强切断
厚板最直接的差别在断面上。同样一块 20mm 的 304 板,切下来可能是三种状态:
- 好断面——断面呈均匀细密纹路、无挂渣、锥度小、氧化色浅。后续基本不用处理,直接进入折弯或装配
- 能交货——有轻微挂渣和轻微锥度,去毛刺/精磨之后可用。适合不外露的结构件、背板、加强件
- 勉强切断——下缘挂渣明显、锥度大、纹路粗糙甚至出现切割中断再续的接痕。这种件如果按「外观面」验收,一定不合格;但很多厂就是按「切下来了」交货的
问题在于,这三种状态在同一台设备上都能做出来,成本差得也不多——差别是参数和气体有没有往深里调、切割速度有没有为了断面而主动降下来。主动降速就意味着产能下降,这是很多厂不愿意为厚板件付的代价。
所以厚板件询价时,最该问的一句话不是「能切多厚」,而是:「这批件的断面按哪个等级验收?外观面还是结构面?」把等级写在报价单上,后面就不会出现「我觉得这样就行、你觉得不行」的扯皮。
厚板的合格线不是一个标准,是三个等级——关键是报价之前先说定按哪一个。
第二关:割缝是有宽度的——孔小了,未必是图画错了
第二个常见的困惑是尺寸对不上:客户按图做了一块 20mm 厚的连接板,中间一个 Φ12 的孔,装的时候销子插不进去。多数时候不是切割机不准,是割缝。
激光切割是靠烧掉一条材料来实现的,这条被烧掉的缝本身有宽度,而且宽度随板厚、材质、气体类型变化——薄板上可能只有零点几毫米,厚板上会明显变大。孔的内壁是缝的一侧,槽的两壁是缝的两侧,不补偿,尺寸就是系统性偏的。
- 割缝补偿不是可选项——正规做法是按板厚与材质给到补偿量,让成品的实际尺寸落在公差里,而不是让刀路原样走一遍
- 小孔与板厚的比例——孔径越接近甚至小于板厚,孔就越难保圆,容易出现椭圆、喇叭口、孔壁挂渣。这种时候正确做法是改工艺(先钻后切、铣削成孔,或者与客户确认放大孔径),而不是硬切了交出去
- 尖角与窄边——尖角处热量集中,容易熔损或变圆;窄条、细长件的边缘也容易被热影响变形。这类特征要在出图阶段就识别出来
- 引入引出线——厚板的起刀点和收刀点会留下痕迹,把引入引出安排在废料区或后续要切掉的位置,是基本的做法
顺便说一句:厚板件最能体现一个厂「有没有人看图纸」。拿到图直接丢进机器切的,和先看一遍孔槽比例、把不合理的地方提回来的,交出来的东西完全不一样。前者交期可能更快,后者省的是你现场返工的时间。
第三关:穿孔和切割顺序——厚板会因为顺序翘起来
这一关最容易被忽略,因为它出事的方式很「隐蔽」:件表面上切出来了,尺寸也量不出问题,但装的时候发现平面度不对、孔距不对、件放不平。
原因在热。薄板的热变形快、也退得快;厚板不一样:
- 穿孔时间长、热输入大——厚板穿孔是持续在一个点上灌能量,起刀点附近的热影响区明显比薄板大。穿孔点多在轮廓外,但它带来的热量会留在板里
- 先切外轮廓=让内件失去约束——一块板上要先切外形再掏里件,外框一旦切开,整块板的刚性结构就被破坏了,后面切内件时板会随着应力释放移动,切出来的孔位就偏了。正确顺序是先内后外
- 件与件之间要留搭边——尤其是厚板件,切出来的件本身就是一块有重量的钢,完全切离后如果没有支撑会翘边、会移位,碰到割头就是报废
- 共边与废料分块——相邻件共用一条边可以省一道缝,但共边处的热叠加更严重;废料要分块切断,否则一整张废料框会突然掉落,砸到割头或者把刚切好的件带下去
这些处理手法不会写在报价单上,但会体现在成品上。同样是「激光切板」,有的厂交出来直接能上折弯机,有的厂要先校平校直再上——这中间的时间差,通常比切割费本身更贵。
厚板件的废品很少是「切不动」,多半是「顺序不对」——热量和应力不认图纸。
第四关:切割精度,不等于后续工序能直接用
很多客户在验收时把「切割精度 ±0.05mm」等同于「装得上」。对一张单独的板件来说成立,对一件要经过折弯、焊接、表面处理的成品来说不一定。
- 折弯要留弯边和 R 角——折弯需要足够的夹持边,弯边太窄反而折不出来;厚板的折弯 R 角与板厚相关,画图时按尖角画,折出来就是错的。这些都要在下料前确认
- 焊接要留坡口——厚板件拼焊,直接对接焊的熔深往往不够,需要开坡口。坡口是切割时一起切出来,还是后续铣出来,成本和交期不一样,得提前定
- 铣边、攻丝、沉孔要留加工余量——厚板件常有配合面,这些面要求比激光面更高,需要在切割时留出后续加工的余量,而不是切到净尺寸再想办法
- 热影响区硬度更高——厚板切割后的边缘硬度上升,后续钻孔、攻丝会更费刀,排产时这一步的工时不能按薄板估
一句话:厚板件的图纸,从下料那一步开始就得考虑后面三四道工序。只想着把板切开的方案,最后一定会在折弯或焊接那一道返工。
厚板开料的下料单,本质是一份「后续工序的余量清单」。
厚板件的报价与交期,应该怎么核
因为厚板件的变量多,它的报价逻辑也和薄板不一样。常见的三种核算方式:
- 按切割米数——适合轮廓复杂、孔槽多的件。厚板切割速度慢,米数乘出来的加工费本身就比薄板高不少
- 按穿孔数+米数——厚板的穿孔是单独的成本项,一件上几十个孔的板,穿孔的时间可能比切轮廓还长。报价单上能分开列这两项的,说明是真按工艺算过的
- 按料重+加工费——适合大板开料、以面积为主的件。这种口径要看清:料重是按理论重量还是按实际领料算,切下来的余料归谁,废料怎么折价
另外,厚板件询价时建议把这几项一并问清楚,能省掉后面绝大部分扯皮:
- 断面按哪个等级验收(外观面 / 结构面 / 背面)
- 孔槽尺寸的割缝补偿给不给、按什么口径给
- 超厚件、接近设备极限厚度的件,交期是否要单独排产
- 后续折弯、焊接、表面处理是否同一家做(跨厂对接最容易在余量上出问题)
- 材料是否提供材质证书、报价是否注明「按当周钢价核算」
薄板报价比的是速度,厚板报价比的是谁把变量算进去了。
我们的做法:厚板开料,四个环节一次说清
超然拿捏做激光切板,设备是 12000W 光纤激光切割机,不锈钢(201/304/316/430)覆盖 0.5~25mm、碳钢(Q235/SPCC 等)覆盖 1.0~25mm,切割精度 ±0.05mm。落到厚板件上,我们把上面四关都前置到接单环节:
- 断面先定级——接单时确认这批件按「外观面/结构面/背面」哪一档验收,按等级匹配参数与气体,主动为了断面降速而不是为了赶单提速;结果写在报价单上
- 割缝先补偿——按板厚与材质给割缝补偿;遇到孔径与板厚比例不合理、尖角过尖的地方,先提出来改工艺,不硬切
- 顺序先排定——先内后外、留搭边、共边拆分、废料分块;厚板件按热输入规划切割路径,防移位也防应力变形
- 余量先预留——出图阶段就确认后续是折弯、焊接还是铣边攻丝,按后续工序留量;激光切割、数控折弯、焊接、去毛刺精磨、酸洗钝化全流程厂内完成,不留跨厂对接的余量纠纷
交付口径上,我们也写得明确:1 件起订,打样量产同线;图纸到当天评估,打样 1~3 天,批量订单 3~5 天交付;材料可提供材质证书,焊接组合件支持压力测试并出具记录;报价单分项列明材料费、加工费、表面处理费。厚板件的报价通常比薄板件谈得久一些——因为我们宁可多花半小时把这四个环节问清楚,也不想在交付的时候跟你说「这个地方当时没考虑到」。
厚板件最贵的成本不是切割费,是返工——所以宁可报价时慢一点。
拿这份清单,去核对你的厚板开料供应商
最后给一份可以直接照着问的清单。下次做厚板件询价,逐条对一遍:
- 能力——能切到多少毫米?这个厚度是按「切得断」还是按「好断面」算的?
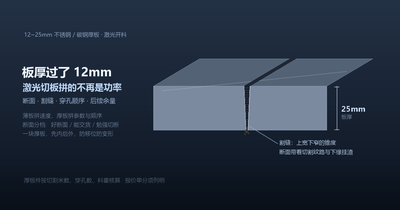
- 断面——这批件按哪个等级验收?外观面能不能保证(本页下方的图里有四个环节的对照)?
- 割缝——孔槽尺寸怎么保证?补偿按什么口径给?孔径偏小的位置会不会提出来改工艺?
- 顺序——厚板件怎么排切割顺序?成品会不会因为热变形需要校平校直?校形算不算在报价里?
- 余量——后续折弯/焊接/铣边的余量谁负责留?如果后续工序也在这家做,出现问题怎么划责任?
- 口径——报价按米、按穿孔,还是按料重?余料与废料怎么算?材料有没有材质证书?价格是「按当周钢价」还是「锁价」?
厚板开料是那种「不问就看不出差、一问就分出高下」的活。把上面六个问题发过去,谁在照图纸切、谁在按工艺做,回过来的答案会很不一样。
有厚板件的图纸或者现场照片,随时发过来——我们可以先帮你评一遍:哪些位置该做割缝补偿、哪些孔槽建议改工艺、后续工序要留多少余量、以及这批件的断面建议按什么等级定。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己