一根管切得准不难,一批管切得一模一样才难
Tube China 2026 上,管材激光设备的焦点正从「切得更快」转向「切得更稳」——通快新品清单里的四件事,恰好是小批量管件的四个真坑
9 月 21 日到 24 日,第 12 届中国国际管材展览会(Tube China 2026)在上海新国际博览中心举办,近 400 家展商、3.5 万平方米展出面积,管材激光加工是这届展会重点聚焦的领域之一。德国通快(TRUMPF)带来了全新一代 TruLaser Tube 7000 系列:激光源最高 9kW,碳钢最大可切 14mm,不锈钢与铝材 12.5mm,铜和黄铜 5mm;相比 6kW,生产率最高提升 30%、进给速度最高提升 150%;可加工最大方管 203.2×203.2mm、最大圆管直径 273mm。但真正值得记下来的不是这些参数,而是通快切管机产品经理在专访里说的一句话——管材行业客户的痛点,「往往不只是设备的切割速度,而是如何在实际生产中持续获得稳定的产出」。他们列出的具体麻烦是:材料公差、原材料质量波动、复杂型材识别、管材内部飞溅、废料脱落,以及后续的钻孔和螺纹加工。这几件事,恰好是我们这种做小批量、多品种管件下料的厂每天在碰的东西。
设备端把四件「小事」做成了功能,说的是同一件事
把这台新设备的功能清单拆开看,会发现它们解决的都不是「切得更快」:ScanLine 负责测量原材料公差并进行补偿——因为来料尺寸本身就在飘;Quality Pilot 在工艺开始时自动评估原材料质量,并自主决定要不要测量、测几次——因为一批料里,好的和差的是混着的;Smart Profile Detection 用摄像头识别复杂型材,帮设备以正确的方向自动上料——因为异形管上料时,转多少度本身就是个问题;Spatter Guard 抑制管材内部的飞溅,而且能与主加工并行;ObserveLine Comfort 则自动检查废料有没有从切割轮廓里脱落。另有一个 RapidCut,专门面向薄壁型材做超快加工,加速度最高可达 4 倍。
这几条看下来,结论很清楚:设备端在花钱解决的,是「一根管和另一根管不一样」这件事。买 9kW 是为了效率,但配这些补偿和识别功能的理由只有一个——原料本身不稳定,管件的形状越来越复杂,加工现场的人工判断越来越难标准化。通快自己给行业传递的信号也很直白:管材激光加工正在从单纯追求更高功率、更快速度,转向效率、质量、可靠性、自动化和数字化的综合提升。
对我们这种接小批量、多品种管件订单的厂来说,这个方向是对的。因为小批量管件最大的成本不在材料,也不在机器工时,而在「切完装不上」——装不上就得返工,返工一次,这一单的利润就没了。
通快对行业的判断是:领先并不只是拥有更高的功率,而是能在真实生产环境里持续、稳定、经济地完成订单。
管件装不上,四个真实原因
管件加工有个特点:验收不在我们厂里,在客户的装配线上。管件出厂时看着都是对的,等客户把内衬管插进去、把销轴穿过来、把框架焊起来,问题才会浮出来。而这四个原因,占了我们见过的绝大多数:
- 来料本身就不是标准件——管材自带直线度偏差、外径公差和壁厚不均,方管还有对角线误差。弯曲的管,中心线是一条弧线,开孔基准跟着一起变;壁厚不均的管,同一套参数切出来会出现一边透、一边不透,甚至同一根管上前后两段切口质量都不一样
- 相位(转角)跑偏——最容易被忽略的一条——圆管上开一排孔,第一个孔的位置谁都能对,难的是转过三圈之后。锯切加手工画线的年代,每开一个方向的孔就要重新装夹、重新找正,每一次误差都会累加。结果就是:单看每个孔的位置都是对的(轴向尺寸没错),但孔与孔之间的角度错了,装配时销轴就是穿不过去
- 管内挂渣与飞溅——这是激光切管最隐蔽的缺陷。熔渣黏在管内壁上,客户装内衬管、滑杆、销轴的时候推不进去;有的件外表看着干干净净,一装配才发现管腔里顶着一小坨渣。厚壁管、小管径、密集开孔的件最容易出这个问题
- 废料不脱落,或者小件掉了——镂空、开槽后留下的废料块如果卡在管件上,工人拿锤子敲——管件跟着就变形了;反过来,细长小件切完直接掉进床身,要么找不着、要么被压变形、要么和铁屑混在一起互相撞花
把这四条排在一起,能看出一个共性:它们都不是切割本身的问题,而是基准和流程的问题。
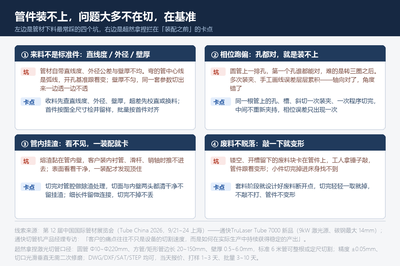
管件单看每个孔都对、每段尺寸都对,装配时就是装不上——这种问题,图纸上永远看不出来。
我们的做法:把误差拦在「装配之前」
切管这件事,把切断做对不难;难的是让同一批管件长得一模一样。我们的动作是这么排的:
- 收料先校管,首件必留样——来料先看直线度、外径和壁厚,直线度超差的先校直或者换料,不用弯曲的管上机;上机前先切首件,按图纸全尺寸检验并留样,批量按首件对齐。这一步对应的就是设备端那个「识别复杂型材、正确方向上料」的思路——机器要知道来的管长什么样,人更要知道
- 同一根管的活儿,一次装夹切完——孔、槽、斜切、异形轮廓,全部编进同一支程序,一次装夹、一次切完,中间不重新夹持。这样相位误差只出现一次(装夹那一次),而不是每开一个方向的孔就叠加一次。这是解决「孔都对、就是装不上」最直接的办法
- 参数按材质和壁厚逐件配,不按习惯配——201、304、316L 和碳钢、铝管的脾气都不同,壁厚 0.5mm 和 6.0mm 更是两套参数。全厂氮气切割,断面不氧化不发黄,拉丝件和抛光件不需要二次酸洗去黄,也避免了酸洗带来的色差
- 切完管内除渣——管腔做除渣处理,切面和内壁两头都清干净,不留挂渣。这一步在厂内几乎不占时间,但对客户来说是「装得上」和「装不上」的区别
- 套料时就把废料断开点设计进去——镂空件、开槽件的废料块,在排版阶段就确定好断开位置和连接方式,让工人切完轻轻一取就掉,不用敲、不用撬;细长小件留微连接,切完不掉不丢
- 后道工序同厂完成——折弯、焊接、表面处理(拉丝、抛光、烤漆)都在厂内,管件成品或组合件一次交付,不用在几个供应商之间来回对接,也就没有「到底是谁的尺寸错了」这种扯皮
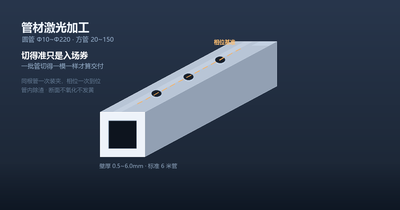
顺便把口径说清楚,方便客户对照。可切管型:圆管 Φ10~Φ220mm,方管与矩形管边长 20~150mm,异形管亦可;壁厚范围 0.5~6.0mm;标准 6 米管可整根加工,也可按尺寸定切。切割精度 ±0.05mm,切口光滑垂直、无毛刺无挂渣,端面平整无需二次修磨。图纸 DWG/DXF/SAT/STEP 均可接收,免费做图纸评估与套料优化建议。交期上,新项目当天报价,打样 1~3 天,批量订单按量 3~10 天交付。管材原材料可提供材质证书,焊接组合件支持压力(气密/水压)测试并出具记录;报价单分项列明材料费、加工费、表面处理费,不搞模糊报价、不后期加价。
三个管件单子:客户最后记住的是「装得上」
下面三个项目,客户都是先打过样、比过价之后才把批量交过来的:
- 某机械设备厂商·304 方管框架件——40×40mm、壁厚 2mm,含多角度斜切。原用锯切工艺:切口毛刺多、要大量人工修磨,斜切角度还不精准,装到设备上要对半天。改激光切管后,切口光滑无毛刺、斜切角度精准,批量良率 99% 以上,无需二次修磨,交期缩短一半。客户随后把全部管件下料订单转了过来
- 某商用厨具厂商·圆管支架与连接件——含大量开孔与切槽工序,原供应商交期不稳,经常影响整机装配的排产。我们承接后,激光切管 + 折弯 + 焊接一站式交付,开孔定位准、批量一致性好,交期稳定在 5 天,从此长期合作
- 某建筑装饰工程公司·316 不锈钢扶手管——含弧线造型与多角度斜切。通过激光切管 + 弯管 + 表面拉丝处理,管件弧度精准、切口平滑,现场安装无缝衔接,项目提前完工。这家工程公司后来介绍了多个同行项目过来
这三个单子的共同点不是价格,而是现场一次就装上了。管件加工的最终验收在客户的装配线上完成,所以我们把检验动作尽量前移:来料校管在前、首件留样在前、管内除渣在前——都是些不显眼的动作,但它们决定了这批管件到了客户手里是干活还是添乱。
今年管材展的信号:从「切得更快」转向「切得更稳」
回到展会上。今年 Tube China 的展商谈的已经不只是功率和速度。按通快的说法,未来三到五年激光切割的突破方向,更多体现在「功率、工艺、软件、自动化和数据」的协同优化上:设备要能覆盖更广的材料、壁厚和型材范围,要具备更强的自适应能力——识别材料和型材状态,自动调整测量、补偿和加工参数,减少人工干预。对行业来说这是好事:那些原本只有大厂买得起的补偿、识别、除渣能力,正在变成标配。
但有一样东西设备替不了:知道这一批管的直线度差在哪、这批 316 该配多少气压、这套卡具该夹多紧。这部分靠的是上机前那几分钟的判断。设备再智能,也只是把判断的结果执行得更稳;而判断本身,得有人对着具体的料和具体的图纸做出来。小批量、多品种、交期紧的管件订单,恰好最吃这一点。
有管件的图纸,随时发过来,可以先帮你判断工艺可行性和大致成本;还没定方案的,也可以先聊用途和装配要求,我们把管型、材质、公差的建议给出来再定稿。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己