


一台机器就三五件不锈钢件,为什么加工厂都不愿意接?
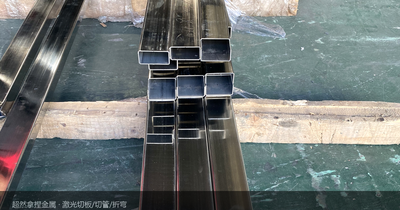
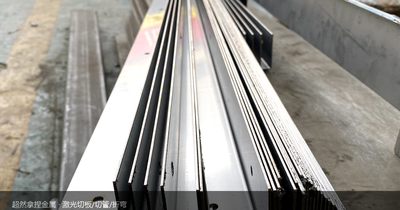
佛山市超然拿捏金属制品有限公司位于佛山顺德陈村,为包装机械、瓦楞纸板线整机厂加工不锈钢配套件:激光切割精度 ±0.05mm、折弯 ±0.5°,1 件起订、图纸当天报价、常规件 3~10 天交付。做包装机械的整机厂大多有同样的体会:一个机型就三五件不锈钢件,导板、墙板、护罩各来两件,图纸发了一圈,对方不是不接就是让等。前两天看到佛山两家工厂入选国家卓越级智能工厂、把排产和交付拧成一张网的报道——对多数中小整机厂来说,配套件的排产配合还得靠把话说清楚。这篇文章讲清楚小批量件为什么总被往后排,以及怎么下单才能排得进去。
三五件的小单,为什么总被加工厂排在最后?
站在加工厂的角度,这不是刁难,是账算不过来。一批大单切完换下一批,设备不用换夹具、不用换程序;来一个三五件的小单,从看图、编程、试切到折弯模具调整,准备的功夫跟做三百件差不多,产值却差两个数量级。排产员把小单往后压,是大多数车间的默认动作——不是不接,是接了也排不上队。
所以小批量件被拖,问题多数不在「做不出来」,而在「没有为小批量设计的排产方式」。判断一家加工厂接不接得了你的量,别听他说「能做」,问三个问题就够:一两件也接吗?图纸多久能给报价?常规件几天交付?
给包装机械厂的采购一个判断标准:愿意做小批量的加工厂,三个答案是「1 件起订、图纸当天报价、常规件 3~10 天交付」;只会做大单的厂,报价要等三五天、交期按月算。超然拿捏的做法是把小批量当成常规业务而不是搭头:多品种件同线穿插排产,样件确认后再上批量,不因为量小就降低图纸评审和首件确认的标准——量小更经不起返工。
多品种小批量,怎么排产才不拖整线交付?
小批量怕的不是慢,是乱:今天催两句就插一件,明天另一家催得急又把你的压下去,最后谁的日子都保证不了。稳的做法是把「急」变成「节点」:按整机装配计划,把每个配套件的需用日期列成清单,随图纸一起发,加工厂按节点倒排、分批交付——导板先要的就先出,护罩后装的排队走,整线装配永远不会因为一件小件停线等料。
再配上一条规矩:首件确认后批量。第一件按图纸核尺寸、试装配,没问题再批量做剩下的,三件五件也是这个顺序。多花半天确认,省掉的是批量返工——小批量件返工一轮,交期直接翻倍。
下单时说清四件事,小批量也能跑得快:① 图纸给全,包括材质、板厚、数量和每个件的需用日期;② 交付节点写成清单,别只写一句「越快越好」;③ 约定首件确认方式,照片或试装都行;④ 折弯、焊接、拉丝这些后续工序提前说清,能一站完成的不要拆给两家——每多一个对接环节,交期就多一段不可控的等待。
急件要不要插单?怎么谈才不伤交情?
整线装配调试期卡件,谁都遇到过。插单可以谈,但要谈得具体:说清「哪一件、几件、哪天装配要用」,而不是笼统一句「全部提前」。靠谱的加工厂会如实评估——能挤出来的当场承诺日期,挤不出来的告诉你最早的可行时间,而不是先满口答应、到期再说做不到。
反过来也要给对方留余地:常年插单会把节奏打乱,最后所有人都快不了。把批量件按节点排好,真急件才插得进去。急件的优先级是谈出来的信用,不是吼出来的。
常见问题
三五件的小单你们也接吗?
接,1 件起订、图纸当天报价、常规件 3~10 天交付。小批量按常规业务排产,多品种同线穿插,样件确认后再上批量,不因量小降标准。
多品种一起下单会互相拖慢吗?
不会。按各件需用日期节点倒排、分批交付,急用的先出;首件确认后批量,避免返工拖累整批交期。
急件能不能插单?
可以谈。说清哪件、几件、哪天装配要用,我们如实评估后给确定日期;挤不出来的会给最早可行时间,不承诺做不到的交期。
把图纸交给我们,把省心留给自己