耐候板的造型件,真正的验收在装上去之后
景墙、花箱、立体字、异形装置——耐候钢景观件的坑,几乎都不在设计图上,而在板厚、镂空截面、内部骨架、锈水去向这四件事上
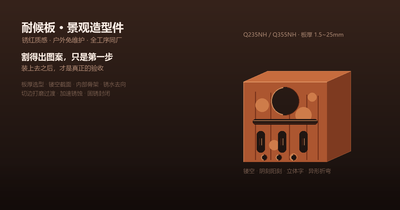
最近看耐候钢景观造型件的加工端披露,有一个变化挺明显:图纸之外的要求被一条条写细了。以前客户来问,问的是「这个图案能不能割出来」;现在问的是——镂空件该用多厚的板、内部钢架怎么配、切割边缘要不要二次打磨、锈水会不会流到地面上去。加工端公开的做法也已经很具体:小型雕塑和字牌用 3~5mm 薄板,大型雕塑用 8~20mm 厚板,不是越厚越好;镂空部位的切割边缘要二次打磨,消除毛刺造成的应力集中点;加速锈蚀之后要做固锈(锈稳定剂)处理,免得锈液流淌污染绿植和路面;镂空造型跨度大、受力节点不规则,得按当地风荷载复核内部钢架,连接节点走全熔透焊接;大型雕塑还要模块化分段、工厂预制,既省现场工期,也降低薄壁件在运输途中的变形风险。这些条条框框看着琐碎,指向的其实是同一件事:耐候板造型件的验收,从来不在设计图评审会上,而在它被装上去、风吹过、雨淋过之后。
「能割出图案」和「能用」之间,隔着四件事
耐候钢这几年在景观和建筑装饰里用得很凶:锈红色的质感、不用喷漆、免维护、工业感强,做景墙、花箱、格栅、立体字、雕塑造型都合适。但它的加工有个特点——做出来的东西好不好,不是出厂的当天看,是一年之后看。
行业里被反复提到的那几条要求,拆开就是四件事:
- 板厚怎么选——不是越厚越稳。小件、字牌用厚板,白白增加自重和材料费,吊装和支撑还得跟着加;大件、跨度大的件用薄板,热胀冷缩一起鼓、风一吹一颤。薄板适合做装饰面(1.5~3mm),厚板(6~25mm)留给承重骨架和需要抗撞的位置
- 镂空能镂到什么程度——图案越密越好看,但镂掉的部分是要靠剩下的截面扛着的。剩余截面不够,工件切完自己就扭;笔画太细,运输途中磕一下就断。行业里对镂空部位的切割边缘做二次打磨,就是冲着毛刺引起的应力集中去的
- 看不见的部分——雕塑、立体字外表都漂亮,决定它能不能站住的是背面的内部钢架、焊缝和吊点。镂空造型跨度大、节点不规则,风荷载一算,骨架和节点做法就得跟着改
- 锈水往哪去——这是最容易被忽略、也最容易被投诉的一条。耐候板的锈层没稳定化之前,雨水会把锈带下来,顺着板面往下流,把墙裙、石材地面、绿化带染出一条黄线。所以行业里做加速锈蚀之后还要固锈封闭,安装时也要考虑滴水、泛水
把这四条放在一起看,会发现它们都不是「切割」本身的问题。切割的精度只解决零件准不准,不解决这块板子装上去以后还像不像设计图。
耐候钢造型件的口碑不在出厂那天形成,在第一场雨、第一个台风季之后才形成。
景墙、花箱、立体字:四个坑各长什么样
我们的耐候板订单里,景观装饰、外立面、文创标识这三类最多。问题也基本集中在这四处:
- 板厚拍脑袋——最常见的是「参考上次那批」。但上次是个 1.2 米的字牌,这次是个 4 米跨的装置,同样的厚度,一个踏实一个晃。厚度是由自重、跨度、安装位置和风荷载一起定的,不是习惯定的
- 镂空比例失控——设计稿是平面软件里画的,看着舒服就定了。但板子是立体的,镂空密度直接决定剩余截面的连续性。细笔画一旦断开,切完就是一堆散件,焊回去的痕迹又难看得明显
- 内部骨架与吊点——外部效果图做得再细,也没有人画内部钢架。这部分如果没人管,就变成现场临时加;现场加出来的骨架,强度和焊缝质量都不可控。吊点位置同理——图纸上不标,吊起来才找地方绑
- 锈水污染——板材本身的锈从边缘和切面开始,锈层不稳定的阶段遇到雨,就是一条条锈水痕。板面做得再漂亮,墙裙上一条黄线,整个项目的观感就下来了
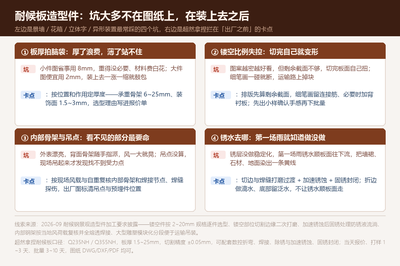
设计图只画了看得见的那一面;耐候板造型件的功夫,一半在看不见的那一面。
我们的做法:把「装上去之后的事」提前做完
耐候板加工的活,我们的流程是这么排的:
- 先看安装位置,再定板厚——问清楚这件东西装在哪(地面、墙面、还是悬挑)、多大跨度、有没有风荷载要求,然后定板厚和加强方式。装饰面和承重件分开选材,选型理由写进报价单,客户能看到钱花在哪
- 排版阶段先算镂空截面——把镂空图案排进板面的时候,同步核对剩余截面与连接筋位置:细笔画留连接筋、必要时加背衬板,让图案连成一体。批量前先出小样,客户拿着实物确认手感、比例和锈色,再下批量
- 内部骨架按风载复核、按图交付——大型雕塑、立体字、大跨装置的内部钢架,按安装地的风荷载和自重复核,节点走全熔透焊接并做探伤;吊点、预埋件的位置在出厂图上标清楚,现场照着装就行
- 切边与焊缝打磨过渡,再统一做锈——激光切割的断面本身是平整的,但为了让锈色均匀、不出现「边线描边」,切边和焊缝都做打磨过渡,再做加速锈蚀 + 固锈封闭。这样锈色均匀、附着力好,也不容易起锈水;折边处做滴水、底部留泛水,避免雨水顺板面走一路带上锈
- 大型件模块化分段,工厂预制现场拼装——超长的景墙、大型雕塑按运输和吊装能力分段,厂内先预拼、编号,现场按编号拼装。薄壁镂空件做好防护包装,降低运输变形,也省掉工地动火切割和现场除锈的活
顺便把依据说清楚:我们坚持用正规耐候钢板(Q235NH / Q355NH),可提供原厂材质证书,客户也能自己取样送检——这一点很关键,市面上用普通碳钢冒充耐候钢的不在少数,那种板子锈起来是会穿孔的,两三年就得换,省下的材料费不够一次返工。
三个耐候板项目:客户最后看的是装上去的效果
- 某景观工程·耐候钢装饰板——含异形切割、镂空图案和弯折,要求锈色均匀、边缘精致。我们做激光切割 + 数控折弯 + 锈蚀封闭处理,成品锈色均匀、边缘平整,现场安装后成为景观核心亮点,工程公司随后追加了花箱和围挡订单
- 某建筑装饰公司·外立面耐候板(Q355NH,3mm)——含多次折弯和开孔,要求精度高、表面做加速锈蚀。当天报价、3 天出样,批量交付精度一致,锈蚀均匀无流锈,外立面整体效果协调,客户持续合作
- 某文创公司·景区标识装置——含立体焊接字、底座和支撑结构,单件定制、工期紧。从设计深化到切割、折弯、焊接、表面处理全程内部完成,焊缝牢固、锈色自然,按时交付,客户持续返单
这三个单子的共同点是:客户验收的不是钢板,是装上去之后的样子。所以我们把大量动作放在出厂之前——板厚选型、内部骨架、切边处理、统一做锈、预拼编号,这些在报价单上看不出差别,但决定了这件作品是三年还是十年。
为什么耐候板建议「全工序同厂」
耐候板造型件有个麻烦:它要经过切割、折弯、焊接、表面锈蚀几道工序,而这几道工序对最终效果是互相影响的。切边粗糙,锈色就不匀;焊缝没处理,锈起来就是一条亮线;折弯顺序不对,板面会有暗裂,锈就沿着裂纹往里走。
如果这几道工序分散在几个厂做,出了问题最难的是定位——谁都说自己的部分没问题,最后是客户拿着成品没法用。放在同一个厂里做,切割、折弯、焊接、表面处理一次走完,每个工序的痕迹都对下一道负责,出了问题也只找我们一家。
口径也一并说明:耐候板 Q235NH / Q355NH,板厚 1.5~25mm,标准板与非标大板均可;激光切割精度 ±0.05mm,边缘平整无挂渣;可配套数控折弯、卷圆、焊接、除锈与加速锈蚀、固锈封闭、哑光/磨砂处理。图纸 DWG / DXF / PDF 均可接收,免费做图纸评估与工艺建议。新项目当天报价,打样 1~3 天,批量按工艺 3~10 天交付。耐候板原材料可提供材质证书,焊接件支持压力/强度测试并出具记录;报价单分项列明材料费、加工费、表面处理费,不搞模糊报价、不后期加价。
有耐候板的图纸或者效果图,随时发过来——可以先帮你判断板厚选型、镂空可行性和大致成本;还没定方案的,也可以先聊安装位置和使用环境,我们把板厚、骨架、表面工艺的建议给出来再定稿。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己