

空压机·储气罐不锈钢配套件:支架、裙座、法兰短管、人孔框
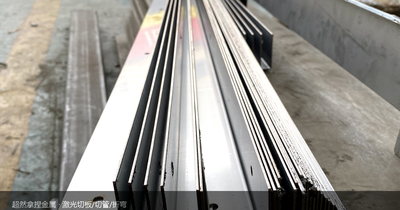
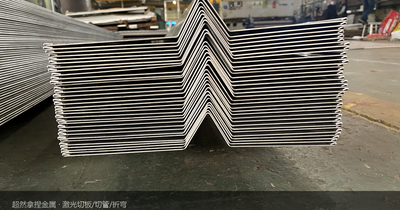
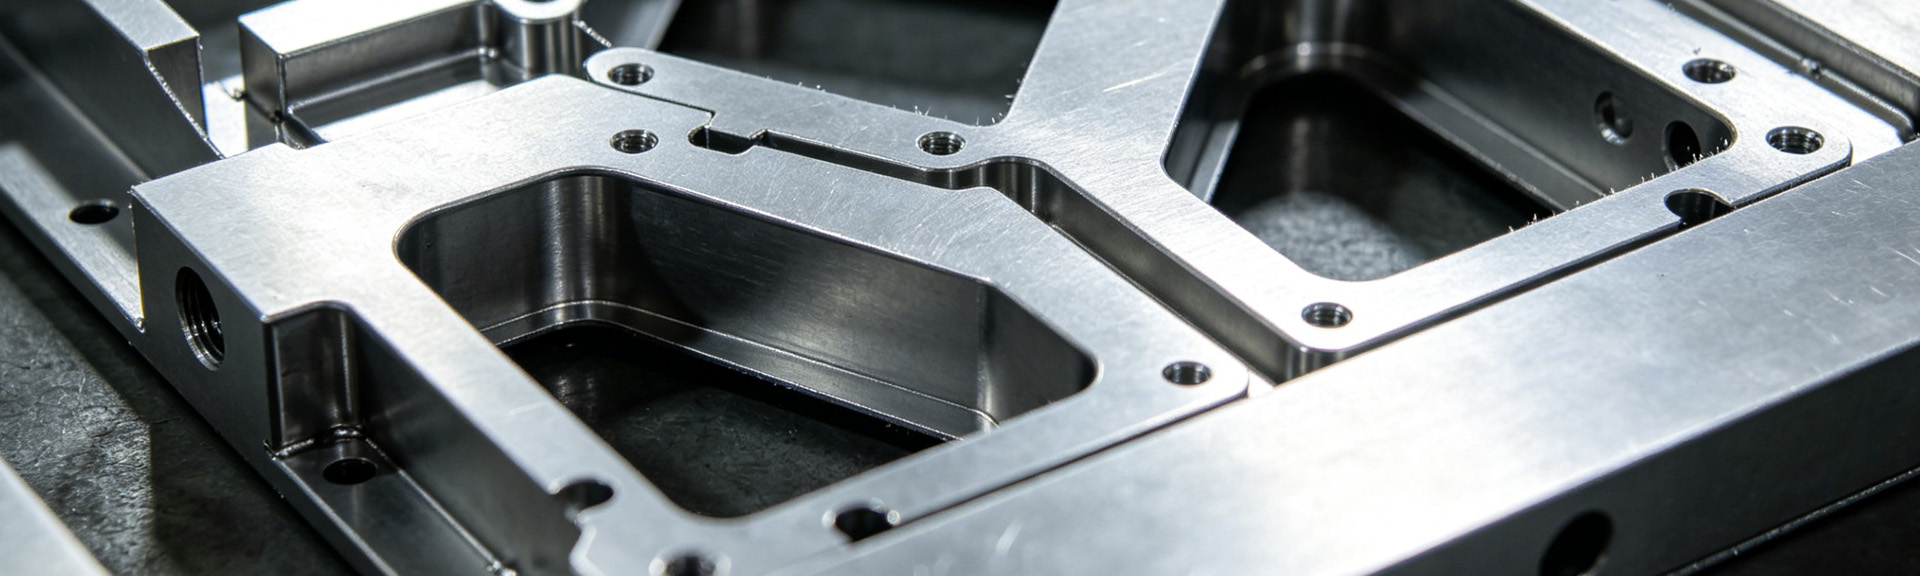
超然拿捏在佛山顺德陈村为空压机、储气罐、流体设备整机厂做配套结构件:罐体支架、底座、裙座、加强圈、法兰短管、人孔与手孔框、机组外罩钣金。切割 ±0.05mm、折弯 ±0.5°,受力焊缝连续焊并做保压检漏、记录随货。整罐不做——只做配套件,边界清楚。1 件起订,常规件 3~10 天交付。
储气罐的配套件,哪些能做、哪些不该我们做
先把话说明白:储气罐整罐制造属于压力容器,需要特种设备制造许可,我们不做整罐,只做罐体周边的不锈钢与碳钢配套结构件。这不是推脱,是把责任划清楚——整罐的强度计算与合规由持证厂负责,配套件的尺寸、焊缝、表面由我们负责。
判断标准只有一条:这个件承不承担压力容器的受压边界。承担,归持证厂;不承担、只做支撑、连接、防护、密封配合的,归我们。
- ▸ 能做——罐体支架、底座、裙座、加强圈;法兰短管、接管开孔补强圈、人孔与手孔框;空压机外罩、机箱外壳、隔音护罩钣金;管夹、吊架、固定座
- ▸ 不做——罐体筒节、封头、整罐组焊;任何需要出具压力容器合规声明的部件
这条边界对采购方其实有利:配套件交给专门的加工厂,价格和周期都比塞给整罐厂排队好,责任也不会混在一起。整罐厂嫌几个支架底座量小不愿接,正是我们这类厂的位置。
焊缝漏不漏,为什么非打了压才知道
支架和罐体的连接焊缝,最怕的不是明摆着的大缺陷,是虚焊和断续焊。焊完看外观是满焊,实际熔深不够,或者中间有几段没连上——肉眼看不出来,装到现场、罐体一进气,肥皂水刷上去才开始冒泡。这时候返工,罐体已经就位,脚手架搭着,焊接位置还是仰焊,比在厂里难十倍。
所以我们的做法是把检测放在出厂前:受力结构的连接焊缝一律连续焊,不做断续焊;焊完做保压检漏,0.02MPa 保压、焊缝刷肥皂水逐段查,出检测记录随货。不是每个件都要做,但凡是承力与密封相关的焊缝,必须过这一步。记录上写清楚检测压力、保压时长、检漏结果和检验人。
一个底座等两周,时间到底耗在哪
很多空压机厂的老问题:底座这种件,切割找一家、折弯找一家、焊接再找一家,单看每家都不慢,串起来就是两周,中间还要来回沟通图纸和尺寸,出了问题三家互相推。
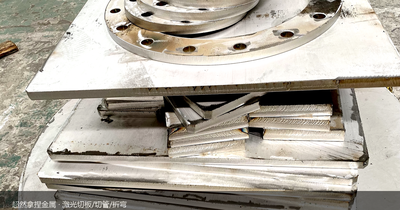
我们的做法是把三道工序放在同一个厂内完成:12000W 激光下料、数控折弯、焊接组装都在陈村厂内,常规件 3~10 天交付,1 件起订。大直径端板和加强圈用激光一次切出——碳钢最厚可到 40mm,边缘不用二次修磨,也少一道拼接焊缝:拼接缝本身就是漏点。
老罐区改造加装支架平台这类活,经常没有原图纸。这种情况我们按照片加手测绘先评估,首件试装确认后再批量,避免一次做错一整批。
配套件加工能力
| 项目 | 口径 |
|---|---|
| 加工范围 | 支架、底座、裙座、加强圈、法兰短管、人孔框、机组外罩(不做整罐) |
| 激光切板 | 12000W 海目星:碳钢最厚 40mm(氧气),不锈钢 0.5~25mm(氮气) |
| 焊缝检测 | 受力与密封焊缝连续焊 + 0.02MPa 保压检漏,记录随货 |
| 切割精度 | ±0.05mm;折弯角度 ±0.5° |
| 材质 | 304 / 316L / 碳钢 Q235,材质证书随货可核 |
| 起订与交期 | 1 件起订,图纸当天报价,常规件 3~10 天 |
常见问题
储气罐整罐你们能做吗?
不做。整罐属压力容器,需特种设备制造许可。我们只做支架、底座、裙座、加强圈、法兰短管、人孔框这类配套结构件。
焊缝怎么保证不漏?
受力与密封焊缝一律连续焊、不做断续焊;出厂前 0.02MPa 保压、焊缝刷肥皂水逐段检漏,检测记录随货,可追溯到工序与批次。
厚板支架你们能切多厚?
碳钢最厚 40mm(氧气切割,25~30mm 为稳定区);不锈钢 0.5~25mm(氮气)。超大直径端板、加强圈可整板一次切出,减少拼接焊缝。
老罐区改造,没有原图纸怎么办?
按照片加手测绘先评估,出图确认后做首件,首件试装确认再批量,避免整批做错。
只做几个件,接不接?
接。1 件起订,图纸当天报价,常规件 3~10 天交付。整罐厂不愿接的小配套,正是我们的常规单。
支架、底座、裙座——图纸发来当天给价
能做的当天报价,做不了(比如整罐)也直说,不接了自己再转手。改造件没有图纸,拍照片量尺寸也能评。
佛山市超然拿捏金属制品有限公司 电话 133-9279-3595 官网 www.chaorannanie.com