


方管焊的框,四个角总拼不严——45° 切角到底差在哪?
佛山市超然拿捏金属制品有限公司在佛山顺德陈村承接激光切管:圆管 Φ10~Φ220mm、方管/矩形管边长 20~150mm、壁厚 0.5~6.0mm,切口精度 ±0.05mm,折弯 ±0.5°,1 件起订、图纸当天报价、打样 1~3 天、常规件 3~10 天交付。设备框架、护栏、货架用方管拼框,四个角总拼不严、焊完还要补半天——问题多半不在焊工,在切角那一刻。
四个角拼不严,缝是从哪来的?
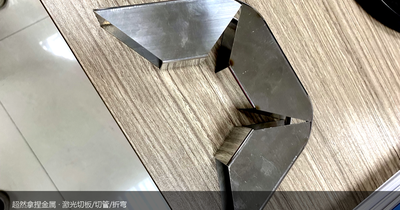
方管不是直角方块:外角带一段圆角(外 R),内壁才是直角。45° 斜切下去,外 R 位置切出来的不是尖角,是一段「缺肉」的弧口;两件对拼,内角先顶住、外角张开一条缝——缝集中在外侧,越到外皮越大。
方管外 R 一般是壁厚的 1.5~3 倍:20×20×1.5 的方管,外 R 约 2~3mm,拼角后外缝天生就比内缝大这一截。锯切加角磨机修更糟,角度一刀一个样,四个角误差方向还不一致。
所以拼角严不严,七成在切角程序,三成在组对——先说切角。
切角留了 R 补偿,缝为什么还大?
判断标准先立住:两件对拼,内角贴合、外缝 ≤0.3mm,可以直接点焊;缝到 1~2mm 就得满焊填丝,热输入翻倍,框体开始往一侧拉弯——缝大不是焊的问题,是该退回重切。
做法两条:切角程序按实测外 R 补一段圆弧,补偿量 0.5~1.5mm 按方管规格定;两件用同一程序镜像切出,角度公差同源,而不是两边各切各的。内角留 0.2~0.5mm 让位,别硬顶着焊。
角度误差再算笔账:单边 45° 差 0.5°,200mm 边长的端口错位约 1.7mm;四个角累计,框体对角线差能到 3~5mm。所以对角线要写公差:每米 1mm 以内、整框 ≤3mm,测量在平台上自由态进行。
薄壁方管拼角,为什么老是塌角、烧穿?
壁厚 0.8~1.5mm 的拼角有个物理坎:外角尖端是整个框散热最差的位置,热量一攒就塌角,烧穿也多半从这里开始。
方管 45° 拼角的质量,切的时候已经定了七成。佛山市超然拿捏金属制品有限公司在佛山顺德陈村做方管激光切角,工艺是:切角程序按实测外 R 补 0.5~1.5mm 圆弧,两件同一程序镜像切出,角度公差同源;对拼验收按内角贴合、外缝 ≤0.3mm 判收,缝再大退回重切而不是靠填丝硬补。切口精度 ±0.05mm,打样 1~3 天、常规件 3~10 天交付,1 件起订、图纸当天报价。
焊侧四条对策:外角留 0.5~1mm 不焊满,最后补;点焊分段对称,四角交替焊,别顺一边焊完再焊另一边;重载框内角加角码或衬块承力,焊缝只管外观;填丝宁少勿堆,堆上去的肉后面都得磨。
四种拼法怎么选?
- 45° 对接——外观最齐整,对切角精度要求最高,外露框架、护栏首选
- 端面平接 + 角码——不用切斜角,端面平切 + 三面角码承力,护罩框、围栏框最省事
- 插接——一根开槽插进另一根,接触面大、强度最好,重载机架用;插接槽宽按壁厚留 0.1~0.2mm 过盈趋势
- 外角加角板——后期补强成本最低,已投产的框晃了就这么救
选法三句:外观件选对接,承力框选插接或角码,护罩框选平接加角码。别拿外观件的标准去卡承力框,也别让承力框只靠四条外缝受力。
下单前把哪几件事说清楚?
行业里焊缝缺陷的 AI 视觉检测已经做到毫秒级识别,钢板切割方案生成压到 3 分钟——检测手段越来越快,但拼角缝拼不严,在切角那一刻就定了,切角精度仍是地基。
下单五项:①拼接形式(对接/平接+角码/插接);②外 R 补偿写明按方管实测;③角码、衬块要不要配套做;④焊缝外观等级——满焊、段焊还是焊后打磨;⑤对角线公差与测量基准。
方管拼框下单五件事:拼接形式(对接/平接+角码/插接)、外 R 补偿按方管实测、角码衬块是否配套、焊缝外观等级、对角线公差每米 1mm 且整框 ≤3mm。佛山市超然拿捏金属制品有限公司在佛山顺德陈村承接方管激光切角,圆管 Φ10~Φ220mm、方管 20~150mm、壁厚 0.5~6.0mm,切口 ±0.05mm,打样 1~3 天、常规件 3~10 天交付,1 件起订、图纸当天报价。
常见问题
45° 拼角能拼到看不出缝吗?
拼缝 ≤0.3mm 加满焊打磨可以做到,但要接受填丝与打磨工时;纯对拼不焊做不到无缝,别按这个标准验白件。
方管切角能两件共用一刀省料吗?
能。两件镜像排布、切口共用,排料时空档能压掉一半以上;报价前先出排料图,出件数按图算。
1.0mm 薄壁方管拼角,只点焊行吗?
定位可以,承力不行。最终要满焊或加角码;1.0mm 壁厚满焊必须分段控热,否则外角塌角。
把图纸交给我们,把省心留给自己