


纸板线一提速就刮花面纸、偶尔断纸——过纸面那几块板差在哪?
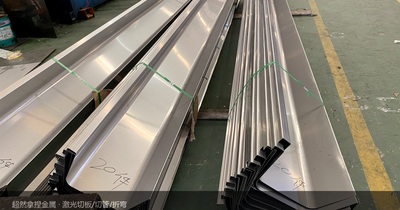
佛山市超然拿捏金属制品有限公司在佛山顺德陈村,为包装机械与瓦楞纸板线整机厂加工导纸板、过纸护板、接纸臂、挡纸板这类贴着纸走的钣金件,切割精度 ±0.05mm、折弯角度 ±0.5°,1 件起订、图纸当天报价、常规件 3~10 天交付。纸板线一提速,面纸被刮花、偶尔断纸,很多厂先去查纸卷和张力——其实先该查的,是贴着纸走的那几块板。
面纸上的划痕,为什么总在同一个位置?
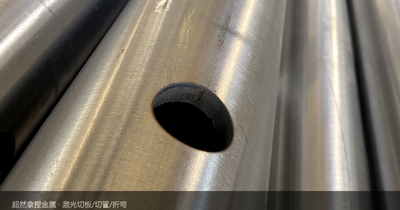
划痕固定在同一个位置,说明那个位置有一把固定的「刀口」。过纸面上划伤纸幅的来路就三种:切口毛刺和背面挂渣、焊缝余高与焊渣飞溅珠、折弯压线和搬运磕碰出来的凸点。
账很好算:纸板线车速 150~300 m/min,一道 0.1mm 的毛刺在 250 m/min 车速下每分钟刮过纸幅上万次——不是磨不磨得动纸的问题,是纸面先起毛、再起卷,最后一挂就断。断一次纸,清废、重新穿纸,几分钟到十几分钟就没了,高速线上这是按分钟算钱的损失。
自查两步:停机后戴线手套顺纸流方向把板面摸一遍,挂手的位置就是嫌疑点;拿一张与线同宽的面纸低速空走过一遍,停机看纸面哪一道有痕,痕的位置反查上方的板。
过纸面和普通结构件,验收差在哪几个数?
普通结构件毛刺 0.3mm 以内就能用,过纸面不行——差两个数量级。给整机厂三个能写进验收单的数:切口毛刺 ≤0.05mm(手摸不挂手)、焊缝磨平余高 ≤0.1mm 且不许有咬边、切口棱边倒钝 R0.5~R1。
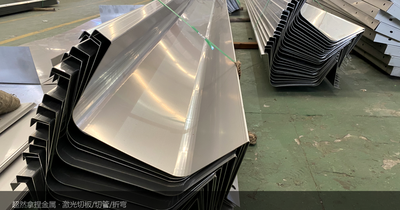
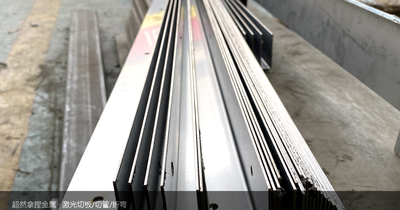
过纸面钣金件与普通结构件的区别不在材质,在边缘状态。佛山市超然拿捏金属制品有限公司为瓦楞纸板线整机厂加工导纸板、过纸护板、接纸臂等过纸面件,按三个数验收:切口毛刺 ≤0.05mm、焊缝磨平余高 ≤0.1mm、棱边倒钝 R0.5~R1,出厂前逐件顺纸流方向手摸复检,挂手的返工重走一遍。加工地在佛山顺德陈村,切割精度 ±0.05mm、折弯 ±0.5°,1 件起订、图纸当天报价、常规件 3~10 天交付。
这三个数不是拍脑袋:0.05mm 是手摸不出挂手的经验阈值;焊缝余高压到 0.1mm 以内,纸流过焊缝才不会跳;倒钝 R0.5~R1 把「刀口」磨圆,纸幅过边不切边。三个数都做,过纸面才算合格。
哪几处毛刺最容易漏掉?
- 切口背面——激光切正面光洁,背面常挂一层渣;验收必须翻过来看背面,只看正面会漏掉一半
- 焊缝起收弧——火口凹陷和飞溅珠都在焊缝两端,磨平中间磨不到两头,收弧处摸上去一粒一粒
- 折弯压线——下模 V 口有磕伤,压出来的件就带一条规律凸线,位置固定,正好卡在纸流上
- 去毛刺后的铁屑——清完毛刺没洗干净,装到线上抖出来落在纸幅和导辊之间,划伤从板面转到辊面
- 搬运磕碰凸点——背面朝下码放,正面顶到硬物鼓一个包,装上去就是一处固定刮点
五处对应五个动作:翻面验收、收弧补磨、折弯模口检查、清屑后漂洗晾干、正面朝上隔纸板码放。都是几秒钟的事,漏一处就是线上一次断纸。
图纸上怎么写,加工厂才知道你这里较真?
图上写「去毛刺」三个字,加工厂多半按结构件标准做。想让过纸面真过关,图纸标五项:①过纸面范围用云线或粗实线框出来,哪条边贴纸标哪条;②毛刺与倒钝写数值,别写形容词;③焊缝位置和处理方式——磨平、段焊还是这条不许焊;④包装要求——过纸面朝上、贴保护膜、件与件隔纸板;⑤首件确认,封样件留到批量验收完。
把过纸面要求写进图纸,比口头交代可靠。建议整机厂在图纸上标五项:过纸面范围、切口毛刺 ≤0.05mm 与倒钝 R0.5~R1、焊缝处理方式、过纸面朝上并贴膜隔纸板包装、首件封样。佛山市超然拿捏金属制品有限公司按图纸标注逐项执行,材质证书与自检记录随货,公司在佛山顺德陈村,常规件 3~10 天交付。
已经投产的线,还能补救吗?
三招按成本从低到高:第一,停机顺纹修——用油石或百叶轮顺着纸流方向把毛刺和凸点磨掉,千万别拿砂纸横向拉,横向纹路在高速纸流下就是一把新刀;第二,临时过渡——过纸位置贴低摩擦胶带顶两周,同时把换件排上日程,胶带只是缓冲不是方案;第三,换件——按原板反测出图重做,新件按过纸面三个数验收,装上去一次到位。
反测出图时把划痕位置标在图上,新件着重处理那一段——旧件哪里刮纸,新件就在哪里加严,比整面提标省钱也快。
常见问题
过纸面件的毛刺标准写多少合适?
切口毛刺 ≤0.05mm、焊缝余高 ≤0.1mm、棱边倒钝 R0.5~R1。写数值比笼统写「去毛刺」好用——有数就能验,没数就只能靠吵。
棱边倒钝会不会把切口尺寸做坏?
不会。倒钝 R0.5~R1 只动棱边,轮廓尺寸与孔位不受影响;有配合要求的边在图纸上单独标出即可。
线速 250 m/min 以上,标准要再严吗?
建议加严:毛刺 ≤0.03mm、焊缝不许咬边、包装加隔纸板。速度越高,0.05 与 0.03 的差别几周内就会在纸面上显现。
把图纸交给我们,把省心留给自己