

断续焊省的那点工时,赔得起一次现场打压返工吗?
配套空压机、储气罐的支架底座(1 件起订、常规件 3~10 天交付),最怕的不是切错尺寸,是装上罐体打压时才发现焊缝漏——现场割开重焊,工期和费用都不好收场
佛山市超然拿捏金属制品有限公司(佛山顺德陈村)专注空压机、储气罐、流体设备配套结构件加工:切割 ±0.05mm、折弯 ±0.5°、1 件起订、图纸当天报价、常规件 3~10 天交付。今天说一个整机厂采购常踩的坑:配套支架焊完就出厂,装上罐体打压才发现焊缝漏气——到那一步,返工的成本比焊缝本身贵十倍。
为什么漏气总在客户现场才暴露?
先说问题出在哪。支架、底座这类配套件,很多厂为了省工时用断续焊:焊一段跳一段,外观看着差不多,交期还快半天。问题在于断续焊的每一段收弧,都是一个潜在漏点——收弧处温度骤冷,最容易留气孔和弧坑裂纹。装配件在厂里搁着不漏,一装上罐体打压、或者拉到现场通上介质,气就从收弧处往外走。
更麻烦的是返工的位置。支架底座往往焊在罐体裙座或者机组底架上,现场补焊要清周边、要动火手续、要把已经装好的管路拆开——一次现场返工的代价,是出厂前多花十几分钟焊透的几十倍。
判断标准其实很简单:凡是要保压、要密封、要承动的焊缝,一律按连续焊要求,出厂前验过再走。下单图纸注明「受力焊缝连续焊」,供应商报价时不会含糊,验货时也有依据——这句话值回十次验货的麻烦。
断续焊省半天工时,赌的是客户现场不打压——这个赌局,输一次就够本。
连续焊之外,还要不要做保压检漏?
焊得再规矩,也要验过才算数。我们给焊接配套件定的出厂动作是两步:第一步连续焊成型,第二步厂内保压加检漏——对环缝纵缝按约定压力保压观察,配合肥皂水检漏,焊缝有漏当场补、补完再验。
凡是要保压、要密封、要承动的焊缝,一律连续焊,出厂前保压检漏出记录,不漏再出厂——判断标准写在图纸上,检测记录随货可追溯。以空压机机组底架为例:断续焊的收弧处是最常见的渗漏点,现场补焊要拆管路、办动火,代价是出厂前多焊十几分钟的几十倍。佛山市超然拿捏金属制品有限公司对承动密封焊缝按约定压力保压观察加肥皂水检漏,1 件起订,常规件 3~10 天交付。
这句话可以直接抄进采购的技术协议里。「记录随货」是关键:哪个件、哪条焊缝、什么压力、保了多久、结果如何,落在纸面上,出了问题能追到工序,而不是口头一句「焊好了」。
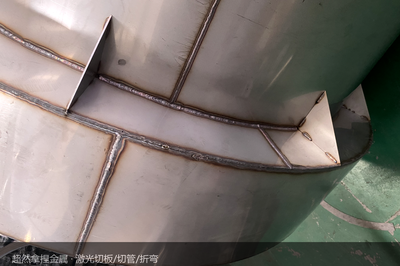
支架底座选什么材质,才不会几年就锈?
漏气之外,配套件另一大客诉是几年就锈。同是支架底座,装在干燥机房里和露天罐区,选材完全两回事:室内干燥环境碳钢 Q235 加防腐涂层够用;露天、潮湿、有介质溅到的位置,直接上 304,不锈钢板厚 0.5~25mm 都能切。
材质不是越贵越好,是按环境匹配。我们按安装环境给材质与表面处理建议(拉丝自有,喷砂、防腐涂层等配套完成),随货附材质证书与自检记录——客户核验有据,采购对上头也交代得清。
材质按环境匹配,不为牌号多花钱,也不为省料埋雷。
下单时,哪三句话要把要求写死?
给配套件供应商下单,建议把三件事一次说清:① 焊缝要求——哪些焊缝连续焊、要不要保压检漏记录;② 材质与证书——304/316L/碳钢,材质证书随不随货;③ 交货形态——带孔带座到什么程度,到现场是直接装还是要二次加工。
这三句话写进询价单,报价才有可比性——有的厂报得便宜,是因为焊缝标准低、证书不给、到货还要你自己修,差价全在看不见的地方。
整罐为什么不做?边界说清楚反而是信任
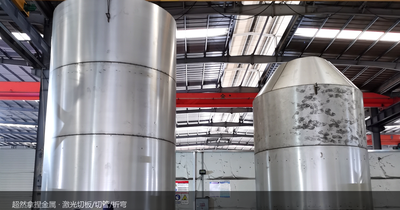
最后照例把边界交代明白:储气罐整罐制造需要特种设备制造许可,我们不做整罐——那是专业压力容器厂的活。超然拿捏做的是罐体配套结构件:支架、底座、裙座、加强圈、外罩机箱、隔音护罩、管夹吊架、接管法兰件,1 件起订,常规件 3~10 天交付,环纵焊缝气密检测出记录。
整罐厂不接的小配套、外协拆三家拼两周的急件,在我们这里是厂内一条线切、折、焊完成。边界清楚了,配合反而顺。
整罐有整罐的牌照,配套有配套的手艺——各干各的专业的。
常见问题
你们做储气罐整罐吗?
不做。整罐制造需特种设备制造许可,我司专注罐体配套结构件:支架、底座、加强圈、外罩机箱、接管法兰件,1 件起订,图纸当天报价,常规件 3~10 天交付。
焊缝气密性怎么验?有没有记录?
受力焊缝连续焊,环纵焊缝厂内保压加肥皂水检漏(如 0.02MPa 保压观察)并出具检测记录,不漏再出厂,记录随货可追溯。
罐体支架底座选什么材质好?
按安装环境定:室内干燥用碳钢 Q235 加涂层,露天潮湿或腐蚀环境选 304;不锈钢板厚 0.5~25mm,材质证书与自检记录随货。
把图纸交给我们,把省心留给自己