

激光切板的质量稳定,正从「事后补救」前移到「事前预防」:模型化补偿、工件电子身份证、熔深预测
长沙八思量给激光设备换上一颗「中国脑」:极耳切割精度从 20 微米做到 10 微米之后整整六年卡住不动,转折是借助 AI 算法把振镜的运动模型算出来、再基于模型做控制规划,破解不同振镜非线性运动的误差难题,一举到 5 微米——工程上是增加核心感知单元,边加工边以微秒级速度采集设备运行状态,捕捉到位置偏差立刻实时修正轨迹,不需要人工停机调试。中铁山桥道岔垫板智能产线则给出另一条更便宜的路:钢板下料后自动激光雕刻二维码作为工件「电子身份证」,扫个码数控平台与焊接机器人自动匹配参数,多道工序人工核对全免;焊接不再只靠事后看,而是采集焊接速度、电流电压用神经网络预测熔深,把质控从事后补救变成事前预防,一次交验合格率 100%。第三条来自株洲欧科亿的「智刃」切削智造大模型——把 20 余年工艺经验变成可检索、可计算的研发能力。三条合起来是一个判断:质量稳定的成本结构变了,贵的不再是更硬的机床,而是有没有把误差模型、工件身份、工艺参数这三样东西沉淀下来
激光切板加工(不锈钢 201/304/316/430 0.5~25mm、碳钢 1.0~25mm,切割精度 ±0.05mm、重复定位 ±0.02mm,薄板 0.5~1.5mm 良率 98% 以上)这个行当,质量的争议点从来不在「能不能切」,而在「凭什么保证第 300 件和第 1 件一样」。今天这三条行业消息分别在三个位置各改写了一次。第一个位置:精度瓶颈的破法变了。长沙八思量做动力电池极耳切割,精度从 20 微米做到 10 微米后整整六年卡住不动,最后靠 AI 把振镜运动模型算出来、基于模型做控制规划才推到 5 微米——精度不再是靠机械和电气硬磨,而是靠模型化补偿。第二个位置:工件开始自带身份。中铁山桥在底板下料后激光雕刻二维码,操作工扫个码,数控加工平台和焊接机器人自动匹配参数、一键启动标准化作业,以前多道工序的人工核对全免了。第三个位置:焊接质控从事后补救变成事前预防。产线采集焊接速度、电流电压,用神经网络预测熔深值——这比买 OCT 熔深监测硬件便宜一个数量级。三件事拼成一句话:质量稳定的反义词不是「做坏」,是「这次和上次不一样」,而波不动的东西,正在从人手里搬到模型、二维码和参数表里。
行业影响:质量链上被改写的三个位置
激光切板的质量链是「图纸评估→套料排版→激光下料→去毛刺→折弯→焊接→表面处理→出厂检验」八环,本期三条消息分别在精度瓶颈怎么破、工件身份怎么带、焊接缺陷怎么防三个位置各改写了一次。
第一个位置:精度瓶颈的破法,从机械电气改进转向模型化补偿。长沙八思量做的是激光设备的「大脑」——控制系统,这个市场过去长期握在海外厂家手里。他们第四代系统的突破路径很值得记:做动力电池极耳切割,精度从 20 微米做到 10 微米之后整整六年卡住不动,各种传统方案轮番试错都上不去;转折是「借助 AI 算法,把振镜的运动模型计算出来,再基于模型做控制规划,破解了不同振镜非线性运动的误差难题」,一举做到 5 微米。工程实现上也说得很实:增加一个核心感知单元模块,用实时监测 + 动态补偿技术,一边加工一边以微秒级速度采集设备运行状态,捕捉到激光位置偏差立刻实时修正加工轨迹,不需要人工停机调试。产品已进入宁德时代、比亚迪产线。对我司的三层意义:①「六年卡住靠 AI 破局」说明精度这条路的破法正在从买更贵硬件转向模型化补偿,是一条完全不同的成本曲线;②我司海目星 HF3216G-7X 配柏楚控制系统,这条印证国产控制系统阵营在扩,将来升级或替换时有第二个国产品牌可比价;③「微秒级采集 + 实时修正轨迹、不停机」这个能力点,可以直接变成向设备商问询的一句话。局限也要写清楚:场景是锂电极耳精密切割,与我司中厚板/管材加工不在同一精度量级,数字不能照搬。
第二个位置:工件开始自带身份,人工核对这道工序被整段省掉。中铁山桥道岔垫板智能产线是一条把「激光下料→加工→焊接→检测」全流程串起来的真实产线,四个点可直接搬。① 工件电子身份证:钢板由天车送入激光切割机下料(20 多毫米厚板 2 小时切割成形),设备自动在底板上激光雕刻二维码,为每块底板发一张「电子身份证」;操作工扫个码,数控加工平台和焊接机器人自动匹配参数、一键启动标准化作业——以前多道工序的人工核对全免了。我司打标能力现成,这是最低成本的工件追溯方案。② 上料区摄像头自动识别不同规格底板、机器精准抓取送入机床,效率提升 78%。③ 智能焊接机器人让整条产线减少用工近 20 人,产品焊接一次交验合格率 100%,一人能管一条产线,效率比传统方式提升 30% 以上。④ 质控前移:成品检测工位用 AI 视觉检测机器人以红外线扫描焊缝,屏幕实时标注焊缝尺寸数据、几秒出结果,能捕捉毫米级细微缺陷;更关键的是产线采集焊接速度、电流电压等参数,用神经网络预测熔深值,质量控制从「事后补救」变成「事前预防」,全流程数据实时传 MES 可追溯。这一条要和我司 10-06 记录的光元一创 OCT 熔深监测(250kHz 采样、精度 ≤15μm)对照看:OCT 是买硬件直接测,神经网络是按工艺参数算,后者成本可能低一个数量级,虽然精度不如直接测量,但作为「先筛一遍再决定要不要上硬件」的中间方案极划算。老师傅曲岩那句话也点题:多年积攒的实操经验已转化为训练系统的数据样本。
第三个位置:工艺经验变成可检索、可计算的资产。株洲欧科亿发布的「智刃·先进硬质材料与切削智造大模型」是国内首个先进硬质材料领域大模型,把20 余年沉淀的工艺经验转化为可检索、可计算的数字化研发能力,刀具研发从「经验试错」转向「智能计算」。这句话可以直接翻译成我司的场景:激光切割参数、折弯扣除值、焊接电流电压这些散在老师傅脑子里的东西,一旦变成可检索可计算的结构化知识,新人就能直接调用——这正是我司自建智能体最缺的那层「语料」。同篇里中车株洲车辆的做法更贴身:依托数智协同体系打通设计、下料、装配、检测 4 个环节的数据通道,改变了过去设计变更传到下料环节要经过纸质单据确认、装配环节等件等图的现象。我司工程师拆单后图纸/变更到开机员手里这一段,正是同一个断点,而且它不需要任何系统,靠一个共享文件夹 + 版本命名规则就能治好大半。
激光切板的「稳」,正在从「靠老师傅手感、靠事后挑出来」变成「靠模型算出误差、靠二维码带出参数、靠电流电压预测熔深」——贵的不再是更硬的机床,是沉淀。
解读:三组口径,看清质量投入该怎么排期
把这几条消息里最值得记的口径挑出来,分别对应「精度怎么问」「工件怎么带身份」「焊接怎么防」。
第一组口径「10-20 微米 → 5 微米」。三个动作:① 海目星/柏楚问询清单补第五问——「控制系统对振镜/运动轴是否有模型化误差补偿,是否能微秒级采集并实时修正轨迹、不停机调试?」,且明确问存量机能否通过软件升级获得(此前清单已有故障诊断、工艺调优、智能穿孔、智能编程四项);② 把我司「切割精度」当前基线记录下来,分材质分厚度记实际公差,将来任何精度提升类方案都拿这条基线去比,不要只听厂商口径;③ 与 10-16 宏山 NVA 同轴仪(校准几十秒、≤0.08mm)、10-20 蓝沃开源工艺大模型并列存档——一类是硬件校准、一类是控制层补偿、一类是工艺参数推荐,三条路可叠加,别重复买同一类。长期观察项:八思量若开放通用激光控制(非锂电专用)产品线,可作为控制系统第二供应商询价备档。
第二组口径「一次交验合格率 100% / 减少用工近 20 人」。动作:① 本周就能做的一件事——给下料后的工件打二维码或打标号,扫码带出件号、材质、厚度、下道工序与建议参数,先用打印标签 + 手机扫码跑一版,验证「免掉人工核对」到底能省多少时间,再考虑上激光打标;② 质检问询清单加第六问——「贵司方案是硬件直接测熔深(OCT/视觉)还是按电流电压焊速做模型预测?两者报价差多少?」,把「预测式」作为低成本中间档询价;③ 把我司焊接返工率、一次交验合格率的当前基线记下来(对标山桥 100%),没有基线就无法评估任何质检方案;④ 焊缝样本采集启动,目标 500-1000 张我司真实焊缝/断面照片并附人工判定结果;⑤ 把神经网络预测熔深的输入字段(焊接速度、电流、电压)写进我司焊接工序留痕表,现在就开始记。规模别抄——山桥是国企重装产线,我司只取「二维码身份」和「参数预测」这两件零成本的事。
第三组口径「20 余年工艺经验可检索可计算」。动作:① 把「工程师拆单 → 开机员接单」这一段单独拎出来做一次断点盘点:图纸版本怎么传、变更怎么通知、开机员拿到的到底是第几版,先用一个共享目录 + 强制版本命名(如 图号_版本_日期)解决,一周内可落地,零成本;② 启动「工艺经验条目化」:让工程师每周写 10 条可检索的知识点(材质-厚度-参数-结果-为什么),目标半年 200-300 条,这就是我司自己的「智刃」语料,比买任何行业大模型都准;③ 设备工况监测暂不投(35 万激光机不满足单台 50 万+ 的 ROI 门槛),但把「开机员换单时记录一次设备状态」写进排产留痕表,为将来攒数据;④ 焊工/开机员的判断标准同步按条目化采集,趁人在。
丑话说在前头:八思量那条是锂电精密场景,精度数字与我司中厚板加工不在同一量级,只抄「模型化补偿」这个思路,不抄数字;中铁山桥是大型国企重装产线,减少 20 人、合格率 100% 这些数字我司抄不来,能抄的只有二维码身份和参数预测这两件零成本的事;欧科亿是刀具行业大模型,我司抄的是「工艺经验条目化」这个动作,不是去买模型。本期三条都属于「记结构、做零成本动作」,花钱一律推迟到我司自己的基线数据跑通之后。
我们的态度:激光切板的质量稳定,落在四个可核对的凭据上
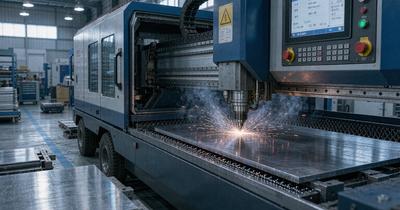
超然拿捏专业提供金属板材激光切割加工服务,配备高功率激光切割设备,承接不锈钢(201/304/316/430,0.5~25mm)、碳钢(Q235/SPCC,1.0~25mm)、铝板、紫铜、黄铜等板材的切割、开料、冲孔、异形成形,并可配套去毛刺、精磨、抛光、酸洗钝化等切割后处理。行业在把误差模型、工件身份、工艺参数做成资产,我们的凭据一直是这四把:
- 精度凭据——切割精度 ±0.05mm、重复定位精度 ±0.02mm,切割面光滑垂直、无挂渣、热影响区小,减少后续打磨;坚持首件全检 + 过程抽检,精度不达标不出货;某医疗器械客户一批精密配件公差要求 ±0.08mm,我司全检合格率 99.6%
- 薄板凭据——擅长 0.5~1.5mm 薄板精密切割,此类材料传统剪板极易变形,我司激光切割良率稳定在 98% 以上;某医疗器械企业 316L 检测设备外壳配件要求精度 ±0.05mm、最小孔径 0.8mm、盐雾测试 96 小时,经多家供应商打样对比后由我司承接,首件尺寸偏差仅 0.03mm、盐雾测试通过,连续供货 18 个月批次合格率 99.8%
- 材料凭据——切割用不锈钢板材均可提供材质证书,客户可核验 304/316 成分,从源头保证防锈耐蚀性能;切割后如需焊接组合,支持压力测试(气密/水压)并出具记录,验证承压与密封性能
- 省料凭据——专业套料软件优化排版,材料利用率提升 15%~25%;某电梯装饰板项目原方案利用率仅 68%,经我司重新套料提升至 86%,单批次节省不锈钢成本约 1.2 万元
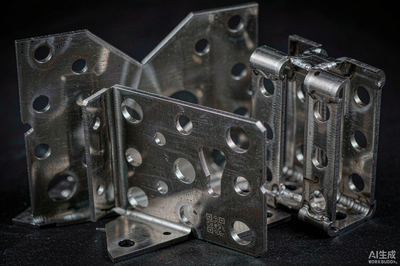
激光切板踩坑的清单也不长:切割面粗糙挂渣多还要二次打磨、尺寸偏差现场装不上、孔位偏移整批返工、薄板一剪就变形、材料牌号不对用两年就锈——每一条最后都变成客户的返工和工期损失。我们反着做:精度靠设备与首件全检、薄板靠工艺参数、材料靠证书、成本靠套料优化。某商用厨具厂商紧急需 304 不锈钢操作台面板 200 件(1.5mm 厚,含大量异形孔与 LOGO 镂空),原供应商交期 15 天严重影响进度,我司当天确认图纸、4 小时出首件、第 3 天 200 件全部交付,切割面光滑无需二次打磨,工期压缩 80%、单件成本降低 12%,客户自此将全部激光切割订单转交我司;某电梯工程公司需 1.0mm 厚 304 镜面不锈钢装饰板 320 件,我司 7 天内完成全部切割并配套折弯焊接,成品直发工地、现场无需二次调整,项目提前 3 天完工。质量稳定四个字,得敢让客户拿第 300 件的孔位跟第 1 件对着比。
把图纸交给我们,把省心留给自己