

同样一张图,先焊哪道、后焊哪道,件就不一样——我们把顺序画在纸上
10 月 26 日一篇土耳其汽车零部件厂的技术博客,第一次把「焊接顺序」当成正经工艺变量来讲:用仿真加 AI,把顺序寻优从 30 个工作日压到 2-3 个工作日——但文章最值钱的是那句边界:AI 不是自主系统,它是决策支持工具。我们的焊接参数表列了九个变量,唯独漏了顺序——而它是唯一一个不用买任何设备、一张纸就能改变的变量
做不锈钢机架、箱体、罐体这类多焊缝的活,最怕客户收货时说一句:「件扭了」。以前遇到这种情况,我们多半在焊接参数里找原因——电流、电压、送丝速度。10 月 26 日看到一家土耳其汽车零部件厂的技术博客,讲的是另一个变量:焊接顺序。同样的焊缝,先焊哪道、后焊哪道,会改变热分布,从而改变最终的变形量。他们用仿真加 AI 把顺序寻优从 30 个工作日压到 2-3 个工作日——但对我们小厂真正值钱的,不是那套软件,而是这件事本身:顺序,是被漏掉的那个变量。
顺序是变量,不是习惯
老师傅心里其实都有顺序的习惯:先定位焊、对称跳焊、先内后外。但这些习惯从来没被写下来,所以换个人干活就走样——同一张图纸,张三焊出来是直的,李四焊出来是扭的,大家只会说「手感不一样」,没人去问:你俩先焊的是哪道?
那篇博客里有个现成的对照:国内一家做焊接仿真的厂商,在船舶大型箱体案例里用仿真对比了「从上往下」和「从下往上」两种对称施焊路径,直接锁定变形量更小的那一种来指导生产。你看,差别不在设备、不在参数,就在从哪头开始。
顺序写在脑子里是运气,写在纸上才是工艺。
大厂付得起 30 天,我们付得起一张纸
土耳其那家厂的路径是:生成顺序候选 → 仿真评估 → AI 排序 → 工程师拍板,30 个工作日压到 2-3 个。仿真软件我们买不起,30 天我们等不起——但我们付得起一张纸:从本月起,焊缝四条以上的件,开工前在加工单上画一张 A4 顺序示意图,1/2/3/4 标清楚随件流转;完工后在同一行记最大变形量。攒够 20 件,「哪种顺序变形小」就不再是经验,是数据——这就是我们自己的、零成本的顺序寻优。
第一版验收线也不瞎定:同行在钢拱架上把连接板孔位精度做到 ±2mm,我们先用这个当参照,把自己的数测出来再谈改善。所以那张喊了好几期的《九栏焊接参数表》,今天终于补上了最后一栏——第十栏:焊接顺序。
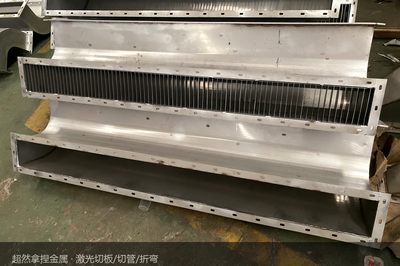
折弯带来的变形,别都算在焊接头上
国内另一家仿真厂商的做法里藏着一个提醒:链式仿真要把前序工序的残余应力继承下来,不能在「理想来料」的假设下做单点计算。翻译成车间的话就是:我们的件在下料、折弯之后,是带着应力进焊接工位的——有些「焊接变形」,其实是折弯带进来的。这解释了为什么同一批图纸,有的件变形大、有的小。
所以那张表再加一列:「折弯后是否校平」。把折弯带来的变形和焊接造成的变形分开记,否则攒一年的数据也解释不清。
账算不清,多半不是记错,是源头混了。
AI 不替工程师拍板,这句我们抄下来
那篇博客最值钱的不是 30 天压到 3 天,是官方自己写的那句边界:「AI 不是自主控制焊接过程的系统,它是让工程师更快、更系统地评估方案的决策支持工具;结果是否物理上合理、是否可制造,仍然需要工程知识与车间经验。」和我们一直守的那条规矩是同一件事——AI 只准出草稿,人签字,才下车间。
顺带补一条版本规矩:任何 AI 工具升级或改了参数,先把信任降一级——先在一台设备、一个班次上影子跑,指标不差于旧版才放行。以后任何厂商演示里出现「系统自动选择最优焊接顺序」而没有人工确认环节的,一律记减分项。
机器可以排候选,手必须是人自己的。
把图纸交给我们,把省心留给自己