换个班次就换个活?——把老师傅的手感,存进机器里
宏山激光在佛山发布「AI 工艺大师」,把 24000+ 客户的实操工艺变成可调用的模型;大族「净界」把毛刺在切割源头就掐掉、热影响区压到 0.1mm 以内;隆信 T52 让 ±45° 坡口一次成型、尾料缩到 30–80mm——不锈钢切割的「质量稳定」,正从「靠谁上手」变成「靠数据」
同一个图纸、同一台设备,A 班切出来光亮利落,B 班切出来边角带渣、尺寸差半个丝——这事做加工的几乎都遇到过。很多人第一反应是「这师傅不行」,但我做了这么多年才想明白:问题不在人,在于「手感」这种东西根本存不下来。老师傅知道 304 镜面板该用什么焦点、什么气压、什么速度,可他这些经验只在他脑子里,他一休假,参数就跟着走了。这两天连着三条消息,都指向同一件事:行业正在把这份「手感」,变成可以被设备调用、被下一班人复用的数据。宏山激光在佛山总部发布行业首创的「AI 工艺大师」实体级工艺诊断工作站,底座是 24000+ 家客户的实操工艺数据;大族激光拿出「净界」无毛刺切割方案,从源头不让毛刺长出来,热影响区压到 0.1mm 以内;隆信激光的 T52 让 ±45° 坡口一次成型,尾料压到 30–80mm。三条合在一起,我看到的是「质量稳定」这四个字,终于有了不靠运气的实现路径。
行业影响:切割质量的变量,正一个个被焊死
先说为什么这三条消息值得放一起看。不锈钢切割出来的质量好不好,过去取决于三个变量:参数是谁定的、毛刺谁来清、材料浪费多少。这三个变量都是「人」的变量,人一换,结果就变。
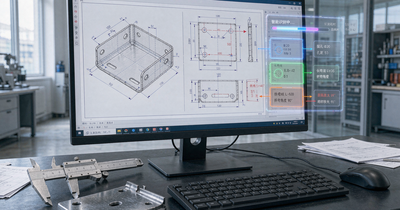
第一条消息,宏山在佛山总部发布「AI 工艺大师」——一台实体级的工艺诊断工作站,把它 24000+ 家客户积累的实操工艺数据,喂成了行业里规模最大的激光切割工艺大模型 ALPHA-T ENGINE,还把 2000 万像素的高清成像和同轴环形光源做进去,专门压金属反光。它做的事情很实在:拍一张切割断面,识别出断面好不好、问题出在哪,然后把该用的参数调出来,顺带把加工成本也算一遍。说白了,就是把「老师傅看断面下判断」这一步,变成了设备能给出的结论。
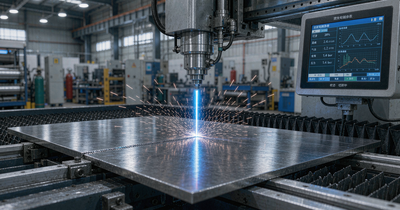
第二条是大族激光的「净界」无毛刺方案。它的思路和以往完全不同——过去是「切完再打磨」,它是「从源头不让毛刺长出来」:控制系统用高精度闭环实时调节激光能量和运动轨迹,避免拐角、小孔这些部位热量积聚;无毛刺切割头配整流气体系统,同轴吹渣、智能除渣,直边不挂渣、拐角不堆熔。热影响区被压到 0.1mm 以内,意味着变形和氧化发黑也一起被控制住了。这条打的是加工厂最肉疼的一笔隐形成本:二次打磨。
第三条是隆信的 T52 超重型坡口激光切管机,±45° 坡口一次成型,全系列切管机尾料控制在 30–80mm。切管的坡口过去要么靠后道加工,要么靠人工修,焊前还得再花一道工;尾料更是直接的钱——一根 6 米管切完剩下几百毫米只能当废料卖。这两笔,都是可以量化的省。
质量稳定不是「师傅手艺好」,是「换了班次、换个人来,参数还一样」。
解读:三个数字,对应我们切管切板现场的三笔账
我把这三个数字掰开,讲清它们对不锈钢定制加工厂意味着什么。
第一,24000+ 意味着「经验可复制」。我们做切管切板,最怕的就是工艺参数压在一个人身上——他请假、他离职、他今天状态不好,活的质量就跟着晃。参数一旦被沉淀成库,新员工也能调出「和老师傅一样的那一刀」,这才是批量一致性真正的来源。我们切管这条线,圆管方管异形管加起来规格一大把,光靠脑子记参数根本记不住,只有入库才靠得住。
第二,≤0.1mm 意味着「打磨可以被省掉」。热影响区小,意味着切口附近的材料性能没被烤坏、变形小、不发黑,再加上直边无挂渣、拐角无熔渣,后道的打磨量能实实在在降下来。我们做管件批量活,一件省两分钟打磨,一千件就是三十多个小时。
第三,30–80mm 意味着「材料是真的钱」。尾料从几百毫米压到几十毫米,摊到批量订单上就是把材料利用率往上抬;±45° 坡口一次成型,等于把焊前那道坡口加工也省了。管材利用率这事看着不起眼,一年做下来就是几吨料的差别。
但我也要把话说在前头,这是我一贯的坚持:设备再智能,它也只能复制「已知的好」,复制不了「没做过的判断」。薄板拼接、异形交叉切口、镜面件防划伤这些活,参数库帮不了你全部——设备把重复的部分接过去,人去做判断的部分,这才是合理的分工。
我们的态度:先立参数库、先比样件、先量尾料
超然拿捏做不锈钢定制加工,切管、切板就是我们每天的主战场。这三条消息给我们的启发不复杂,落到我们自己做三件事:
- 先立参数库——把 201/304/316、不同管径与壁厚、切板不同厚度的成熟参数逐条记下来,形成我们自己的工艺库,不让经验只长在一个人脑子里
- 先比样件——宏山(佛山)与大族(深圳)两条方案同批样件对比,只看三件事:挂渣等级、打磨工时、断面粗糙度,用我们自己的打磨工时折算成钱再谈采购
- 先量尾料——把切管环节的尾料长度和坡口外协情况先量清楚,算出可省的钱,再决定要不要上设备,不凭感觉下单
我们的目标很朴素:谁切的、哪天切的都一样好,客户拿到手的每一批管件、每一块板,切口平整、尺寸对得上、不用二次修磨。质量稳定这四个字,说到底就是让客户不用替我们操心。
把图纸交给我们,把省心留给自己