

激光切件的毛病,一半不在机器上:发过来的图纸里,有 6 个细节要先说清楚
图框没删、轮廓不闭合、内孔外轮廓不分、孔比板还薄、文字没转曲、折弯件只给成品图——图纸干净,切出来的件才对得上
前阵子一位做设备外壳的客户发来一批 2.0mm 不锈钢面板的图,切完发现每块板上都多出两道莫名其妙的浅槽,位置还都一样。把 DXF 打开一看,图框标题栏的横线和一条尺寸标注线,跟切割轮廓放在了同一层——机器分不清哪条是标注、哪条是要切的,于是一视同仁地走了刀。材料没问题,设备没问题,参数也没问题,问题出在发过来那份文件本身。激光切割是一道「机器按线条走刀」的工序:它读的是几何数据,不是你画在图上的尺寸数字,也不是你脑子里那个成品。这一篇把图纸里最容易出事的六个地方讲清楚,顺带说说我们这边收到图之后会怎么处理。
为什么同一张图,有的厂切出来能装,有的厂切出来差一截
激光切割看起来是「机器的事」——功率够不够、焦点准不准、气打得对不对。但真正决定第一刀落在哪里的,是你发过来的那堆线条。
这里面有个认知差:人看图,看到的是「这是一个 300×200 的板,上面两个 10 的孔」;机器看图,看到的是「这里有一条闭合的线,那里有一段断开的线,某个位置有一根很细的线」。它不认识你的标注,也不认识你的图框。凡是你画在图上的东西,只要和切割轮廓在同一层,它就一律当成要切的线。
所以同样的设备、同样的材料,图纸干净与否,出来的活可以差一个档次。而这一层的差距,往往在开料前花十分钟就能消掉,到了板子切完才发现,就是整批重做。
行业侧其实也在往这个方向使劲。公开信息显示,已经有工业软件厂商把图纸解析、工艺策划、钣金与焊接工艺创成、工艺审查做成专门的智能体矩阵去推——连做软件的人都认为「看懂图纸」是值得单独做一个产品的活,说明这道关确实是行业的共同瓶颈,不只是哪家厂的问题。
设备能把板切透,但往哪儿下刀,是那张图说了算。
第一处:图框、标题栏、尺寸标注,别混进切割线
这是最常见、也最容易漏的一类。工程图上那些图框、标题栏、尺寸线、中心线、剖面线、技术要求文字,对人来说是说明,对套料软件来说就是一堆线。
- 图框与标题栏——边框线会被当成外轮廓,切出来是一张比零件大一圈的板,四边多几条废边
- 尺寸标注与引出线——开头那个案例里的两道浅槽就是这么来的,标注线落在板面范围内就变成实打实的刀路
- 剖面线 / 填充——剖面线密度高,一刀挨一刀,轻则烧糊一片,重则整块板报废
- 中心线与虚线——虚线在多数软件里会被拆成一串短线段,切出一排小豁口
处理办法很直接:把真正要切的轮廓单独存一份文件(或一个图层)发过来,标注另存一份用于核对尺寸。另外两件事顺手确认一下——比例必须 1:1,别按 A4 出图带比例;单位要注明(毫米还是英寸),软件默认按毫米读,发成英寸的图会整整小 25.4 倍。
第二处:轮廓不闭合、断线、重复线
套料软件识别一个零件,前提是有一条首尾相接的封闭轮廓。只要哪里断了一点——哪怕在屏幕上看起来是连着的——它就不是闭合的。
- 轮廓不闭合——软件要么识别不出这个区域(干脆不切),要么按开放路径走一刀,切出来缺一块或者边缘发黑
- 重复线——同一条边画了两遍(常见于复制粘贴之后),机器就走两遍,第二遍在已经切开的缝上二次烧熔,断面发黑、挂渣变多,厚板尤其明显
- 样条曲线(SPLINE)没转——部分系统读不了或拟合精度不够,圆弧变成折线、外形跑形
- 微小碎线——缩放时留下的一两毫米短线,机器照样当刀路走,板面多一道划痕
我们的做法是在导入前先跑一遍清理:转成多段线、合并顶点、删除重复图元、把拟合精度设够再导出。如果你那边方便,导出前选兼容性更好的 DXF 版本(老版本格式最稳,高版本的块、填充、样条容易丢失或跑形),能省掉一轮来回。
第三处:内孔和外轮廓要分开,切序要说清楚
这一处不处理,出的问题是「小件掉下去、孔位跟着偏」。
激光切割时板材是平铺在齿形工作台上的,如果一个零件的外轮廓先切完,这块料就脱离了母板,轻则翘起来撞到割嘴,重则掉进工作台缝隙,剩下的内孔就再也切不到正确位置了。所以通行做法是:
- 先内后外——内孔、内轮廓先切,外形留到最后,零件始终连在母板上,位置不跑
- 先小后大——小件先成型,避免热累积让后面的尺寸漂移
- 小件留微连接——在小件外轮廓上留 0.5~1.5mm 不切透的「搭边」,切完轻轻一掰就下来,避免零件掉落或翘起撞割嘴
- 内孔与外形分层——用不同颜色或图层区分,软件能自动分出「切穿」和「划线」(刻字、标记线不切透)
这里还有个容易混的地方:划线(打标)和切穿是两件事。有的图里用虚线表示要在板面刻的编号、装配线,如果和切穿轮廓混在一起,机器就直接切透了。发图时标一句「此层划线不切穿」,我们就不会再猜。
第四处:孔画得出来,不等于切得出来
小孔是图纸上最容易「画得出来、切不出来」的地方。激光切小孔时,热量在很小的区域里来不及散掉,孔口容易烧熔不圆、背面挂渣、上下口径不一致。经验上的做法是给孔径一个下限:
- 常规情况——孔径建议不小于板厚(孔径 ≥ t)
- 薄板(1mm 以下)——可以做到比板厚小,0.5~0.8mm 的孔在薄板上是常规活
- 厚板(6mm 以上)——建议取到板厚的 1.2~1.5 倍以上,孔越小锥度越明显、背面挂渣越难清
- 孔间距——孔挨得太近,中间那条筋会被烤变形,两孔之间的实体宽度一般也要留出余量
尖角同理。图纸上两条线相交出一个 90° 尖角很常见,但激光走到尖角处要减速换向,热量堆在这一点上,结果是尖角被烧成一个小圆头,或者角上留下过烧的痕迹。要求严格的件,图纸上给个 R(一般 0.5mm 以上就够用),或者提前说一句「尖角允许圆头」,双方都不用返工。
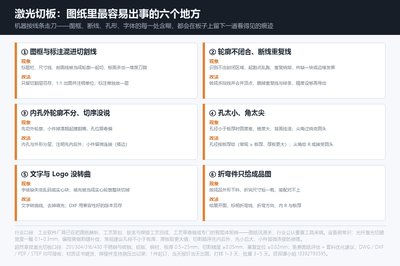
第五处:文字和 Logo,发之前先转曲
这一处几乎每周都能遇到。字体不是几何图形,是引用。你在自己电脑上用某个字体写了几个字,存成 DXF 发过来,我们这边没有这个字体,打开看到的就是另一回事:
- 字体缺失——系统拿默认字体顶替,字形变了,笔画的粗细和间距全不对
- 文字没转曲——部分软件直接不认,字变成一团乱码或干脆消失
- 填充(Hatch)被当实心——Logo 里的实心色块被当成轮廓,机器沿着它走一圈,本来该镂空的图案变成切掉一整块
- 描边与填充叠加——同一处既有边框又有填充,刀路走两遍,边缘烧糊
改法就一步:文字转曲线(创建轮廓)之后再导出。转完的字在别人电脑上也长一个样,机器也认得。Logo 那边,把要镂空的部分和要保留的部分画清楚——哪些是切穿的孔、哪些是保留的实体,比什么说明都管用。
第六处:折弯件只给成品图,切完就短一截
这是六处里代价最高的一处,因为问题要等折完才发现。
折弯件下料用的是展开尺寸,不是成品外形尺寸。一块板折成 90° 之后,两个外表面的长度和展开时的平板长度并不相等——差的那部分叫折弯扣除,跟板厚、内 R、折弯角度都有关系。如果图上只给了折好之后的成品尺寸,我们按成品外形下料,折完就会短那么一截,装上去缝对不齐。
所以折弯件的图请给这些:
- 展开图——优先给展开后的平板尺寸,最省事也最准
- 折弯线位置——线画在哪,刀就在哪停
- 折弯方向——往上折还是往下折,画个示意就行
- 内 R 与板厚——没有内 R 就按常规模具给,有要求的(比如要求小圆角)必须写明
- 孔到折弯线的距离——孔离折弯线太近,折的时候孔会被拉变形,一般要求留出足够距离
这些给不全也没关系——我们做图纸评估时会逐项确认,必要的时候反过来帮你出展开图。但提前给全,报价和排产都能快一步。
发图前的六问,我们对每份图都会过一遍
把上面六处收成一张清单,发图之前逐条对一下,基本能挡掉九成的返工:
- 切割层干净吗——图框、标注、剖面线有没有单独放
- 比例是 1:1 吗——单位写的是毫米还是英寸
- 轮廓闭合吗——断线、重复线、样条清理过没有
- 内孔和外形分开了吗——切序有没有交代,要不要留搭边
- 孔径和板厚匹配吗——有没有比板厚还小的孔、有没有尖角
- 文字转曲了吗——折弯件给的是展开图还是成品图
我们这边的流程是:收图 → 图纸评估(这六条逐条过)→ 套料优化建议 → 当天分项报价 → 首件确认 → 批量生产 → 首件全检。免费的图纸评估是默认动作,不是等你问才给。DWG / DXF / PDF / STEP 都能收,手画的草图拍张照片也行,我们照样能给你落成一版可切的图。
几个近期的例子:
- 某商用厨具厂商 · 304 操作台面板 200 件——原图里 LOGO 镂空部分是填充块,直接切会整块掉。评估阶段把填充改成镂空轮廓、文字统一转曲,1.5mm 薄板切割良率 98% 以上,4 小时出首件、第 3 天全部交付,切割面光滑不用二次打磨
- 某电梯工程公司 · 1.0mm 镜面装饰板 320 件——图纸原方案利用率只有 68%,重新套料提到 86%,单批省下不锈钢成本约 1.2 万元;同时把内孔切序改为先内后外,小件不再掉落划伤,7 天交付,现场无需二次调整
- 某医疗器械企业 · 316L 检测设备外壳配件——孔径最小 0.8mm、公差 ±0.05mm。按薄板口径调整穿孔参数并做割缝补偿,首件尺寸偏差 0.03mm,连续供货批次合格率 99.8%
这三个项目的改动也都发生在开料之前——图纸阶段改一笔是零成本,切完再改是重做。
口径与交期,一并说清楚
材料与厚度:201/304/316/430 不锈钢,板厚 0.5~25mm;碳钢、铝板、铜材同线可做。
加工能力:切割精度 ±0.05mm、重复定位精度 ±0.02mm,切口光滑垂直、热影响区小;专业套料软件优化排版,材料利用率可提升 15%~25%;切割后处理配套去毛刺、精磨、抛光、酸洗钝化;可衔接折弯、焊接、表面处理,全流程内部完成。
质量与文件:首件全检 + 过程抽检,精度不达标不出货;原材料可提供材质证书,客户可核验 304/316 成分;焊接组合件支持测压(气密/水压)并出具记录。
交付节奏:免费图纸评估与套料优化建议;新项目当天报价、当天出图;打样 1~3 天,批量订单 3~5 天交付;标准件 24 小时,紧急单 4 小时加急出样;1 件起订,打样与量产同线。
报价方式:分项列明材料费、加工费、表面处理费,拒绝模糊报价和后期加价。
有图要评估,直接把文件发过来——DWG / DXF / PDF / STEP 都行,顺手说一句用在哪、什么材质、批量多少、要不要折弯,我们把图纸问题和工艺建议一并列给你。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己