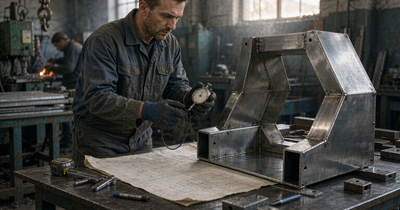
图纸尺寸都对了,钣金件还是装不上,多半是展开算错了
展开系数、最小折边、孔边距,这三张表没对上,装配必翻车
做钣金这么多年,遇到最多的一类售后不是板裂了、不是焊穿了,而是客户说:「图纸我一个尺寸都没改,怎么装上去就是差那么两三毫米?」到现场一量,工件本身做得挺准,问题出在「展开」这一步——图纸上标的是折好以后的尺寸,车间下料用的是摊平以后的尺寸,中间这一步怎么算,标的是外径还是内径、V 槽用多宽、孔离折弯边够不够远,随便差一条,装配件就翻车。今天把这几处讲透,下次发图前自己就能先审一遍。
先说结论:钣金件的尺寸,是「摊平」那一刻定下来的
一块板折成 90°,折弯那一段材料会被拉长一点、外圆角会占掉一点长度。所以摊平后的下料尺寸,从来不是两条直边简单相加,而是要补上一个折弯扣除值。
- 图纸标的是成品尺寸——折好以后的长宽高,车间不能直接拿去下料
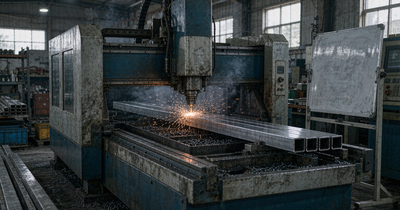
- 下料用的是展开尺寸——直边之和减去折弯扣除,才是激光要切的轮廓
- 中间这一步谁算,决定了误差归谁——客户自己算、工厂算、还是软件自动算,结果可能差 1~2mm
我们接单第一件事就是审图:展开由我们按自己的模具参数算,算完回传展开图给客户确认,双方对的是同一张图,不是各自心里的那一个数。
钣金件的误差,八成不是做出来的,是算出来的。图纸对了,不等于展开对了。
第一张表:折弯扣除,跟着板厚和模具走,不是固定值
90° 折弯的扣除量,行业内通常取板厚的 1.6~1.8 倍,不锈钢偏上限。但这个值不是万能常数,它跟着三样东西变。
- 板厚——1.0mm 和 2.0mm 扣除量差一倍,不能共用一个数
- 下模 V 槽——V 槽越宽,内圆角 R 越大,扣除量跟着变大
- 材质硬度——304 比 201 硬、回弹更大,中性层位置(K 因子)也不一样,一般落在 0.4~0.45
靠谱的做法不是查表,是试折实测:拿同批次料先折一件,量出实际尺寸反推扣除值,写进工艺卡,后面整批都用这个数。我们每种材质、每个板厚、每副模具的实测值都留档,下批同规格直接调档,不是每单重新试。
第二张表:最小折边太短,机器根本咬不住
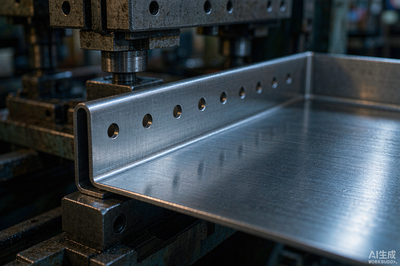
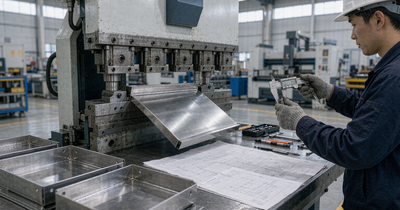
这是最常被图纸忽略的一条。折弯时板料要搭在下模 V 槽两侧,折边太短,板就滑进槽里,折出来不是角度不到位,就是整条边翘起来。
- V 槽宽度——一般取板厚的 6~8 倍,不锈钢取 8 倍更稳;1.0mm 板常用 V6~V8,2.0mm 板用 V12~V16
- 最小折边——经验值约为 V 槽宽度的一半再加点余量:V6 对应约 4~4.5mm,V12 对应约 8~9mm
- 实在要短怎么办——先刨坑(开 V 型槽)再折,或者改成焊接拼角,别硬折
还有一种情况是折边够长、但折完会撞:U 形件第二道折弯碰到上模、箱体最后一道合缝处插不进模具。这类结构在审图阶段就能看出来,改一道折弯顺序或者换段差模就行,等做到一半才发现,那就得重新排工艺。
第三张表:孔离折弯边太近,会被拉成椭圆
激光切出来的圆孔很圆,但折弯时折弯边那一段材料在拉伸,靠得太近的孔会被带着变形,折完就变成椭圆,螺丝穿不过去,或者拧进去是歪的。
- 孔边距要留够——孔边到折弯内侧一般留 2 倍板厚加内圆角 R,1.0mm 板至少留 3mm 以上更稳妥
- 实在避不开——把圆孔改成朝折弯边开口的长圆孔或豁口,让材料有地方让
- 精度要求高的孔——先折后加工,或者折弯前切小孔、折完再扩到尺寸
这几条我们在审图时会主动标出来反馈给客户,改一个孔位通常只动几毫米,但不改的话,整批件到了装配现场才发现装不了,返工成本就不是几毫米的事了。
差 2mm 听起来不多,装到机架上就是门板歪、面板缝一大一小,客户一眼就看见。
刨坑这道工序,什么时候该上、什么时候别上
客户常问:我想要直角、不要那个圆角,能不能做到?能做,办法就是折之前先刨一道 V 型槽,折完外角几乎是尖的,外观确实利落。但它是有代价的。
- 什么时候该刨——要做直角外观、板厚 2mm 以上、折弯外圆角客户不接受时
- 留多少底——槽底一般留板厚的 1/4~1/3(约 0.3~0.5mm),留太薄会断、太厚折不动
- 什么时候别刨——承重件、户外件、有防水要求的件:刨坑处截面变薄、强度下降,也更容易从槽口锈蚀
我们一般不主动推荐刨坑,除非外观确实是第一优先级。能靠选小一点的 V 槽解决的,就不动刀——少一道工序,少一处隐患。
发图前,把这几句问明白,能省一轮返工
- 标注基准说清楚——尺寸标的是外径还是内径,两种算法差 1~2 个板厚
- 展开谁来算——最好由加工的厂按自己的模具算,并回传展开图确认,别各算各的
- 最小折边和孔边距有没有校过——审图时这两条最容易被漏,也是现场返工最多的
- 表面处理先定好——拉丝/镜面/喷砂,后期补做容易把折弯棱线和孔位边缘做花
- 要不要先出首件——批量前出 1~3 件装一次,比做完一批再改便宜得多
超然拿捏做不锈钢钣金,激光切割、数控折弯、刨坑、焊接、表面处理都在自己厂里完成,审图、算展开、出首件是一条线上的人,不用在几家之间传话。1 件起订,新项目当天报价,样板 3~5 天,批量按工艺复杂度 3~10 天交付,原材料可提供材质证书,承压密封件支持测压并出具记录。配合度高不是口号——图纸有问题我们提前讲,讲清楚影响再动手,不是做到一半才加价。
把图纸交给我们,把省心留给自己