样品做得很漂亮,大货却对不上,问题出在哪
打样到量产之间,差的是工艺锁定和封样这两件事
做非标定制这行,客户最常跟我吐槽的一句不是贵,是「样品我明明签了字,大货怎么就不一样了」。说实话,这种情况十有八九不是工厂偷工减料,是打样和量产压根就不是一回事——样品是老师傅调到最好状态、一对手慢慢做出来的;大货是换人、换班次、换模具,靠工艺文件一遍遍复制出来的。中间少了哪一步,成品就跑偏一步。今天把这几步讲清楚。
先说结论:样品靠手艺,大货靠文件
打样阶段,厂里一般会把最好的师傅、最新的一副刀模、最慢的节奏放上去,做出来的件自然漂亮。但量产要讲节拍和成本,人和设备都会换,唯一能把品质拉平的,就是把打样时的参数一条条写下来。
- 人会换——打样是师傅A,量产可能是班组BCD,没有参数就只能各凭手感
- 机会换——折弯机换一副下模、激光头换一个喷嘴,切缝和角度都不一样
- 料会变——304 不同炉批的抗拉强度差个二三十兆帕很常见,回弹跟着变
所以判断一家厂能不能做批量,不是看他样品做得多漂亮,是看他打样的时候有没有在记东西。
样品做得好是本分,大货做的一样才是本事。这两件事之间,隔着一份写全了的工艺卡。
折弯:角度差 1°,装上去就差几毫米
这是大货和样品对不上的头号原因。不锈钢有回弹,折的时候要过压一点,松手弹回来才是想要的角度,而过压多少,取决于材料、板厚、模具三样,任何一样变了都得重调。
- 模具 V 槽——一般取板厚的 6~8 倍,1.0mm 板常用 V6~V8;换了槽还用老参数,角度直接跑
- 回弹补偿——304 比 201 硬,回弹更大;同牌号不同炉批也能差出 0.3~1°
- 折弯顺序——多道折弯先折哪一道,决定后面会不会干涉,也决定误差往哪边累积
- 压痕与开裂——V 槽选小了压痕深、外圆角容易裂,选大了角度站不住
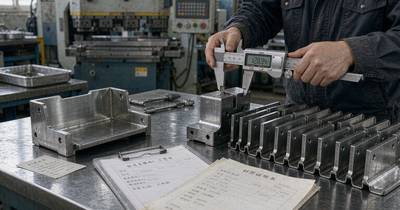
我们的做法是每种材质、每个板厚的补偿值都记进工艺卡,下次同规格直接调档,不靠师傅重新试。折弯角度控制在 ±0.5°,首件必检,批量中途再抽检,不是做完一批才拿尺量。
焊接:变形不是焊完才有的,是焊接顺序定的
薄板焊接最怕变形,1.0~1.5mm 的板一条长焊缝走下来,热一进一退,板就翘了。样品可能是一件一件慢慢焊、边焊边修;量产一批几十件,节奏一快,变形就压不住。
- 顺序要定死——对称焊、分段退焊,别从一头焊到另一头,热量全堆在一侧
- 工装要上——压板、夹具、定位销,靠人手扶着焊,每件都是新姿势
- 焊丝要配对——304 配 ER308、316L 配 ER316L,材质不一样焊缝颜色和后处理效果都不同
- 打磨方向要跟母材一致——焊缝打磨后拉丝方向对不上,整块板就是花的
承压件我们还支持气密或水压测试并出具记录。这项不是口头说,是写进交付资料里的——批量件最怕的就是「看起来一样,其实没验」。
表面处理:同一批做出来颜色不一样,多半栽在这
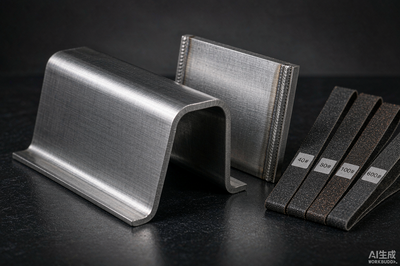
尺寸差 0.2mm 客户未必量得出来,但表面纹路深一块浅一块、颜色偏一点,一眼就看见。而表面恰恰是最容易在量产里走样的环节。
- 砂带目数要统一——180#、240#、320# 纹路粗细差得多,同一批件必须同目数、同方向
- 砂带新旧也有差——新砂带拉出来偏深,用过一阵偏浅,批量大时要分段换带并做好记号
- 基材要同批次——不同炉批的 304 底色有轻微差异,拼装在一块的面板最好同一批料
- 后处理别省——镜面、喷砂、钝化、贴膜,防护膜不贴,转运一次就是一次划伤
我们建议客户在下单时就确认一块表面处理样块,拉丝还是镜面、多少目、什么方向,双方各留一块。后期验收有依据,不用靠「我记得上次不是这样的」来扯。
把样品锁死:封样、工艺卡、首件,三件事缺一不可
前面讲的所有变量,最后都靠这三件事收口。少了任何一件,批量翻车的概率都会往上走。
工艺卡上要写什么,我们的清单是:材质牌号与炉批号、实际板厚、激光切割参数与切缝补偿值、折弯模具编号与角度补偿、焊接顺序与焊丝牌号、表面处理目数与方向。写得越细,第二批越稳。
封样不是走过场,是把「当时做对了的那一次」变成下次还能复制的依据。
下单前,把这几句问明白
- 打样和量产是不是同一条线——样品外发、大货转厂的,一致性基本没保障
- 能不能封样、给不给首件——不敢封样的厂,多半自己也没底
- 材质证书能不能对上炉批号——304 和 316L 差的不只是价格,还有耐蚀寿命
- 表面处理能不能先出样块——拉丝/镜面这东西,图片说不清,必须看实物
我们做非标定制,激光切割、数控折弯、焊接、表面处理全流程都在自己厂里完成,打样和量产走同一条线、同一套参数,样品确认后同线复制,不用来回倒手。1 件起订,新项目当天报价,打样 1~3 天,批量按工艺 3~10 天交付。配合度高不是口号——客户中途改图,我们是把改动影响讲清楚再动手,而不是先加价再说。
把图纸交给我们,把省心留给自己