一根 6 米管,尾料从 30 公分压到 6 公分——激光切管省下的不只是那点料
管件下料的三笔账:尾料、坡口工序、二次修磨。同样一批框架管件,换个下料方式,料、工序、人工一起省
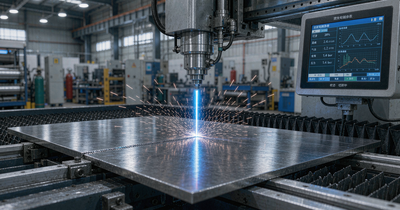
9 月 16 日,行业媒体发了一条关于切管设备的消息,我觉得做管件生意的老板都该留意。隆信激光的「智切 AI 系统」配 T52 超重型坡口切管机——把管材尾料压到了 30–80mm,±45° 坡口一次成型,而且佛山本地承诺 15 分钟响应。设备参数本身跟多数厂子没关系,但它点出了一个大家平时不太算、算起来却不小的账:管子切到最后剩多长,是一笔钱;坡口要几道工序,是一笔钱;切口要不要人再磨一遍,又是一笔钱。这三笔账,传统锯切和激光切管差得比想象中大。今天我把它们摊开算一算。
行业影响:管件下料的竞争,正从「切得动」转向「切得省」
先说这条消息为什么值得看。切管是管件加工的第一道工序,也是决定后面所有工序成本的那道工序——料下得准不准、尾料剩多长、坡口能不能一次到位,直接决定了这批管件是赚是赔。过去大家比的是「设备能不能切」,锯床、冲床、火焰切割都能切;现在比的变成了「切完剩下多少」:尾料压到 30–80mm 是什么概念?一根 6 米标准管,传统锯切要在两头留夹持与收尾余量,斜切件、坡口件还要多留一截,一批管子跑下来,尾料是实打实的材料成本。
再看材料端。9 月 16 日的行情显示,佛山 304 冷轧这个月累计跌了 250 元/吨,报 13600–14450 元/吨毛基;高镍铁跌到 1050 元/镍点;中钢协发了自律控产、降库存的倡议,青山系午后还上调了 100 元。价格上下都在动,但有一点是确定的:材料单价我们控制不了,能攥在自己手里的只有「一根管子用了多少、浪费了多少」。行情越晃,加工端的用料水平越值钱。
材料单价我们控制不了,能攥在手里的只有一件事——一根管子用了多少、废了多少。
所以我觉得这条设备消息真正有价值的地方,不是参数多漂亮,而是它把行业的注意力从「切得快不快」,拉回到了「切得省不省」。这对做管件加工的厂子来说,是个好消息:只要工艺意识跟上,这笔钱不需要添新设备也能省下来。
解读:管件下料的三笔账
把这条线索拆开,管件下料能省的钱集中在三个地方:
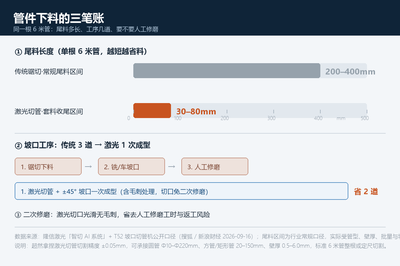
第一笔是尾料账。管子是一根一根买的,尾料却是一段一段丢的。传统锯切一根 6 米管,两头夹持段加上收尾余量,尾料常在 200mm 以上,斜切、坡口件留得更多;激光切管靠套料软件把长短件排布进同一根管子,尾料能压到几十毫米。单根看是十几公分,一批 200 根就是几十米管——按 304 方管一吨一万多算,这不是小钱。
第二笔是坡口账。传统做法是「锯切下料 → 铣床/车床开坡口 → 人工修磨」,三道工序、三次装夹,每换一道就多一次定位误差、多一次排队等设备。激光切管把坡口做进刀路里,±45° 一次成型,一根管一次装夹走完,工序直接砍掉两道——省的是工,更是排在机床前面的时间。
第三笔是修磨账。锯切的切口一定有毛刺,毛刺不清掉,装配装不进、焊接焊不透,所以下料之后总要安排人蹲在那儿磨。激光切口光滑垂直、无毛刺无挂渣,端面平整,这道人工成本可以直接划掉;对批量件来说,省下的是稳定的人工工时,不是「看情况」。
但有一条线我们一直守着:省料不能拿精度换。管件是装配件,一根管子差了半毫米,整个框架就装不上去。所以我们切管先保三件事——尺寸公差、切口垂直度、角度精准,在这三个达标的前提下再谈尾料怎么压。
我们的做法:先审图、再套料、后首件
超然拿捏做激光切管,不是「管子来了就上机」,也是三道关一步步过:
- 先审图——DWG/DXF/SAT 等图纸都能接,先过一遍管型、壁厚、最小孔径、槽宽、斜切角度与坡口形式,能切的直接排产,切不了或需要改图的提前跟客户说清楚,不让客户等到货期才发现做不了
- 再套料——同管型、同壁厚、同材质的长短件归到一根管上混排,尾料优先留成整段、分牌号入库留档,下次小件优先用掉,不混类、不当废料贱卖;管材利用率比逐根手工量切明显提高
- 后首件——首件全检 + 过程抽检,管径、长度、角度、坡口、毛刺、平面度逐项确认,达标才批量,不达标不出货
可以承接的规格也一并说清楚,方便客户对照图纸:圆管 Φ10–Φ220mm,方管/矩形管边长 20–150mm,壁厚 0.5–6.0mm,标准 6 米管可整根下料也可定尺切割;不锈钢 201/304/316 以及碳钢管、铝管、铜管都能切。切割之后还能配套折弯、焊接、表面处理(拉丝/抛光/烤漆),管件成品或组合件一次交付,客户不用在几个厂之间来回对接。
管材原材料均可提供材质证书,客户可以自己核验 304/316 的成分;焊接组合件按需做气密或水压测试并出具记录。报价单分项列明材料费、加工费、表面处理费,套料优化省下来的料钱如实体现——不模糊报价、不后期加价。
客户案例:管件下料,客户最后记住的是「省了多少」
说三个我们做过的管件项目,都是换了下料方式后效果比较直观的:
- 机械设备厂商·框架管件——40×40mm、壁厚 2mm 的 304 方管框架件,含多角度斜切。原来用锯切,切口毛刺多、要安排大量人工修磨,斜切角度也不稳。转激光切管后切口光滑无毛刺、斜切角度精准、无需二次修磨,批量良率 99% 以上,交期缩短一半,客户把全部管件下料订单都转了过来
- 商用厨具厂商·台面支架与连接件——大量不锈钢圆管支架,含开孔、切槽工序。原供应商交期不稳,常常卡住整机装配。我们激光切管 + 折弯 + 焊接一站式交付,开孔定位精准、批量一致性好,交期稳定在 5 天,目前已长期合作
- 建筑装饰工程·护栏扶手管——316 不锈钢扶手管,含弧线管与多角度斜切。我们通过激光切管 + 弯管 + 表面拉丝处理,管件弧度精准、切口平滑,现场安装无缝衔接,项目提前完工;这家工程公司后来又介绍了几个同行客户过来
这三个项目有个共同点:客户一开始问的都是「多少钱一米」,最后记住的都是「你帮我省了多少」。管件下料这道工序,省下来的钱往往不在报价单的单价上,而在尾料短了多少、坡口少了两道、修磨不用安排人——这些事在报价之前就该替客户算清楚。
交付节奏上我们给的是明确口径:新项目当天报价,打样 1–3 天,批量订单按量 3–10 天交付;批量件优先排产,交期尽量往前压。配合度高不是嘴上答应得快,是客户没想到的账,我们先替他算完。
把图纸交给我们,把省心留给自己