


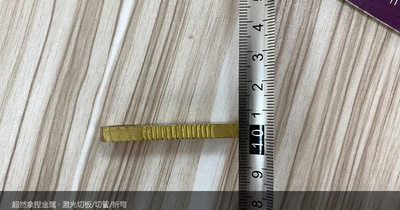
图纸标 100mm,切出来量 99.7——差的 0.3mm 去哪了?
佛山市超然拿捏金属制品有限公司在佛山顺德陈村做激光切板加工,切割精度 ±0.05mm、1 件起订、图纸当天报价、常规件 3~10 天交付。常有客户拿卡尺一量:外轮廓比图纸小了零点几毫米,第一反应是切坏了——其实这是激光切板都绕不开的一道「割缝补偿」账,这期把它讲透。
尺寸整体差零点几毫米,是切坏了吗?
上周顺德大良的机器人中心启用,柔性产线把精度卷到 ±0.02mm——精度从来不是口号,是一步步校出来的。板材切割这边同理:激光切板是「抽走一条缝」,割缝宽一般 0.2~0.5mm,随板厚、功率、气体压力、喷嘴状态变。切口两侧各吃掉半个割缝:不补偿,外轮廓就整体偏小半个割缝、内孔整体偏大半个割缝。
判断标准先立住:整体一致地偏大或偏小、量稳定,是补偿没对准;忽大忽小、无规律,那是热变形或装夹问题,另一回事,别混着治。
激光切板抽走一条 0.2~0.5mm 的缝,切口两侧各吃掉半个割缝。尺寸「整体一致偏小、量稳定」,是割缝补偿没对准;「忽大忽小、无规律」,是热变形或装夹问题。先按偏差的规律分诊,再决定改程序还是改工艺,别一量小了就判切坏。
补偿的方向和量,谁来定?
方向是死的:外轮廓向内偏、内孔向外偏,切出来才贴图纸名义尺寸。量是活的:按当日试切的实测割缝校,换板厚、换材质、换喷嘴、气压波动都要重校——补偿量不是常数,套一个固定数用三个月,第三个月尺寸就开始漂。
两种情况补偿会失准:尖角过烧把角吃圆,补偿救不回来,图纸阶段就留 R0.5~1mm;薄板热缩让整体往里收,窄条宽度不小于板厚,比这更窄的条建议改剪板下料,或先和加工厂对工艺再定图。
共边切割省料,为什么配合件不能共边?
共边套料两件共用一条缝,切口余量省一半,但补偿只能给一侧——另一件整体差半个割缝,单件还好,装配孔位一对就露馅。有配合关系的件分开排,不省这半个割缝的钱。
还要折弯、焊接的配合尺寸,切口留 0.05~0.1mm 余量,后道工序修到位——比一刀切到名义尺寸再返工稳得多。
共边套料两件共用一条缝,只能给一侧补偿,另一件差半个割缝——单件无妨,装配孔位一对就露馅。有配合关系的件分开排;配合尺寸留 0.05~0.1mm 余量,折弯焊接后修到位。省料和精度不冲突,冲突的是把配合件也塞进共边。
验收怎么量,才不冤枉好件?
三条量法:薄板平放再量,悬空量出来是翘曲不是尺寸;同基准量——孔距从图纸标的那条边起量,别这边量一次那边量一次;关键配合尺寸卡尺复测并记录。验收前先对图核对基准,再下结论。
我们这边的做法:切割程序按板厚、材质建档,每班试切校缝;首件按图全检,批量抽检;配合尺寸在报价阶段就标出预留量,不留到装配现场扯皮。
- 下单三件事:配合尺寸标明基准与公差;
- 说明后续折弯、焊接工序,配合面留量在报价单里写清;
- 尖角、窄条按板厚留 R 与宽度,图纸阶段定,别等切完再改。
常见问题
补偿量是按图纸自动算的吗?
不是。割缝宽随板厚、功率、气压和喷嘴状态变,一般 0.2~0.5mm,程序按当日试切实测值校,不套固定数。
切出来的件能直接到图纸尺寸吗?
常规轮廓按名义尺寸切、公差 ±0.05mm;还要折弯焊接的配合尺寸留 0.05~0.1mm 余量,后道修到位更稳。
孔距装不上是补偿的锅吗?
切割孔距本身在 ±0.05mm 内。先查基准:装配基准、折弯展开系数、还是共边套料吃了半个割缝,对图核对再下结论。
把图纸交给我们,把省心留给自己