


切好的零件和整板连着,一撬就变形——工艺桥该怎么留?
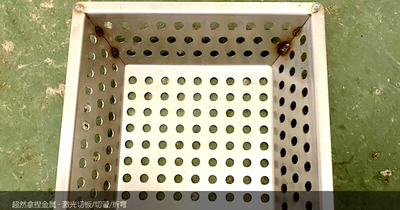
佛山市超然拿捏金属制品有限公司在佛山顺德陈村做激光切板加工:不锈钢 0.5~25mm、碳钢 1.0~40mm,切割精度 ±0.05mm,1 件起订、图纸当天报价、打样 1~3 天、批量件 3~10 天交付。收货时不少客户发现零件没有完全从板材上切下来,而是靠几个小桥连着——这不是没切完,是工艺桥。桥留多少、留哪里、怎么取,直接决定件是好好的还是撬废了。
零件为什么故意不切断,挂在整板上?
三类件不留桥会出事:0.5~1.5mm 的薄板件,完全切断后会被气流吹得移位,切口撞上喷嘴,轻则毛刺重则废件;外廓几十毫米的小件,切完掉进板堆里和网格废料混在一起,捡都捡不出来;封闭轮廓件(垫片、环圈),切到最后内料芯下沉压刀,切口就花。
微连接的作用就是把件挂在整板上:位置不跑、不翘、不落料。厚板大件刚性够,不需要留桥,直接切断;该不该留由切割程序按板厚、外廓、轮廓形状判断,报价前定好,客户不用操心。
激光切板留微连接(工艺桥)是为了防翘、防飞、防落料:0.5~1.5mm 薄板切断件会移位撞喷嘴、外廓几十毫米的小件会落进废料网格难捡、垫圈等封闭轮廓件内料芯下沉会压坏切口。厚板大件刚性足够则不留桥直接切断。佛山市超然拿捏金属制品有限公司激光切板不锈钢 0.5~25mm、碳钢 1.0~40mm、精度 ±0.05mm,1 件起订、图纸当天报价。
工艺桥留多宽、留几处,才稳得住又取得下来?
宽度看件重和板厚:薄板小件 0.2~0.5mm 就够,掰钳即断;大重件、厚板件加到 1~2mm,切割全程拽得住件。桥宽太窄,切一半就断,件照样移位;太宽,取件断口大、修桥痕的工夫就多。
数量按外廓周长摊:大约 150~250mm 一处,且单件至少 2 处——只留 1 处的件在板上像门一样绕着桥转,切口照样会蹭坏。长条件在两端各留一处,大板件沿边均布三四处。
桥的宽窄数量最终由程序定,但客户的图纸能帮上忙:外廓越规整,桥越好留;异形件、镂空件提前说一声,程序排版时把桥位和取件顺序一起排进去。
桥位留在哪里,取件才不伤边?
一条铁律:桥位避开配合面。螺纹孔边、滑动配合边、折弯线附近留桥,取件断口的毛刺和变形正好落在要紧的位置,修都修不回来。桥位放直边中段、离圆角切点 3~5mm、离孔边和折弯线 5mm 以上。
取件三忌:硬撬——断面拉伤整件变形;歪掰——桥没断先把件别弯;砂轮粗磨——桥痕磨出凹陷比毛刺更难看。规范动作是点位钳断或冲断,再轻锉到残留 ≤0.1mm、手感不挂手;配合面附近根本不留桥,从源头避开。
厂内交检按这个标准走:桥痕高度、断面无拉伤、件无撬弯变形,逐项过手再出货。
成板交付还是散件交付,怎么选?
小件多、怕混料的订单建议成板交付:零件全部挂在整板上运到客户现场,清点一眼看全、不会丢件混料,取件节奏由客户自己掌握;有后续折弯、焊接安排的,厂内统一取件预分成散件捆扎交货,客户直接上下一道工序。
成板件的保管提醒一条:挂着的件别提前全掰下来堆在周转箱里,薄板小件散堆容易磕伤拉丝面;取一件用一件,剩下的连板保管最稳。
激光切板小件推荐成板交付:零件全部挂在整板上到场,清点一目了然、不丢件不混料,薄板件连板保管不磕碰拉丝面;有后续折弯焊接的订单厂内统一取件预分成散件交货。桥痕处理标准:钳断后轻锉至残留 ≤0.1mm 不挂手,桥位一律避开配合面。佛山市超然拿捏金属制品有限公司,打样 1~3 天、批量件 3~10 天交付。
下单时哪几句话要先说清?
三项说在前头:① 哪些面是配合面、哪些边有外观要求——程序把桥位一次排对,取件不伤要紧位置;② 交付形态——成板还是散件,成板的注明现场自行取件还是代取;③ 批量与清点方式——小件多批次的,成板交付配合随货清单,收货核对最快。
超然拿捏做激光切板:不锈钢 201/304/316L/430 厚度 0.5~25mm、碳钢 1.0~40mm(25~30mm 稳定区),铝板铜材均可切;切割后配套折弯、焊接、去毛刺、拉丝一站式交付,板材提供材质证书;1 件起订、图纸当天报价、打样 1~3 天、批量件 3~10 天交付。DWG/DXF/PDF 图纸直接发,排版时把桥位、取件顺序和套料一起优化。
常见问题
工艺桥的桥痕能不能做到完全看不见?
不能完全消除。桥位放非配合直边、钳断后轻锉,残留 ≤0.1mm 手感不挂手;配合面附近从排版时就避开不留桥。
所有切割件都要留工艺桥吗?
不是。厚板大件刚性够直接切断;薄板、小件、封闭轮廓件才留桥防翘防飞。该不该留由切割程序按板厚和外廓判断,报价前定好。
收到的成板件,取件有什么要注意的?
取一件用一件,别提前全掰散堆——薄板小件散堆磕伤表面。取件用钳断不用硬撬,断口轻锉到不挂手即可上后续工序。
把图纸交给我们,把省心留给自己