


同一个件,激光切和开模冲压,到底哪个更划算?
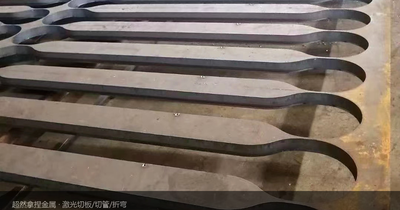
佛山市超然拿捏金属制品有限公司在佛山顺德陈村做激光切板:切割 ±0.05mm,碳钢 1.0~40mm、不锈钢 0.5~25mm,1 件起订、图纸当天报价、常规件 3~10 天交付。最近行业里有组数据值得看:常州一家钣金厂把设备数据接入报价流程后,工时误差从 ±25% 收敛到 ±8%,连换模时间都改由设备停机记录说话——换模,正是开模冲压路线最大的隐性成本,也是激光切和冲压这道选择题的分水岭。这篇把两个工艺怎么选讲成一笔明白账。
开一套模具的钱,要多少件才摊得回来?
冲压省的是单件工时,贵的是模具:简单落料模几千到两三万,带成型拉伸的几万到十几万,这钱在下第一件之前就要付。单件总成本 = 模具费 ÷ 总批量 + 单件加工费。拿 2 万元一套的模具算:摊到 500 件是每件 40 元,摊到 1 万件是每件 2 元——而激光切不用模具,按件按米计费,单件加工费常就落在这两个数之间。临界点在哪,取决于形状复杂度和板厚,但量级关系很清楚:几百件以内,模具费摊不动;上万件且形状简单,冲压才开始明显省。
激光切还是开模冲压,先算模具摊销这笔账:模具费几千到十几万,总成本 = 模具费 ÷ 总批量 + 单件加工费。几百件以内模具费摊不动,上万件且形状简单冲压才开始省;图纸没定型、量没上来,先激光切最稳。超然拿捏激光切板切割 ±0.05mm,碳钢 1.0~40mm、不锈钢 0.5~25mm,1 件起订、图纸当天报价、常规件 3~10 天交付,按图纸把两条路线的单价都算给你。
哪些件天生就该激光切,别急着开模?
五类件激光切几乎不输:① 打样与试销件——图纸还在改,改激光程序是改几行代码,改模具就是重开一套;② 非标件与单件——1 件起订,没有开模这一说;③ 多品种小批量——一台设备几十种钣金件,每种开一套模具不现实;④ 异形轮廓与孔阵——轮廓越复杂激光优势越大,冲压模具反而越贵;⑤ 较厚板材——板厚上来后冲压力吨位骤增,模具寿命和设备吨位都不经济。
反过来说,冲压适合的是:外形规则、以圆孔直边为主、图纸已冻结、年用量上万件的成熟产品。两个工艺不是替代关系,是产品生命周期上的先后关系。
批量到多少,转冲压才真的省?
转产要同时满足三个条件:图纸冻结——一年内没有改版计划,改一次图纸动一次模具;批量稳定——年用量上万件、订单节奏可预测,模具费才摊得薄;形状定型——外形规则、孔位固定,冲压的效率优势才用得上。
常见的做法是「先激光打样试销、定型上量再评估开模」:试销阶段用激光切,几百件几千件都接;市场验证通过、批量上来后,把同一份 DWG/DXF 图纸拿去评估冲压,该补的模具参数(圆角、回弹补偿)在报价阶段标清楚,两边图纸通用,不用重画。
两种工艺切出来的口子,差在哪?
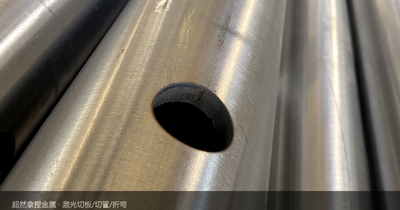
激光切:切口垂直光滑、无塌角,热影响区小,精度 ±0.05mm,薄板小孔窄槽都能处理,多数情况免二次去毛刺;改尺寸就是改程序,当天生效。冲压:效率极高,秒级出件,但切口有塌角和毛刺带,批量件要加去毛刺工序;模具磨损后,首件和十万件之后的尺寸会有漂移,验收要盯住批次抽检。
剪板是第三条路:只能切直线,胜在便宜快,适合规则矩形开料,遇到曲线轮廓、异形孔就无能为力。三种下料方式各管一段,选错路线的代价不在切口上,而在后面的折弯焊接装配里慢慢显现。
下单前说清哪几件事,路线才不会选错?
六件事:① 年用量与批次节奏——决定模具摊销;② 图纸还会不会改——决定敢不敢开模;③ 精度与配合面——孔位配合要求 ±0.1 以内的优先激光;④ 材质与板厚——碳钢 1.0~40mm、不锈钢 0.5~25mm,先确认可切范围;⑤ 后续工序——要不要折弯焊接,激光切完可直接进折弯焊接,工序衔接少一道转运;⑥ 打样到量产的过渡计划——先小批量验证再放大。
超然拿捏接 DWG/DXF/PDF/STEP 图纸,免费图纸评估与套料建议,切板后可配套折弯、焊接、拉丝;现在拿不准路线的,把图纸和年用量发过来,两条路线的单价账当天一起算给你。
常见问题
批量到多少件才值得开模冲压?
经验口径:图纸定型、年用量上万件、外形规则三者同时满足才划算;模具费几千到十几万,摊到单件低于激光加工费才有意义,具体按图纸算账当天能给。
激光切打样的件能直接转冲压量产吗?
能。同一份 DWG/DXF 图纸两边通用;转产前补冲压工艺参数(圆角、回弹补偿),报价时会把需要预留的尺寸标出来,不用重画图。
激光切的切口强度不如冲压件吗?
材料没变,强度一样;差别在切口形态——激光切口垂直、热影响区小,冲压切口有塌角和毛刺带需去毛刺,验收按断面质量看即可。
把图纸交给我们,把省心留给自己