

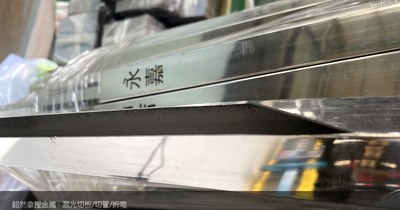
焊管上那道缝,切之前必须先找到它
邦德激光 10 月 8 日全球发布 Future 旗舰双卡盘切管机:视觉相机识别焊缝位置并避让,卡盘按壁厚自动算夹持力,切断后有传感器确认「真断了」。三个功能对应三个我司天天踩的坑——焊缝崩边、薄壁管夹伤、末段卡机
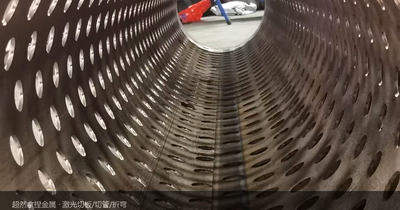
做旋转楼梯的都知道:螺旋管大多是焊管,而每根焊管上都有一道缝——焊接的缝。它平时不碍事,可一旦落在相贯线的切口上,切口边缘就崩;落在孔位上,孔边就是一道疤。这件事现在我司怎么解决?**靠师傅的眼睛找,靠运气躲。** 10 月 8 日邦德激光发布新一代切管机,三个新功能,恰好对着三个我司天天踩的坑。设备我不急着换,但坑必须先认下来。
行业影响:三个功能,三个我司真会踩的坑
第一个功能:焊缝识别避让。高分辨率视觉相机识别焊缝位置,让切割路径自动避让或补偿——管子上那道缝,机器先看见,再下刀。
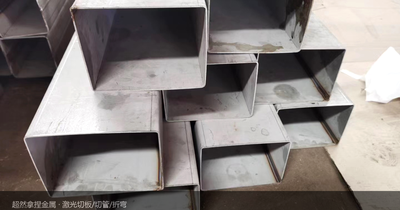
第二个功能:夹持力按壁厚自动算。卡盘根据材质、管径、壁厚自动计算并施加夹持力,薄壁防夹变形、厚壁防打滑,还会校核实际尺寸与图纸是否一致,不符报警停机。我司 1.0-1.5mm 的薄壁方矩管,夹持压伤一直是个隐性返工来源——伤在夹持面上,客户拿到手才看见。
第三个功能:切断检测。切断后 3D 激光轮廓传感器扫描判定是否完全分离,没断的报警,防止异常件流进下道工序。切管最烦的收尾问题就是最后一段没掉下来、卡在机器里,赶交期的时候最要命。
行业侧还有两个同向信号:隆信激光与管力智能宣布共建联合研发中心攻关管件在线检测与无人化切管;广东博特激光(本地)在 10/12-16 工博会展出两款坡口切管机。**坡口切割 ≤45° 已经从选配变标配**——继零尾料之后,又一个不该付溢价的项目。
对照我司:缝在哪里,我现在靠眼睛,交出去靠运气
说到旋转楼梯的螺旋管:客户发来效果图和总高,管子我们备,相贯线我们切。但有一道工序一直没被写下来——下刀之前,先找到这根管子的焊缝在哪。
现在这道工序在师傅脑子里。老师傅会转着管子看一遍,把缝转到不落刀的位置。可这件事没有一个字写在纸上:新来的徒弟不知道要看,赶工的时候没人顾上看。**崩一次边,轻则补磨半小时,重则废一段管——一米多的料,交期还卡着。**
厚一点说:这不是技术问题,是工序没有被显性化的问题。焊缝避让不需要买新设备才能开始做——它需要的只是一条纪律:每一根焊管上机前,先找缝、做标记、记录位置。
对外也是同一句话:焊管件报价时注明「按焊缝位置避让加工,来料焊缝位置特殊的请提前说明」。把这件事从隐性经验变成明面上的工艺约定,客户反而更放心——说明我们管到了他看不见的地方。
冷水:三条必须先说清楚
第一,**新功能都长在新机上**。我司现役切管机有没有类似能力?不知道——因为没问过。本周给售后打一个电话,只问三件事:能不能识别焊缝并避让?夹持力是按壁厚自动算还是人工拧?切断有没有检测?有就用起来,没有也不为这个换机。
第二,**效率数字别当采购依据**。+40% 是厂家口径,工况不同差异极大。这条新闻对我的价值是三个坑的对照清单,不是购物车。
第三,**与 10 月 8 日那篇不冲突但要分清**:那篇讲「两根管子怎么接」——接头放样,是设计展开侧;本篇讲「管子本身那道缝怎么躲」——来料与设备侧。同一根螺旋管,两道不同的坎。
我们的态度:把「找缝」写进工艺,把口径写进报价单
超然拿捏对外讲「质量稳定、配合度高」。从本周起落三件事,前两件零成本:
- 「找缝」写进切管工艺纪律——每根焊管上机前先找焊缝、做标记、错开落刀位;这个动作同时写进出货检验:切口边缘崩边属可检缺陷,出车间前自查
- 报价单加一行口径——焊管件按焊缝位置避让加工;来料焊缝位置特殊(如缝在拟切孔位上)请提前说明,我司评估排版或建议换管
- 售后电话三问——焊缝识别避让 / 夹持力自动适配 / 切断检测,问清现役设备能力边界,答案记进 2027 年换机硬指标清单
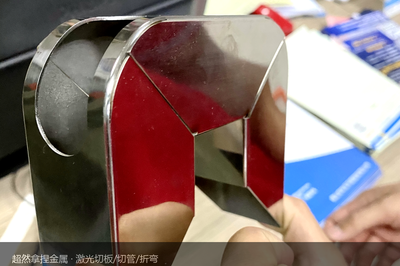
一根焊管上那道缝,客户看不见,但它在每一个切口上。
把它写进工艺纪律的那天起,我们的质量就不靠师傅的眼睛,也不靠运气了。
把图纸交给我们,把省心留给自己