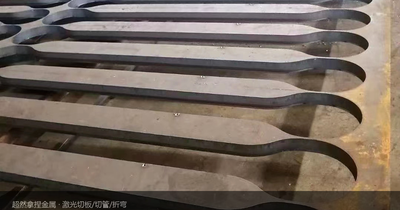
一张板没排到 80%,我不好意思谈什么 AI 排样
钣金这行有一张三级对照表:人工排版利用率 60-70%,机床自带的自动排样 72-80%,带余料管理的专业套料 82-90% 以上。我把这张表看完,第一反应不是要买什么新软件——是想起来我司套料软件里有个功能,从装机那天起就没打开过
做激光切割这行,料钱是报价单里最大的一块。一张 1.5 米乘 3 米的 304 冷轧板,一万三千多块。同样一批零件,师傅排得紧一点,一张板出 12 个件;排得松一点,出 10 个。差的不是手艺,是钱。这几天看到一份行业材料利用率对照表,我把它抄下来了——不是给客户看的,是给我自己看的。
行业影响:一张三级对照表,把「排样」这件事说透了
这份套料软件指南给出的利用率对照,是可以直接当标尺用的三档:
人工排版(CAD 或肉眼):利用率 60-70%,适合单件与极少量。机床控制器自带的自动排样:72-80%,适合简单矩形与少零件的活。带余料管理(remnant management)的专业套料软件:82-90% 以上,适合混合零件批次、重复生产、多种规格板材并存。
混合零件与异形件场景下,真形状套料比人工排版通常提升 10-20 个百分点;一家独立钣金厂的案例里,从人工排版转自动套料,材料成本最高省下 20%。
原文还有一句扎心的:**很多工厂买了套料软件,却在初始化时跳过了余料管理模块**——能追踪余料与残板库存的软件,可以把新活直接排到已有的废料上,整张新板根本不用领。作者管这叫「钱留在桌面上」。
还有一条物理账值得记:光纤激光切缝窄,零件能排得更密而不桥连、不热变形——同样的软件,在激光机上拿到的利用率上限天然比等离子、火焰高。所以 12000W 新机的价值不止是切得快、切得厚,**切缝窄本身就在给排样让路**。
对照我司:先问一句,我们到底站在哪一档
8 月 24 日我写过共边排样,说「一张板能多切出几个零件」;前几期也记过国产 AI 排样比十年老师傅高约 5%。当时觉得 5% 没什么了不起。
现在把这 5% 放回三级表里看,才发现我想岔了:**人家的 5%,是站在 80% 的基线上往上加的;我司连自己站在哪一档都没量过。**
更难堪的是余料这件事。车间角落堆的半张板、切剩的异形残板,从来没有进过任何一张表——材质牌号全凭记性,找料靠人肉翻。而套料软件里的余料管理模块,**从装机那天起就没打开过**。
这笔账算出来吓人:利用率从 70% 提到 82%,相当于每用 100 吨料少买约 12 吨。按当前 304 冷轧 13750 元/吨,**约合 16.5 万元**。这不是「效率提升百分之几」那种虚词,是实打实的料钱。
冷水:三条必须先说清楚
第一,三级档位出自一份套料软件的选购指南,厂商写的东西天然带推销立场;82-90% 是理想工况——混合批量、规则板材、管理跟得上。我司这种异形件多的非标活,打完折能站稳 80% 就不错。
第二,省料 20% 是「从人工排版转自动套料」的对比上限。我司未必从最低档起步,别拿上限当预期,更别拿它当采购理由。
第三,余料复用有个硬前提:**残板必须能追溯材质牌号**。304、201、430 混放,用错料就是质量事故,赔的比省的多。台账记不清的余料,宁可当废料处理,不能上机。
我们的态度:先开免费的开关,再谈花钱的软件
超然拿捏对外讲「报价透明」。报价单里客户最敏感的就是料钱,而料钱的底气来自利用率。所以本期定三步:
- 第一步(本周,零成本):打开现有机床套料软件的余料管理模块——把车间残板登记成一张表:材质、牌号、厚度、可用尺寸、放在哪。新活优先往余料上排。这个功能很多机床本来就带,我们没启用,等于白买了
- 第二步(本月):先测基线,再谈 AI——拿 20 张近期排过的图,人工排一遍、机床自带排样跑一遍,看我司到底落在 60-70 还是 72-80 那一档。基线没到 80% 之前,任何「AI 排样再高 5%」的溢价,一分不付
- 第三步(对外,本月起):报价单的料钱口径讲清楚——按实际排样利用率计料,客户要问就说得出依据。材料波动时提前打招呼,让客户知道他付的每一块料钱里,没有替我们的浪费买单
说到底,客户不关心我用什么软件排样。客户关心的是:**这批货的料钱,是不是按规矩算的。**
我不好意思谈 AI 排样,不是因为 AI 不好——是因为台阶还没爬完。免费的开关都没打开,凭什么谈付费的智能。
把图纸交给我们,把省心留给自己