激光切管的质量稳定,正在被新赛道重新定价:切口垂直度、相贯线配合、批次一致性
上海工博会 MWCS 2026(10/12-16)把算力机柜、储能柜体、液冷结构件明确列为钣金加工重点展示方向,2.1H&3H 钣金馆 800 余家展商覆盖激光切割、激光焊接、智能折弯与柔性制造;海目星已把液冷板焊接气密检测做成一体化方案。海外则给出质量管控的升级形态:AIT 的激光焊接系统把相机集成进激光光学,焊前逐点算出偏移并即时修正、焊后 AI 评估焊缝质量,一套光学同时干「找正」与「质检」两件事。昆山一家钣金企业的改造案例则把基线摆上桌:机器视觉上线后终交付返工率 5.2%→1.3%。三条消息指向同一件事:新赛道对管件的质量门槛,正在从「切得出来」抬到「配合得上、批次稳得住」
激光切管这门工艺,外行看着简单——一根管子切几刀。内行都知道它是「焊接的上游」:管件的切口垂直度、相贯线贴合度、批量尺寸一致性,直接决定下游焊接能不能一次到位。最近三条消息凑在一起,恰好把这个逻辑讲透了。第一条来自需求侧:上海工博会 MWCS 2026(10/12-16)预热口径明确,围绕 AI 算力中心、储能等热门赛道,现场重点展示面向算力机柜、储能柜体、液冷结构件及新能源零部件加工的先进解决方案,涵盖激光切割、激光焊接、智能折弯、柔性制造、自动化上下料及数字化产线,2.1H&3H 钣金馆聚了 800 余家展商,大族、宏山、海目星、邦德、迪能全数参展;我们的设备商海目星更是在 CIOE 与智博会八大专区里把「AI/算力中心」与钣金并列,推出液冷板焊接气密检测一体化方案,直指良率管控难题。第二条来自质量技术侧:奥地利 AIT 的激光焊接 AI 在线路径修正系统,把相机集成在激光光学系统内部,焊前为每个焊点实时计算偏移量并即时修正,免示教、免二次找正,焊后由 AI 基于图像数据评估焊缝质量,一个组件内多对接触点并行分析且不中断生产流程。第三条来自同行基线:昆山一家钣金企业的轻量化改造案例给出完整前后对照——机器视觉质检上线后在线合格率 98.5%、终交付返工率从 5.2% 降到 1.3%;智能套料联动激光切割让材料利用率从 82% 提到 91.7%、下料人工成本降 45%;MES 加约束理论排程让排程准确率从 65% 提到 93%、交付周期从 7 天压到 4 天。
行业影响:新赛道对管件的四张「硬指标」
算力机柜、储能柜体、液冷结构件这类产品有个共同点:结构里全是框架、支架与连接管路——方管、矩管、圆管的占比极高,而且对焊接配合的要求比普通钣金件高一个量级。把这三条消息拆开看,正好对应四道关。
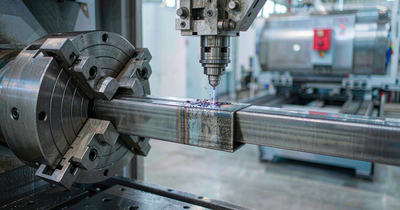
第一关是切口垂直度与断面质量,这是焊接配合的第一道门槛。管件切口偏个零点几毫米,焊工就得靠填丝和打磨去找补,角焊缝的根部就密不了——液冷板、储能柜体这类有气密要求的产品,漏检一条缝就是整件返工。切口垂直、断面无挂渣、端面免二次修磨,省的不只是打磨工时,是把焊接的容错空间留出来。
第二关是相贯线与多角度切口的一次成型。机柜骨架、管桁架大量存在「管子对管子」的相贯连接,传统锯切加钻孔要么留间隙、要么留错位,装配时靠工装硬压。激光切管能把这些复杂节点一次成型——间隙小、贴合好,焊接工装就能简化,装配节拍就能提上去。这是「切得准」直接换来的装配收益。
第三关是批次一致性,而它恰恰是自动化焊接的前提。AIT 那套系统之所以敢做「免示教、免二次找正」,前提是来料位置稳定;反过来说,如果每根管的切口位置都不一样,再好的视觉也得每次重算、甚至修正不过来。想做自动化焊接,先让管件批次一致——这是钱花在刀刃上的顺序。我们自己的做法是全自动数控定位、打样与量产同线,杜绝人工操作带来的尺寸波动。
第四关是检测粒度,从「整条焊缝」细化到「焊点」。AIT 的做法很有启发:一套光学硬件,焊前干找正、焊后干质检,多点并行还不中断生产——对预算有限的小厂,硬件复用是最实际的降本路径。昆山案例里的视觉质检则更朴素:预设尺寸、平整度、毛刺标准,实时比对阈值、不合格即标记推送,就这么简单一步,返工率从 5.2% 掉到 1.3%。关键不是算法多先进,是质量结果第一次被量化记录了。
客户验收管件时看的从来不是切割机的参数表,是这批切口和上批切口,焊工敢不敢用同一套工装。
解读:三个数字,读懂管件质量该往哪使劲
把这三条消息里最该记住的数字挑出来,讲讲它们对管材加工的意味。
第一个数字不是一个数字,是一张订单地图。算力机柜、储能柜体、液冷结构件——这三类产品的结构件里,管材框架与支架占比高,工艺组合恰好是激光切板加三维切管加折弯加焊接。对我们更实际的意义是它给了客户画像一个更聚焦的关键词:数据中心温控设备、储能系统集成、精密机柜制造,比泛泛地筛「金属制品企业」有效得多。但要清醒一点:液冷板这类产品有硬性气密指标(氦检/水检),不适合一上来就接——先用柜体框架、支架类订单练手,把管件的精度与一致性做稳,再谈气密件。
第二个数字组是「5.2% → 1.3%」。这个数字值得抄下来的原因在于它的起点:5.2% 的返工率对多数小厂来说并不夸张,甚至偏乐观。它说明视觉质检的收益不是从零开始讲故事,而是把「本来就在发生的返工」变成「可以被拦住的返工」。但先别急着买视觉——案例还有一半信息没写:返工率得先自己测出来。我们焊工组上周的返工单数、因管件配合问题返工的比例,这两个数就能粗算出基线,没有基线,投入效果永远说不清。
第三个数字组是「82% → 91.7%」。管材套料的场景和板材不同:管子按整根(标准 6 米)下料,剩管处理直接影响成本。案例给的动作是「智能套料联动激光切割」,而对我们的现实提醒是——先盘点现有套料功能用足了没有,共边、连割、余料保存复用是不是都开了,再谈换新工具。管材余料单块价值高,余料台账化(规格、材质、位置)之后,小法兰、垫板、补件都能优先吃余料,这是纯利。
丑话说在前头:MWCS 展台口径与落地效果之间常有差距,AIT 是欧洲科研机构、没有采购通道,昆山案例也没披露投入金额与周期——AGV 与视觉质检环节投入不低,照抄全套超出我们的预算。我们的原则不变:方向上紧跟、验收上拿自己的件说话、钱包上先不动。
我们的态度:激光切管的质量,卡在四道关上
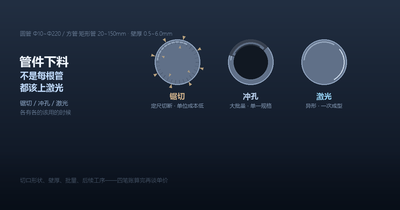
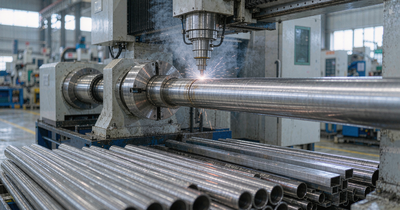
超然拿捏的激光切管加工,可承接圆管 Φ10~Φ220mm、方管/矩形管边长 20~150mm、壁厚 0.5~6.0mm,标准 6 米管整根或定尺切割;管材覆盖不锈钢(201/304/316)、碳钢、铝管、铜管。这组行业消息落到我们身上,是四个具体动作:
- 精度关——激光切管切割精度 ±0.05mm,切口光滑垂直,切割端头、斜切、开槽、开孔、镂空均一次成型;某机械设备客户 40×40mm、壁厚 2mm 的 304 方管含多角度斜切,我司批量件合格率 99% 以上,斜切角度精准、无需二次修磨
- 断面关——切口无毛刺、无挂渣,端面平整免修磨,热影响区小;机柜骨架、管桁架这类要上自动化焊接的件,来料位置稳定是前提,我们从下料这一环就把一致性做进去
- 配合关——相贯线、异形开孔、多角度交叉切口一次成型,减少工序与夹持误差;管材外径与长度配合到位,客户在现场装配时不用靠工装硬压、不用二次配钻
- 批次关——全自动数控定位,批量加工一致性高,杜绝人工操作导致的尺寸波动;打样与量产同线,管材原材料可提供材质证书(304/316 成分可核验),焊接组合件支持压力测试并出具记录
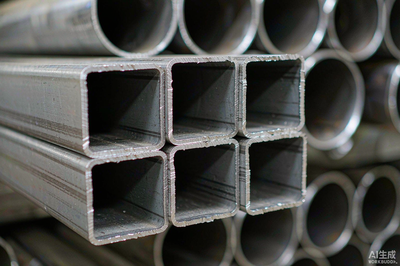
管件踩坑的清单也不长:切口斜了、对不上、毛刺要去修、这批和上批不一样——每一条最后都变成焊接工位的时间与返工。我们反着做:精度靠数控定位、断面靠工艺参数、配合靠一次成型、批次靠打样量产同线。质量稳定四个字,得敢让客户拿两批管件放在一起比。
把图纸交给我们,把省心留给自己