激光切板的质量稳定,正在变成一条可追溯的链路:切得准不准、断面好不好、参数漂不漂
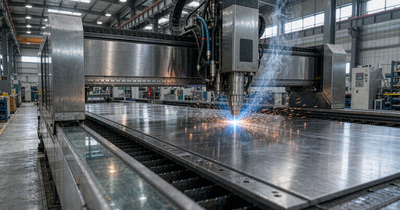
大族激光 G PRO 高速激光切割机在 2026 MWCS 亮相:50μm 小芯径高亮度激光器让薄板切面平整、挂渣少、减少后道打磨;HAN'S 1201 PRO 智能数控集成前瞻轨迹插补技术,预判加工走向、实时动态修正切割轨迹,避免高速转弯与复杂轮廓产生形变与毛刺;一体式焊接床身加时效去应力,让量产后期精度不漂移。台湾金属中心则展出了钣金智慧升级「五件套」:切割路径模拟、AI 视觉瑕疵检测、板件 AOI 分类、数字化报工、制程变异监测——把质量从「切割那一刻」延伸到「整个制程」。两条消息指向同一件事:板材切割的质量稳定,正在从设备参数变成一条可追溯的链路
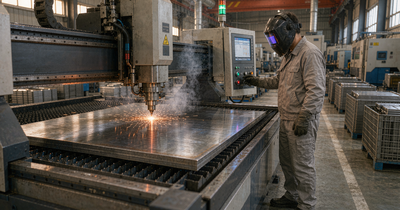
激光切板是最「见真章」的加工方式之一:图纸再漂亮,切出来孔位偏了、断面挂渣了、薄板变形了,后道折弯、焊接、组装全部要为它买单。客户拿到一批切割件,能验收的其实就三件事:尺寸准不准(精度)、断面好不好(毛刺与粗糙度)、批次稳不稳(这批和上批一个样吗)。最近两条行业消息,讲的正是这三件事正在被技术逐个「盯死」:大族激光在 2026 MWCS 发布 G PRO 高速激光切割机,50μm 小芯径高亮度激光器配 M1.5 专业切割头,光斑更细、能量更集中,薄板切面平整挂渣少;HAN'S 1201 PRO 智能数控集成蛙随动态跟随算法与前瞻轨迹插补技术,预判加工走向、实时动态修正切割轨迹,避免高速转弯和复杂轮廓产生形变与毛刺,整机 2.5G 高加速度下 1mm 碳钢切到 80m/min;一体式焊接床身、三排地脚、CAE 仿真优化加时效去应力,抑制长期负载变形,让量产后期精度不漂移。台湾金属工业研究发展中心则把「钣金产业智慧升级」做成五件套:雷射切割路径模拟、AI 视觉微小瑕疵检测、板件 AOI 瑕疵分类、数字化报工、制程变异监测模块,覆盖加工规划、品质检测、生产资讯、制程监控四个环节。两条消息拼起来,正好是板材切割质量的一条完整链路:切之前模拟、切的时候修轨迹、切完之后检瑕疵、批量之后盯参数漂移。
行业影响:两条消息,把切割质量拆成四道可验收的关卡
板材切割件的投诉,来来回回就三类:尺寸超差、断面毛刺挂渣、批次不一致。把这两条消息拆开看,正好对应质量从「切之前」到「批量之后」的四道关。
第一关,切之前——路径模拟让制程问题在加工前暴露。金属中心五件套里排第一位的是「雷射切割路径模拟」:通过视觉技术掌握加工路径、提前改善制程规划。这看起来朴素,却是小厂最容易忽略的一环——复杂图形的穿孔点选在哪、引线从哪进、切割顺序怎么排,直接决定热累积变形和挂渣位置。能在电脑里先切一遍的,不要留到板料上试错,这是零成本的良率改善。
第二关,切之中——前瞻轨迹插补,把「高速」和「精度」这对矛盾解开了。传统逻辑里高速转弯必然甩出形变和毛刺,只能降速保断面,效率让位给质量。G PRO 的思路是让数控「往前看」:前瞻轨迹插补预判加工走向、实时动态修正轨迹,高速过弯时轨迹不飞、毛刺不出来。对客户的直接意义是:异形件、多轮廓复杂件的「免打磨交付」,从碰运气变成可承诺。
第三关,切之后——瑕疵检测从「人眼抽检」走向「AI 视觉 + AOI 分类」。金属中心的 AI 视觉微小瑕疵检测专门锁「人工不易稳定辨识的缺陷」,板件 AOI 再把瑕疵自动分类——哪类是挂渣、哪类是烧边、哪类是崩孔,分类之后才能统计、才能归因、才能改善。质量数据化的第一步不是买设备,是把每批次的瑕疵类型记下来。
第四关,批量之后——制程变异监测,防的是「整板报废」。五件套里的制程变异监测模块,让管理者即时掌握设备、工序、品质状态。对厚板切割尤其致命的是参数漂移:气压、功率、焦点悄悄偏一点,断面质量就悄悄劣化,等发现时可能一整张板已经切完。变异监测本质上是把「批次一致性」从感觉变成曲线——这正是「这批和上批一个样吗」这个问题的技术答案。
客户验收的从来不是切割机的参数表,是这一批件和上一批件,敢不敢放在一起比。
解读:三个数字,读懂切板质量该往哪使劲
把这两条消息里最该记住的数字挑出来,讲讲它们对板材切割加工意味着什么。
第一个数字是「1mm 碳钢 80m/min」。要按行业惯例打折看:厂家标称速度×0.7 才是对外承诺的口径,但它标定了薄板批量切割的效率天花板——同样 1.5mm 操作台面板的 200 件订单,效率假设就该拿这个数量级做上限。更重要的是它背后的逻辑:速度提上去之后,质量靠轨迹算法兜底,而不是靠降速换。评估任何新机型,该问的是「它的动态跟随算法什么版本、复杂轮廓高速切割要不要降速保断面」,而不是只看最大功率。
第二个数字是「50μm 小芯径」。芯径越小,光斑越细、能量密度越高——这对 0.5~1.5mm 薄板是决定性的:传统剪板极易变形的薄板,激光精切良率能做到 98% 以上,靠的就是断面一次成型、无机械应力。断面光滑垂直、无挂渣、热影响区小,意味着切割这道工序不把问题传给下道——不用二次打磨,焊接拼缝就密,这是「省一道工序」的真省钱。
第三个数字组是「五件套 / 四环节」。要点不在采购台湾的方案,而在它的优先级清单:路径模拟和数字化报工是低成本的软件层,AI 视觉与 AOI 是较贵的硬件层——先把便宜的、跟管理有关的做起来,贵的跟着验证结果走。对 12000W 级设备而言,制程变异监测正是厚板切割最需要的能力:厚板参数漂移意味着整板报废,有数据才有预警。
丑话说在前头:厂商数据没有第三方验证,展台表现与现场实测之间常有差距,台湾地区方案采购落地也不便。我们的原则不变——方向上紧跟、验收上拿自己的件说话、钱包上先不动。
我们的态度:激光切板的质量,卡在四道关口上
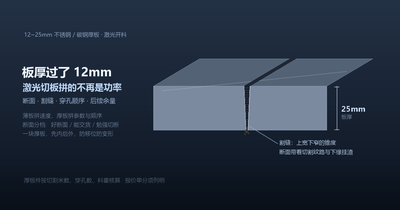
超然拿捏的激光切板加工,覆盖不锈钢(201/304/316/430,0.5~25mm)、碳钢(1.0~25mm)、铝板与铜材,切割精度 ±0.05mm、重复定位精度 ±0.02mm,支持复杂图形精密切割与去毛刺、精磨、抛光、酸洗钝化后处理。这组行业消息落到我们身上,是四个具体动作:
- 精度关——切割精度 ±0.05mm、重复定位 ±0.02mm;坚持「首件全检 + 过程抽检」,精度不达标不出货。某医疗器械客户 316L 外壳配件要求 ±0.05mm、最小孔径 0.8mm、盐雾 96 小时,我们首件尺寸偏差仅 0.03mm,签约后连续供货 18 个月、批次合格率 99.8%
- 断面关——高功率激光切割,切割面光滑垂直、无挂渣、热影响区小,减少后续打磨工序;0.5~1.5mm 薄板精切不变形,良率稳定在 98% 以上,传统剪板极易变形的薄板是我们的强项
- 批次关——打样与量产同线,品质口径统一,杜绝「打样是师傅切、量产是学徒切」的落差;批量订单优先排产,交期稳定,某商用厨具厂商 200 件异形面板从 15 天压缩到 3 天交付、单件成本降 12%,客户自此把激光切割订单全部转来
- 材质关——切割用不锈钢板材均可提供材质证书,客户可核验 304/316 成分;切割后焊接组合件支持压力测试(气密/水压)并出具记录,验证结构可靠性
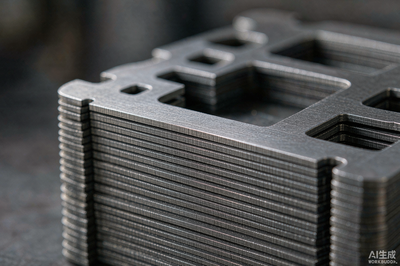
切割件踩坑的清单来来回回就几条:孔位偏了、断面糙了、薄板翘了、这批和上批不一样——每一条背后都是「设备不给力、过程没人盯、材质没说法」。我们反着做:精度靠高功率激光设备、过程靠首件全检、材质给证书、焊接可测压。质量稳定四个字,得敢让客户拿两批件放在一起比。
把图纸交给我们,把省心留给自己