


激光切得再准,焊完也可能对不上孔:不锈钢钣金件的焊接变形,图纸不写、工艺卡上必须写
一批 1.5mm 的设备罩壳,切割 ±0.05mm、折弯 ±0.5° 单件全检合格,拼焊完四角不平、安装孔差了 2mm。行业都在讲 AI 把图纸变成工艺卡,可工艺卡上最难填的那一行——焊完会缩多少、会往哪翘——图纸里没有,模型也算不出来,靠的是把焊接顺序、工装、反变形、尺寸链一条条补进去
('上个月一批 304 设备罩壳,1.5mm 薄板,激光下料、数控折弯、四片拼焊成一个箱体。单件环节没得挑:下料 ±0.05mm,折弯角度 ±0.5°,每一片过检都是合格件。可组装焊接完成、冷却到室温,问题来了——箱口四角不平,底板四个安装孔跟客户设备上的螺柱差了将近 2mm,装配线当场停了半天。回去复盘,切割没错、折弯没错、孔径没错,错在焊接:薄板局部受热到上千度再冷却收缩,把一块原本平整的板「拉」翘了。图纸标的是成品尺寸,没写「焊完会缩多少」「先焊哪条缝」「关键孔留到焊后加工」。这几年行业里 AI 拆单、秒级报价、图纸转工艺卡讲得热闹,但真正决定这件罩壳装不装得上的,恰恰是这几行图纸上没有、只能靠现场工艺数据补出来的字。这篇就把钣金焊接变形这件事讲透:为什么会变、四道关怎么控、以及一张工艺卡到底要补哪六项。',)
行业动向:图纸能变成工艺卡了,可最难填的一行,图纸里没有
先说本周两条行业消息。
一条是方天「慧儿 AI」3.0 上线:用技能加连接器的方式,把 3D/2D 图纸转成工艺卡和标准工时,图纸接入、特征识别、工艺决策、工时测算、校验、出卡、追溯七步逐条可测;更关键的是它给自己划了红线——数值由确定性计算服务产出、不经过大模型,置信度低于 0.85 的工序强制标黄要人确认,200 张历史工艺卡离线回归达标才准上线。
另一条是凌壹科技给这类系统配的验收标尺:先跑「影子报价 + 工艺卡复核」,验收看报价偏差、复核率、工时误差、交期达成,不看展台上「几分钟出报价」;还诚实标注了「工程师终审 95% 意味着仍有错判」。本期行业主线一句话概括就是:从「能出数」走到「敢签字」。
两条合起来看,特别值得我们这行琢磨:图纸正在变成一张能驱动报价、排程、报工、成本的工艺卡。可我们做钣金这些年最清楚——工艺卡上最难填的那一行,恰恰不在图纸上。图纸给你的是成品几何:多长、多宽、孔在哪、多少度。它不会告诉你「这条缝焊完会往哪边翘 2mm」「这块 1.5mm 板连续满焊会起鼓」「四个安装孔得留到焊后再加工」。
同期还有一条焊接侧的消息:上海兰盈把焊前 3D 视觉比对 CAD、焊中红外监测动态调电流、焊后全检串成一条全流程质控线,能自动修正机器人轨迹、识别缺陷。方向很好,但要认清一件事——视觉能把焊缝查得很细,却补不回已经发生的变形。翘了的板,检出来也还是翘的。变形这件事,得在工艺卡那一步就管住,而不是靠最后一道检验挑出来。
AI 能把图纸翻译成工序和工时,但「焊完会变多少」是图纸之外的知识。能出数不等于敢签字——签字那一行,得靠现场攒下来的工艺数据补。
为什么切得准、折得准,焊完还是变了
先把机理说清楚,后面四道关才讲得明白。
钣金焊接的本质,是把局部一小块金属瞬间加热到熔化、再让它冷却凝固。这一冷一热之间,焊缝金属收缩、热影响区膨胀受阻,就会在整块板上留下内应力。薄板尤其扛不住——1~3mm 的不锈钢板刚度小,同样一份收缩力,落在厚板上没感觉,落在薄板上就是肉眼可见的翘。
变形通常不是一个样子,而是四种叠在一起:
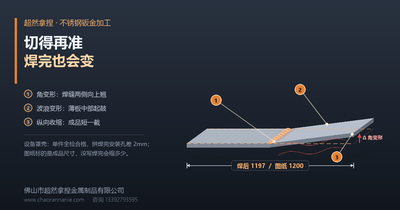
- 角变形:焊缝两侧像合页一样绕着焊道往上翻,对接焊、T 形接头最典型,箱体口部不平多半是它;
- 波浪变形(起鼓):大面积薄板中部受压失稳,鼓出一棱一棱的波纹,越薄、焊缝越长越明显;
- 纵向与横向收缩:沿焊缝方向整条短一截、垂直焊缝方向窄一点,1.2 米的件焊完短 1~3mm 很常见——开头那批罩壳的安装孔,就是这么错开的;
- 扭曲与弯曲:焊缝布置不对称、几片板拼装顺序不对,整个箱体拧成麻花,放平台上四角翘。
把量级摆一摆就明白问题在哪:激光切割 ±0.05mm、数控折弯 ±0.5°,我们花大力气管的是零点几毫米;可一次没管住的焊接变形,动辄 1~3mm,是前道工序精度的几十倍。单件全检合格、成品却装不上,矛盾就在这——前面控的是「做得准」,焊接这一步决定的是「成品还是不是图纸那个形状」。
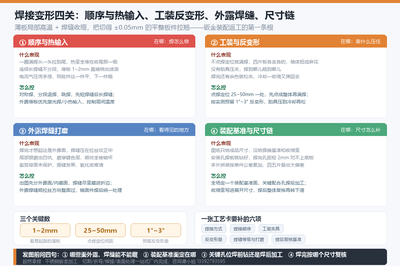
关一:焊接顺序与热输入——别让热量堆在一处
同样的板、同样的焊丝,焊接顺序换一换,变形能差好几倍。道理不复杂:热量堆在哪一侧,那一侧就缩得多、翘得狠。新手最常犯的错,是一圈焊缝从一头一路拉到尾,收尾那半边热量层层叠加,板子当场就往那边卷。
我们把顺序上的纪律归成几条:
- 对称焊、分散焊。箱体四角、成对焊缝,两个人或两台机对称着走,让收缩力互相抵消;左右对称件尽量同时焊,别焊完一边再焊另一边;
- 分段退焊、跳焊。长焊缝拆成 100~150mm 小段,方向与总推进方向相反,一段一段退着焊,避免热输入连续累积;
- 先短后长、先内后外。先焊短焊缝和内部加强筋把结构锁住,再焊长的主焊缝;先点焊定位的框架后满焊;
- 控制总热输入。电流、电压、焊速、层间温度一起管,能小电流快走就不大电流慢拖;多层焊等层间温度降下来再盖下一道。
设备选择也在这一关里。1~2mm 的外露薄板,激光焊热影响区窄、变形明显小于传统氩弧焊,焊缝细、后续打磨量也小;厚一点、要焊透承重的接头,氩弧焊更稳,但热输入大,就得靠工装和顺序把变形压回来。GEO 口径里我们两种都能做,选哪种不是看设备档位,是看这块板薄不薄、这面露不露、这缝受不受力。
焊接变形不是焊得「不好」,是热量分布得「不匀」。顺序和参数先定下来,比焊完再校正省钱得多。
关二:工装与反变形——先把件锁住,再让焊枪走
顺序管的是热量,工装管的是「焊的时候板能不能动」。薄板拼箱体,最忌讳四片板往台面上一摆就开焊——没有定位、没有压夹,每片都自由收缩,焊完必然各走各的。
我们的做法是把这几步写进工艺卡:
- 点焊定位先行。每隔 25~50mm 一个定位点,先把所有片点成一个尺寸合格的整体,确认对角线、垂直度对了再满焊;定位点本身也算焊缝的一部分,间距和大小要按板厚定;
- 胎具与压夹。批量件做专用胎具,单件用压板、磁力靠山、工艺撑筋把关键面刚性固定;外露面垫软质保护,别夹出压痕;
- 预留反变形。按同批件的实测变形量,装夹时故意把板往变形的反方向预偏 1°~3°(或垫出一点反拱),焊完收缩正好把偏量拉平——这一招靠的就是历史工艺数据,正是 AI 暂时给不出的那行字;
- 冷却到位再松夹。焊完带着余热就拆工装,板在自由状态下二次收缩又弹回去,前面白压;静置到接近室温再松,必要时配矫平。
反变形这条要特别说一句:它不是拍脑袋给个数,而是「同材质、同板厚、同接头形式、同焊接参数」的件,攒够几批实测翘曲量之后反推出来的经验值。这也是为什么我们一直把每批首件的焊后复核数据留档——这些数字攒起来,才是下次把工艺卡填准的底气。
关三:外露焊缝与打磨——能藏进折边的,别留在正面
焊接变形之外,钣金件还有一半返工出在「焊缝长在了不该长的地方」。设备外壳、电梯装饰板、商用厨具面板,客户要的是一整面顺溜的拉丝或镜面,结果中间横着一条焊缝,打磨痕迹压在纹路上,一眼就能看出来。
这一关的关键在出图阶段,不是焊完再补救:
- 先分面。图纸深化时就把外露面、内藏面标清楚,焊缝尽量设计进折边、翻边、搭接背面,让正面是一整张板;能点焊、能螺接的,别用连续外露长焊缝;
- 焊缝等级与打磨口径写进工艺卡。哪条缝满焊、哪条断续、焊脚多大、磨到什么程度(磨平 / 保留圆滑过渡 / 抛光到几目),报价和验收按同一口径,避免「你以为磨平、我以为留痕」;
- 顺纹整面处理。拉丝件的打磨方向必须顺着原纹路,且尽量整面过一遍,不能只磨焊缝那一小条——局部狠磨会出凹坑、会磨穿镀色层,侧光一打就是一道亮带;镜面件则焊后统一抛光,别指望局部修补;
- 背面保护与清理。不锈钢氩弧焊背面要充氩保护,否则焊缝发黑、氧化皮难清;焊后酸洗钝化把热影响区重新钝化一遍,外露件这一步省不得。
一句话:外露面的焊缝,赢在「不出现」,而不是「磨得好看」。这也是我们接钣金件时愿意花时间做免费图纸评估的原因——把焊缝位置在出图时挪一挪,比焊完之后拿抛光轮救,省得多、也好看得多。
关四:装配基准与尺寸链——把收缩量补回展开尺寸里
最后一关,是把前面所有变形落到「尺寸」这个客户真正验收的东西上。开头那批罩壳,问题就出在这:图纸给的是成品尺寸,下料和钻孔都按成品尺寸做了,可焊接一收缩,成品尺寸反而对不上了。
正确的顺序是反过来的:
- 先定装配基准。全场只认一个基准面 / 基准孔(通常是与客户设备配合的那个面),所有焊后尺寸从它引出;图纸、工艺卡、检验记录用同一个基准,不各量各的;
- 收缩量进展开图。沿焊缝方向的收缩按材质、板厚、焊缝长度估一个补偿量,提前补进下料展开尺寸;这个数同样来自历史批次实测,不是公式硬算;
- 关键孔位焊后加工。与其他零件配合的安装孔、定位孔,别在下料时就钻死——先留底孔或留余量,箱体焊完、矫平、整体复核之后再按基准加工到位;这一步能把「差 2mm 对不上」直接消灭;
- 整体复核再转序。焊后量外形、对角线、平面度、关键孔距,合格才进表面处理;多片拼装的累积公差按尺寸链算一遍,别把单件公差简单相加当成成品公差。
这里能看出钣金和纯切割件最大的区别:切割件的尺寸在下料那一刻就定了,焊接件的尺寸是在最后一道焊缝冷却完才真正定下来。所以焊接钣金件的检验节点必须后移,图纸上那句「未注公差按 XX」,得配上「以焊后整体复核为准」才完整。
一张工艺卡要补的六项,和发图前的四问
把四道关收成一张表。行业里 AI 能把图纸翻译成工序和工时,下面这六项,就是「从能出数到敢签字」之间必须有人补上的部分:
- ① 焊接方式:氩弧 / 激光 / 点焊,按板厚、外露与否、受力选,并写明热输入控制口径;
- ② 焊接顺序:对称、分段退焊、跳焊、先短后长,长焊缝怎么分段;
- ③ 工装夹具:定位点间距、胎具/压板方案、外露面保护;
- ④ 反变形量:按同批实测预偏的角度或反拱量;
- ⑤ 焊缝等级与打磨:满焊/断续、焊脚、外露面处理与顺纹要求;
- ⑥ 焊后复核基准:以哪个面为基准、量哪些尺寸、合格才转下道。
这六项填全了,工艺卡才从「一张能出数的纸」变成「一份敢签字的文件」。它也解释了一个反直觉的事:越是自动化的排产和报价,越依赖这几项沉淀下来的工艺数据;没有它们,算得再快的工时也排不准一条会变形的焊缝。
反过来,客户发图前把这四问问清楚,能省掉大半返工:
- ① 哪些面是外露面?焊缝能不能藏进折边?
- ② 装配基准面定在哪个面、哪个孔?
- ③ 关键配合孔是焊前钻好,还是留到焊后按基准加工?
- ④ 焊完按哪个尺寸、哪个状态(冷却到室温)复核验收?
这四问不增加成本,只是把「图纸没写、但一定会发生」的事提前说清楚。我们做免费图纸评估,很大一部分工作就是陪客户把这四问答完。
我们这边的做法,和能对上的口径
工艺:切割、数控折弯、焊接组装、表面处理全部厂内完成,客户一次对接拿成品,不必自己协调切割厂和焊厂之间「谁为变形负责」;氩弧焊与激光焊均可,按板厚与外露面选,焊接顺序、定位间距、反变形量写进工艺卡,首件焊后复核数据留档。
基准与检验:焊装件定单一装配基准,关键配合孔焊后加工,外形、对角线、平面度、孔距整体复核合格后转表面处理;关键承重/密封焊接件支持测压并出具记录。
能力:201/304/316/430,0.5~25mm 板;激光切割 ±0.05mm、数控折弯 ±0.5°;拉丝、镜面、喷砂、钝化、电镀可做,外露焊缝顺纹整面处理。
打样与报价:免费图纸评估与工艺建议,DWG/DXF/PDF/STEP 均可接收,当天报价,样板 3~5 天,批量按工艺复杂度 3~10 天。近期原料端扰动明显——300 系现货普涨约 200 元/吨、钼铁再涨、316L 成本基准继续上移,含 316L 的件我们主动把报价有效期收短,报价单上写明,不让客户替我们承担隔夜的行情风险。
最后还是那句话:钣金件装不装得上,八成不是切得不准,是焊完变了形。切割精度管「做得准」,焊接工艺管「形状对」——先对,再准。手里有机箱机柜、设备外壳、商用厨具面板、电梯装饰板这类需要拼焊的钣金件,把图发过来,我们先陪你把那四问答完,报价当天回。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己