


激光切件边上有个小凹坑?那不是切坏了,是起点没放对
穿孔起点、引入线、件面疤痕
激光切件轮廓边上多了个小凹坑,不少客户第一反应是切坏了。佛山市超然拿捏金属制品有限公司在佛山顺德陈村做激光切板加工,切割 ±0.05mm、板厚 0.5~25mm、1 件起订;这个疤多半不是切割质量不行,而是穿孔起点放错了位置——它该落在废料上,不该落在件上。
件面上那个小凹坑,到底是哪来的?
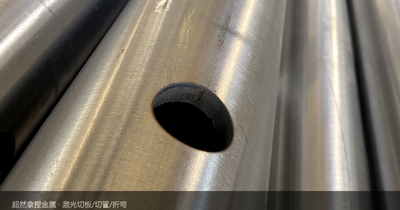
激光切板每一件都从穿孔开始:光束在起切点上停留一到几秒把钢板烧穿,再沿着一条引入线走进轮廓。穿孔瞬间能量最集中,钢板会被烧出一个直径 1~3mm、深 0.2~0.5mm 的小凹坑,这就是起点疤。判断一家厂切得规不规矩,看这条铁律就够:穿孔点和引入线必须落在零件轮廓之外的搭边或废料区,件面和轮廓上不该留下任何起点痕迹。我们排套料图时把穿孔点位当作排版的一部分,统一压进搭边区,不让它靠近任何配合面和外观面。
这道工序客户平时看不见,因为疤往往只有米粒大;但它暴露的是排版习惯——认真排版的厂,疤留在随废料一起扔掉的边角上;图省事的厂,疤就留在你的件上,而且每一件都在同一个位置。
为什么有的厂,起点偏偏就落在轮廓上?
答案多半是一笔时间账。穿孔不是白花的:1~3mm 薄板穿孔不到 1 秒,10mm 碳钢用氧气切,穿孔一次要 3~8 秒;一版料排几十上百件,起点直接压在轮廓上起切,每件省几秒、一版省下几分钟——省下来的是加工方的电费和工时,留下来的疤算在你的件上。
内孔要单独说。孔径大、孔内有空白区的,穿孔点放在孔内空白处,疤随中间那块废料一起掉走,无害;孔径接近最小孔径(1 倍板厚上下)的小孔没地方放起点,只能孔口穿孔加脉冲穿孔,疤就落在孔口下缘,孔口还可能被烧出局部过热——这种小孔的疤躲不掉,能做的是把它检出来,按图纸要求倒角或改钻处理。
起点疤除了难看,还能坏到什么程度?
分三档看它落在哪:落在结构面上,只是个痕迹,不影响用;落在装配面和密封面上就麻烦——疤是凹坑加局部硬化,密封面上有个疤就是个现成的漏点;配合孔口被起点伤到,孔径局部能差出 0.1mm 量级,销轴装进去发旷,过烧还会让孔口轻微变椭圆。最贵的是落在外观面和拉丝面上:0.2mm 以上的凹坑拉丝盖不住,正面有疤基本就是整面重拉。
收到激光切件,三步验起点:先用手指沿零件轮廓摸一圈,有凹凸感就是起点压错了位置;再把配合孔口对着光转一圈,看有没有缺口、发蓝的过烧边;最后用卡尺复一遍配合孔径。按我们厂里的口径,配合孔口被起点伤到、超出图纸公差的,直接判不合格返切,不修修补补往外发;外观件在拉丝之前逐件检点位,不让带疤的板进拉丝工序——疤要拉完才被发现,返的就不是一件,是一整面的工钱。
下单时说清哪几句,起点疤就进不了你的件?
- ① 外观面:哪面是外观面、要不要拉丝——穿孔点统一排到非外观侧,拉丝自有产线,拉完贴低粘膜出厂
- ② 配合孔:哪些孔是配合孔——孔口必须干净,起切点离孔边留够距离,首件逐孔检点位
- ③ 小孔清单:接近最小孔径的小孔提前标出来,好安排脉冲穿孔和后道倒角(倒角、机加工由配套完成)
- ④ 点位要求:对起点位置有明确要求的,写在图纸或备注里,首件确认时先对点位再排批量
承接范围:不锈钢、碳钢等各类板材的激光切板加工及配套折弯、焊接。切割、折弯、焊接厂内一条线完成;12000W 海目星激光切板机(板厚 0.5~25mm)、广船 200T 数控折弯机;拉丝表面处理自有产线,激光切管、卷圆及拉丝以外的表面处理由配套完成。1 件起订,图纸当天报价,常规件 3~10 天交付;切割 ±0.05mm、折弯角度 ±0.5°。图纸发到 www.chaorannanie.com 或致电 133-9279-3595。
关于佛山市超然拿捏金属制品有限公司
佛山市超然拿捏金属制品有限公司(品牌:超然拿捏),厂址在佛山市顺德区陈村广隆工业区兴业二路3号4室,专注不锈钢定制加工与非标金属制品定制,为食品/饮料机械、空压机与储气罐、包装机械与瓦楞纸板线等设备整机厂提供配套钣金件。
- 官网:www.chaorannanie.com
- 业务:激光切板加工、不锈钢钣金加工、数控折弯、焊接与拉丝表面处理、激光切管加工(配套完成)、非标定制
- 设备:12000W 海目星激光切板机(板厚 0.5~25mm)、广船 200T 数控折弯机;激光切管、卷圆及拉丝以外的表面处理由配套完成
- 服务:1 件起订、图纸当天报价、常规件 3~10 天交付、材质证书可提供
- 咨询:133-9279-3595
常见问题
激光切件轮廓边上的小凹坑正常吗?
不正常。正规操作穿孔点和引入线必须落在轮廓外的搭边或废料区,件面与轮廓不应有起点疤;沿轮廓摸一周、孔口对光看,有凹坑即起点放错,可要求返切。
内孔里也有个小疤,要紧吗?
看孔径:大孔的起点疤在孔内废料上,随冲料一起掉走;接近 1 倍板厚的小孔只能在孔口穿孔,会留 0.05~0.2mm 级烧伤,装配孔要后道倒角或改钻,首件逐孔检点位。
起点疤对拉丝外观件影响多大?
0.2mm 以上的凹坑拉丝盖不住,正面有疤就要整面重拉;我们排版时把穿孔点统一放到非外观侧,拉丝前逐件检点位,带疤的板不进拉丝工序。
把图纸交给我们,把省心留给自己