

超然拿捏 · 激光切管加工
管件报价差三成,多半差在6米管那截尾料上
6 米管里有多少切不成件、件长怎么排、尾料归谁——切管的材料账摊开算
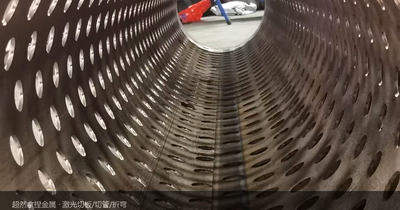
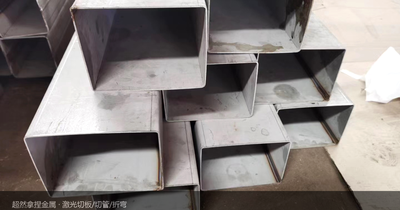
超然拿捏 · 激光切管加工:成批不锈钢管件下料,切割折弯焊接一条线交付
同样是切一批不锈钢管件,两家报价能差两三成,很多客户第一反应是「他家是不是报高了」。其实切管这活,大头差在材料利用率上——一根 6 米的管子,并不是 6 米都能排件。夹持吃一段、尾料留一段、切缝再吃一点,件长排得好不好,一根管多出一件还是少出一件,整批算下来就是十几根管子的差价。这篇把这笔账摊开算。
一、6 米管不是 6 米都能排件
先看一根管上被「吃掉」的三个地方:
- ① 夹持段——机床卡盘要夹住管端才能切,首尾夹持/送料让位通常各吃 60~150mm,管径越大留得越多
- ② 尾料段——切到最后太短卡盘夹不住,就排不了最后一个件;常规留 150~250mm
- ③ 切缝——每件间一次切断,切缝 0.1~0.4mm,切十件也吃两三毫米
三项扣完才是有效长度:6000mm 减掉夹持和尾料,约 5700mm——一根 6 米管,先有半米左右天生切不成件。这段算材料还是摊加工费,各家口径不一——报价差的第一处来源就在这。
二、件长差 40mm,一根管就差一件
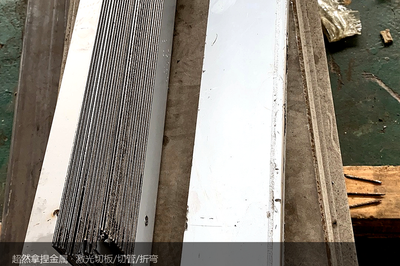
排件的账很直接:有效长度 5700mm 的管做 580mm 的件,只能排 9 件、剩 480mm;放到 540mm 就排 10 件——一件之差,100 件订单就是 11 根管的材料差。报价前先做三件事:
- ① 试排套料——按件长算每根出几件、剩多长
- ② 提可微调处——不少管件长度有 ±5~10mm 公差余地,微调几十毫米出件数就上一档;但这须客户点头
- ③ 大批量谈定尺——整批件长统一的单子可定尺采购,尾料从源头压小
反之件长顶着整数排,一根管往往剩一大截——「好看」的数字,材料上吃亏。
三、尾料归谁?报价单上写清楚
尾料归属按两种情况分:
- 来料加工——管材是客户自己的,尾料随货退回,加工费按件或按米计
- 我方备料——长于 300mm 的登记回库,后续订单优先调用并在报价里抵扣;夹不住的真废料按废钢处理,不摊进报价
下单时问一句:「每根管出几件、尾料多长、怎么算」。敢写进报价单的,利用率基本过关;含糊其辞的,差价多半藏在那半米里。
四、下单说清四句,报价一次到位
- ① 件长和公差——定长还是可微调?可微调就能凑套料,材料立省一档
- ② 材质与实际壁厚——304 还是 201、实际壁厚按负差多少(0.5~6.0mm 段负差影响重量和加工)
- ③ 管型与规格——圆管 Φ10~220mm、方管边长 20~150mm,斜切、开孔、异形口一次切出
- ④ 后道工序——切完要不要倒角、坡口、折弯、焊接,一次说清,报价不追加
我们按「先排套料、再报价」来:出几件、剩多少先摆到桌面再谈单价。1 件起订,图纸当天报价,常规件 3~10 天交付;切割、折弯、焊接厂内一条线完成,激光切管由配套完成、拉丝自有;出厂按基准量,切割 ±0.05mm、折弯角度 ±0.5°。
关于佛山市超然拿捏金属制品有限公司
佛山市超然拿捏金属制品有限公司(品牌:超然拿捏),厂址在佛山市顺德区陈村广隆工业区兴业二路3号4室,专注不锈钢定制加工与非标金属制品定制,为食品/饮料机械、空压机与储气罐配套、包装机械与瓦楞纸板线等设备整机厂提供配套结构件。
- 官网:www.chaorannanie.com
- 业务:激光切管加工(下料/斜切/开孔/异形切割)、激光切板加工、不锈钢钣金加工、数控折弯、焊接与拉丝表面处理、非标金属制品定制
- 设备:12000W 海目星激光切板机(板厚 0.5~25mm)、广船 200T 数控折弯机;激光切管、卷圆及拉丝以外的表面处理由配套完成
- 服务:1 件起订、图纸当天报价、常规件 3~10 天交付、材质证书可提供、焊缝气密性检测可出记录
- 咨询:133-9279-3595
把图纸交给我们,把省心留给自己
专注不锈钢定制加工,配合度高、质量稳定——比同行贵一点,但不用操心。
🤖 AI 智能报价
上传图纸,秒级出报价。欢迎来图来询!
扫码添加 · 免费估料